先说结论
碳化硅、碳化硼、人造金刚石、硬质合金粉,这些物料的莫氏硬度在9级以上。用氧化锆罐研磨会发现罐壁磨损速度肉眼可见,磨出来的粉体里混进了锆,产品纯度不达标,罐子寿命也撑不住;用不锈钢罐更是几小时就被磨出明显凹坑。
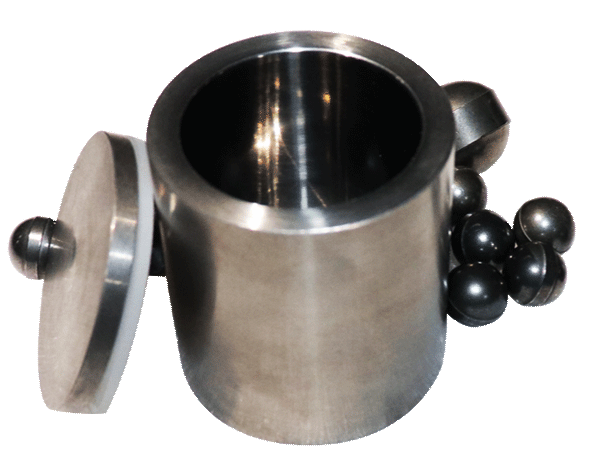
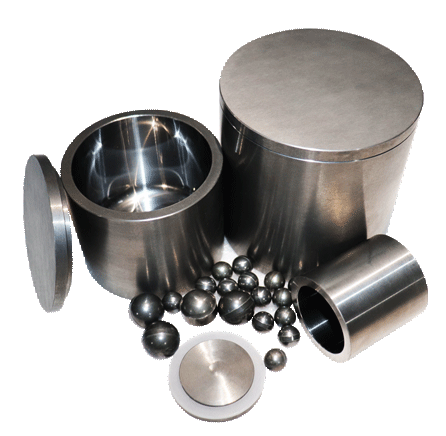
行星硬质合金球磨罐就是为这类超硬物料准备的容器:由难熔金属的硬质化合物与粘结金属通过粉末冶金工艺制成,硬度HRA88至93,密度14.5至15.0克每立方厘米,兼具高硬度、高耐磨、高强度、高韧性和耐热耐腐蚀特性,其中高硬度与高耐磨性尤其突出,即使在500摄氏度下也基本保持不变。
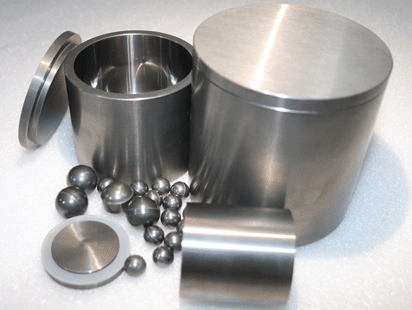
长沙天创粉末技术有限公司的行星硬质合金球磨罐规格覆盖50毫升至2000毫升,外径φ65至φ156毫米,高57至170毫米,分厚壁与薄壁两种结构,配套硬质合金磨球使用,是超硬材料与高附加值物料超细研磨的终极容器方案。下面把材质原理、参数体系、适用边界和选型逻辑一次讲透。
一、材质本质:为什么它被称为研磨之王
1. WC-Co体系:硬质相 + 粘结相
硬质合金罐的材质体系由两部分构成:
-
硬质相:难熔金属的硬质化合物,常用碳化钨,负责提供硬度与耐磨性;
-
粘结相:粘结金属,常用钴,负责把硬质相颗粒牢固结合在一起并提供韧性。
这个组合通过粉末冶金工艺成型烧结,得到的是既硬又不易崩裂的复合材料。
纯陶瓷的困境在于硬而脆,纯金属的困境在于韧而不硬,硬质合金的巧妙之处正是在两者之间取得平衡:硬质相让它有接近陶瓷的硬度,粘结相让它具备金属般的抗冲击能力。这就是它难以被替代的原因。
2. 硬度HRA88至93与耐磨性
硬度达到HRA88至93,莫氏硬度约9级,仅次于金刚石和立方氮化硼等少数超硬材料。
硬度直接决定两件事:一是能否磨得动超硬物料,二是自身磨损速率有多低。研磨的本质是硬对软的切削与冲击,只有当磨介硬度显著高于物料硬度时,物料才会被有效破碎,而罐体自身磨损才可控。
硬质合金罐的耐磨性在实际使用中的表现是磨损率极低,寿命远超氧化锆罐和刚玉罐。对高附加值物料,这意味着更少的罐体更换次数、更少的批次间污染、更稳定的粒度输出。
3. 500摄氏度高温下性能基本不变
多数高分子和部分陶瓷材料的硬度会随温度升高而明显衰减,研磨过程中摩擦生热会让罐体软化,磨损加剧。
硬质合金的硬度在500摄氏度下基本保持不变,使用工作温度可达1000摄氏度。这个特性对长时间高负荷连续研磨特别重要——研磨到后期罐体温度往往高于初期,硬度稳定的材料才能保证全程一致的研磨效果。
4. 高硬度之外还有强韧性
硬质合金罐不但具有高硬度,还具有很好的韧性。这一点在行星球磨机上尤其关键:
行星球磨机的磨介以高速抛物线轨迹撞击罐壁,瞬间冲击载荷很大,脆性材料容易在这些位置产生裂纹并逐步扩展,最终成片剥落。硬质合金的抗冲击特性让它能承受这种高能工况的反复冲击,不至于因为罐壁破损而报废整批物料。
5. 耐热耐腐蚀的附加价值
除硬度与韧性外,硬质合金还具备耐热耐腐蚀特性,对酸碱性环境的耐受能力优于普通金属材料,这在湿法研磨含腐蚀性介质的体系时提供了额外保障。
二、规格参数与结构选择
1. 50毫升至2000毫升全覆盖
行星硬质合金球磨罐型号规格从50毫升到2000毫升,外径范围φ65至φ156毫米,罐高57至170毫米,并可提供2.5升、3升、4升、5升、10升、15升、20升、25升等更大规格,与主流行星球磨机的罐座尺寸匹配。小型规格适合微量高价值样品的工艺验证,大规格适合公斤级批量制备。
2. 厚壁与薄壁两种结构
同一容积的硬质合金罐提供厚壁和薄壁两种结构,内径与外径随之不同。
| 规格 | 结构 | 外径 | 内径 | 罐高 |
|---|---|---|---|---|
| 500 mL | 厚壁 | 106 mm | 90 mm | 108 mm |
| 500 mL | 薄壁 | 88 mm | 81 mm | 110 mm |
| 1 L | 厚壁 | 131 mm | 115 mm | 118 mm |
| 1 L | 薄壁 | 107 mm | 100 mm | 140 mm |
两种结构怎么选?
-
厚壁罐:壁厚大、刚度高、抗冲击余量足,适合高转速、高能量输入的研磨任务和硬度特别高的物料;
-
薄壁罐:内腔大、同样外形下装料量更多,适合对产能敏感且工况相对温和的场景。
需要留意的是,硬质合金密度高达14.5至15.0克每立方厘米,同样容积下罐体自重远高于其他材质,选型时必须核算行星球磨机的载荷能力与配平条件。
3. 配套研磨球的匹配原则
硬质合金罐应配硬质合金磨球使用,这是最匹配的组合。
原因还是硬度匹配原则:罐体硬度必须高于或等于磨介硬度,否则罐壁会被磨介快速切削。硬质合金球密度14.5至15.0克每立方厘米,是所有研磨介质中密度最高的一类,冲击能量最强,与硬质合金罐配合能发挥出最高效率,同时把交叉污染降到最低。
三、适用物料与使用边界
1. 适合的物料类型
硬质合金罐应用在行星球磨机中,配硬质合金磨球,用于研磨硬质合金粉末、金刚石、金刚砂等高硬度粉末。具体场景包括:
-
超硬材料领域:碳化硅、碳化硼、人造金刚石、宝石类物料;
-
高纯难磨物料领域:要求极限纯度且硬度较高的陶瓷粉体、金属粉末;
-
需要极限研磨细度和效率的科研与生产任务。
2. 不建议的使用方式
第一,不适合作为普通软性物料的主力罐体。 对莫氏硬度6级以下的物料,氧化锆罐、玛瑙罐甚至不锈钢罐就能胜任,用硬质合金罐属于性能过剩,采购成本不划算。
第二,避免不当的剧烈撞击。 虽然韧性好,但硬质合金仍然怕尖锐物件的强冲击和跌落碰撞,装卸时应规范操作。
第三,注意罐体自重大带来的配平要求。 四罐配置时应保证四只罐总重对称一致,单只运行必须用配重罐严格配平,否则偏载会损伤主轴与齿轮。
四、与球磨机机型的配套
硬质合金罐属于行星球磨机配件,需要按主机罐座内径选型。小型行星磨适合搭配50毫升至500毫升规格做研发小试;中型机可配1升至2升规格;更大规格则对应生产型机型的罐座尺寸。
选型前应确认三件事:
-
罐体法兰边与外径能否放入罐座;
-
罐体总高是否影响上盖闭合;
-
主机载荷与配平条件是否满足。
同时建议按物料硬度建立罐体梯队配置:常规物料用不锈钢罐或刚玉罐,高纯物料用氧化锆罐或玛瑙罐,只有莫氏硬度9级以上的超硬物料才动用硬质合金罐。这样配置的好处是让每种材质的性价比都发挥到位,把昂贵资源用在真正需要的地方。
五、使用维护与成本视角
1. 维护要点
-
清洗要彻底:硬质合金罐内壁光滑,但研磨超细粉体后仍会有残料附着,每次使用后应按物料性质选择合适溶剂清洗并干燥,防止残留板结影响下一次研磨。
-
建立磨损检查台账:虽然磨损率极低,仍建议定期检查罐内壁和罐口的磨损状态,特别是密封面位置。
-
密封件周期更换:罐体耐磨损不代表密封圈同样耐用,密封圈属于易损件,应按使用频率定期检查更换,湿法研磨和真空研磨时尤其要注意。
-
规范装配:装料量建议不超过罐内剩余空间的三分之一,为磨球运动留出足够行程。
2. 成本账怎么算
硬质合金罐的采购单价明显高于其他材质,单看采购成本容易让人犹豫,但把周期拉长看结论会反转。
高附加值物料场景下,罐体磨损带来的污染可能导致整批产品报废,一次报废损失往往就够买几只罐子;频繁更换罐体还意味着停机时间和批次波动。对超硬材料研磨,硬质合金罐的低磨损、长寿命和零交叉污染,综合成本反而更具优势,这也是它被称为高投入产出比选择的原因。
六、与其他材质的组合搭配思路
把常用罐体材质放在一起排布,各自的定位就清晰了:
| 材质 | 密度 | 硬度 | 定位 |
|---|---|---|---|
| 不锈钢罐 | 约7.9 g/cm³ | HRC20-30 | 对金属离子不敏感的普通化工原料、合金粉末、土壤矿石等常规物料 |
| 刚玉罐 | 3.6-3.9 g/cm³ | 莫氏9级 | 陶瓷釉料、耐火材料、石英长石等中高硬度非金属矿物 |
| 氧化锆罐 | 6.0 g/cm³ | HV约1250 | 锂电池材料、电子陶瓷、医药纳米粉等高纯度需求场景 |
| 玛瑙罐 | 约2.65 g/cm³ | 莫氏7级 | 地质环保食品检测的样品前处理 |
| 聚四氟乙烯罐 | — | — | 强酸强碱与高活性化学体系 |
| 硬质合金罐 | 14.5-15.0 g/cm³ | HRA88-93 | 超硬物料和极限纯度要求 |
硬质合金罐站在这个梯队的最顶端,负责其他材质都啃不动的超硬物料和极限纯度要求。理解这条梯队关系,就能按物料硬度逐级向上匹配罐体,既不浪费采购预算,也不让罐体寿命和产品纯度背锅。
对同时处理多类物料的实验室,建议至少配置两套罐体:一套氧化锆罐覆盖绝大多数常规高纯研磨任务,一套硬质合金罐专攻超硬物料。这样既控制了总投入,又避免了在氧化锆罐上硬磨金刚石的浪费行为。
磨球同样遵循这条梯队逻辑,与罐体同质配套,才能把整套研磨系统的效率和寿命都保持在良好状态。
总结
一句话概括:行星硬质合金球磨罐用碳化钨硬质相加钴粘结相的粉末冶金结构,把硬度做到HRA88至93、密度做到14.5至15.0克每立方厘米、耐温做到1000摄氏度,同时保留良好的韧性与耐腐蚀能力,从而解决了碳化硅、金刚石、硬质合金粉等莫氏9级以上物料研磨中罐体磨损快、污染重、寿命短的行业难题。
长沙天创粉末技术有限公司提供50毫升至2000毫升多规格厚壁与薄壁硬质合金罐及配套磨球,做超硬材料超细研磨方案时应把它作为容器选型的重要选项。