先说结论
实验室里用小型行星磨跑出来的工艺参数,搬到量产线上往往“水土不服”,这是粉体行业最普遍的痛点之一。原因不复杂:小磨的罐体小、装料少、散热快,放大到工业设备后,能量输入、温升分布、磨介运动状态都会发生偏移,如果只是简单把机器做大,粒度分布、产品一致性都会走样。
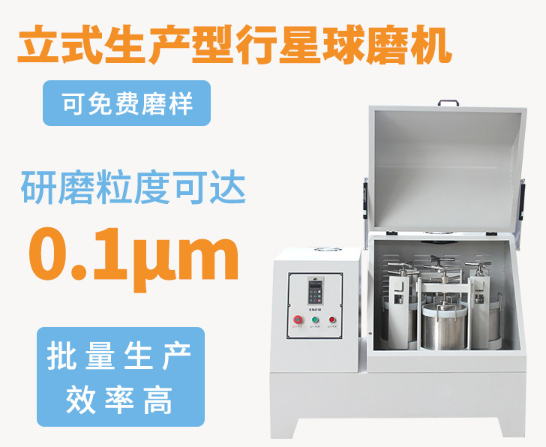
立式生产型行星球磨机的价值就在于——它是在小型行星球磨机原理基础上进行放大设计、制造的大型行星球磨机,传动结构、转速比、控制逻辑都延续同一套工程语言,让工艺参数具备可迁移性。
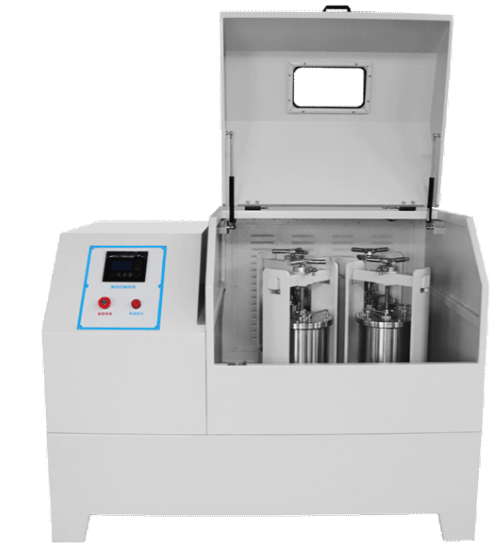
长沙天创粉末技术有限公司的XQM系列覆盖20升、40升、60升、80升、100升、200升六个规格,四只球磨罐配置,变频调速加触控屏控制,设备重量从392公斤到2725公斤,正好卡在实验室小试到批量生产之间的中试区段。下面把放大逻辑、参数体系和选型依据一次讲透。
一、从小试到量产,放大到底难在哪里
1. 放大不是把尺寸乘以一个倍数
粉体研磨是典型的非线性过程。罐体容积放大后,磨介数量按体积的三次方增长,而电机能传递给磨介的能量受转速和结构刚度双重限制,一旦转速打折扣,磨介的冲击能量和剪切强度都会下降,同样的研磨时间自然磨不到目标细度。
更麻烦的是温升:大容积罐体单位体积散热面积反而减小,热量积聚导致浆料温度升高,对热敏物料是致命的。
所以放大设计真正要解决的命题是:在容积增长的同时,如何让单位质量物料获得的研磨能量和运动状态尽量接近小试条件。 XQM系列的做法是同步放大传动系统和控制能力,而不是只放大罐体。
2. 放大设计要守住的三条不变量
第一条是转速比。
XQM-20与XQM-40保持1比2的转速比,行星盘转速分别为0至215转和0至195转,磨罐转速分别为0至430转和0至390转;XQM-60及以上机型采用1比1.5的转速比,行星盘转速从0至174转逐步降到0至143转,磨罐转速从0至260转降到0至215转。
为什么要分两档?因为罐体越大,同样的离心力对应的结构载荷越高,降低转速比可以缓解主轴和轴承的应力,同时让磨介的抛落轨迹保持在有效区间。这不是妥协,而是把运动学参数控制在与小磨等效的工作点上。
第二条是能量密度。
电机功率从XQM-20的4千瓦递进到XQM-200的22千瓦,功率增长曲线与容积增长基本匹配,保证单位物料获得的输入功不因放大而摊薄。
第三条是控制一致性。
全系采用触控屏控制,运行设定总时间1至9999分钟,正反交替运行时间1至999分钟,这些可编程参数让小试确定的工艺配方可以直接写入生产机型,中间不需要重新摸索。
二、XQM系列六款型号参数拆解
1. 容积与罐体配置
| 型号 | 总容积 | 可配球磨罐 | 外形尺寸 | 设备重量 |
|---|---|---|---|---|
| XQM-20 | 20L | 2-5L×4只 | 1200×790×930 mm | 392 kg |
| XQM-40 | 40L | 5-10L×4只 | 1400×880×1070 mm | 656 kg |
| XQM-60 | 60L | 10-15L×4只 | 1600×1070×1250 mm | 950 kg |
| XQM-80 | 80L | 15-20L×4只 | 1750×1140×1330 mm | 1300 kg |
| XQM-100 | 100L | 20-25L×4只 | 1800×1150×1140 mm | — |
| XQM-200 | 200L | 50L×4只 | 2670×1600×2804 mm | 2725 kg |
全系统一四只罐的工位配置,一次运行可以拿到四组平行样品,这对工艺验证和批次稳定性考察很关键。设备重量从392公斤一路增加到2725公斤,厂房承重和吊装条件需要在选型阶段就确认清楚。
2. 转速与功率的匹配关系
| 型号 | 电机功率 | 行星盘转速 | 磨罐转速 |
|---|---|---|---|
| XQM-20 | 4 kW | 0-215 rpm | 0-430 rpm |
| XQM-40 | 5.5 kW | 0-195 rpm | 0-390 rpm |
| XQM-60 | 7.5 kW | 0-174 rpm | 0-260 rpm |
| XQM-80 | 11 kW | 0-151 rpm | 0-242 rpm |
| XQM-100 | 11 kW | 0-151 rpm | 0-242 rpm |
| XQM-200 | 22 kW | 0-143 rpm | 0-215 rpm |
可以看出转速随容积增大而下降、功率随容积增大而上升,两者配合维持研磨强度。
全系电源为380伏50赫兹三相,需要工业用电环境,实验室若只有单相220伏电源需要提前安排配电改造。噪声水平控制在65±5分贝到68±5分贝之间,属于粉体车间正常可接受范围。
3. 真空罐选配,打通气氛保护环节
| 型号 | 可配真空球磨罐 |
|---|---|
| XQM-20 | 2-4L |
| XQM-40 | 5L |
| XQM-60 | 10L |
| XQM-80 | 15L |
| XQM-100 | 20L |
| XQM-200 | 25L |
这意味着易氧化物料在量产机型上同样可以实现抽真空充惰性气体的气氛保护研磨,工艺从实验室向产线迁移时无需更换设备平台。
三、结构设计与长期运行可靠性
1. 加厚钢板机身与准密封齿轮箱
设备外壳采用加厚钢板焊接成型加工工艺,强度高、耐冲击、抗形变。机加零件严格执行热处理工序并采用数控加工工艺,齿轮箱体采用准密封凹槽嵌入式结构,传动齿轮选用耐磨精密齿轮。
机架及结构件设计充分考虑共振因素,这是长期高负荷运行稳定性的基础——研磨设备的振动一旦与机架固有频率接近,轻则噪声剧增,重则结构疲劳开裂。
2. 液态油自润滑与油位可视
传动系统采用液态油自润滑装置,配装液态油位表,方便观察和更换。相比润滑脂,液态油润滑在高负荷连续运转下的散热和润滑稳定性更好,维护周期也更可控,这对每天运行十几个小时的生产线尤其重要。
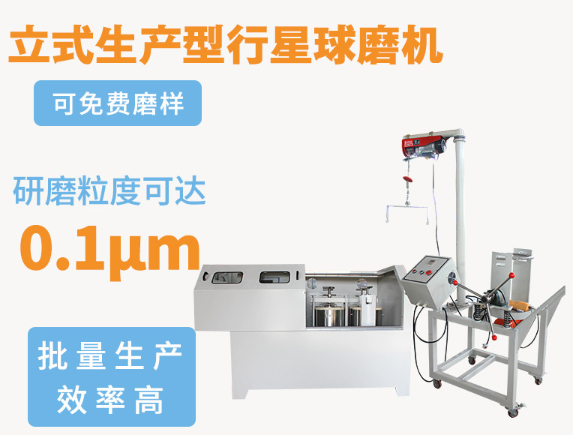
3. 吊装倒料一体化与振动筛分出料
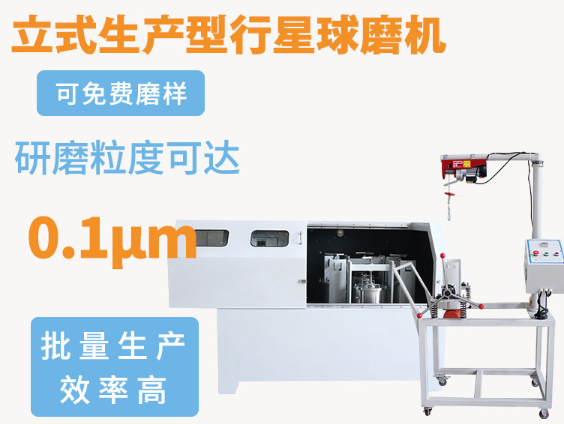
配套吊装及倒料装置采用一体化集成设计,倒料装置融入振动筛分出料技术。
这个设计的实战价值很高:大容积磨罐装满物料后重量可观,人工搬运既不现实也不安全,吊装倒料一体化让取罐、卸料、装罐一气呵成,出料环节还通过振动筛同步完成筛分,减少一道物料转运工序,既降低劳动强度又减少粉尘外溢。
4. 控制界面与数据可追溯
采用微电脑触控屏,界面简单直观,可实现正反转交替控制,具备定时和断电记忆功能。断电记忆在批量生产中意义不小:意外停电后设备可以记住运行状态,避免因参数丢失导致整批物料工艺中断。
四、应用领域与工艺衔接
XQM系列广泛应用于地质、矿产、冶金、电子、建材、陶瓷、化工、轻工、医药、环保等行业,具体产品方向包括:
电子陶瓷、结构陶瓷、磁性材料、钴酸锂、锰酸锂、催化剂、荧光粉、长余辉发光粉、稀土抛光粉、电子玻璃粉、燃料电池、氧化锌压敏电阻、压电陶瓷、纳米材料、圆片陶瓷电容、MLCC、热敏电阻中的PTC与NTC、ZnO压敏电阻、介质陶瓷、氧化铝陶瓷、氧化锆陶瓷、氧化锌粉料、氧化钴粉料、Ni-Zn铁氧体、Mn-Zn铁氧体等。
这些领域的共同特点是对粒度分布和批次一致性要求高,且多数处于从研发向量产爬坡的阶段。立式生产型行星球磨机恰好承接了这个区间:比实验室小磨有产能,比大型砂磨或气流粉碎工艺更熟悉、参数迁移成本更低。
五、选型三问法
第一问:批次要多少物料?
按物料体积占罐容积三分之二估算,一次运行四罐的产出量就是选型的基准。工艺验证阶段选XQM-20或XQM-40,中试放大选XQM-60到XQM-100,接近小批量生产选XQM-200。
第二问:物料是否怕氧化?
需要惰性气氛保护的直接按真空罐选配规格,避免后期改造。
第三问:厂房条件是否具备?
确认380伏三相电源、地面承重、吊装通道和房间净高,XQM-200本体高度接近2.8米,这项务必提前核实。
六、工艺放大落地的实操建议
第一,先在小机型上把变量摸清楚。
建议用XQM-20这类小容积生产款先做参数试验,把转速、球料比、装料率、研磨时间四个变量与小试实验室磨机做对照,确认哪些参数在放大时会漂移。经验上转速和球料比漂移最小,装料率和散热条件的差异最明显。
第二,放大时优先保证单位物料输入功不变。
判断方法是把电机功率除以单批物料质量,得到单位质量输入功的粗略估计,用它作为跨机型迁移工艺的对照指标。如果从XQM-40放大到XQM-200时这个指标明显下降,说明需要延长研磨时间或调整装料量来补偿。
第三,用四罐工位做放大验证。
四个罐位可以同时跑四种参数组合,一次运行就能拿到放大条件的对比数据,这比传统一台机跑四轮的做法节省大量时间。建议把待验证的变量设计成阶梯式对比,例如三种装料率加一组小试基准参数。
第四,注意出料环节的工艺衔接。
生产型机型的出料量远大于实验室设备,下游的筛分、包装、除尘设施必须同步匹配,否则会在出料环节形成瓶颈。XQM系列配套的振动筛分出料装置可以在一定程度上缓解这个问题,但仍然建议在产线设计阶段统一规划。
第五,建立设备运行档案。
把每次运行的转速、时间、正反交替设定、装料量、出料粒度记录下来,积累几个月就能形成针对特定物料的工艺数据库。这批数据是后续新品导入和产线扩产时最值钱的资产,比任何通用参数表都更贴近自己的实际工况。
总结
一句话概括:立式生产型行星球磨机把小型行星磨的高能研磨机理放大到20升至200升的工业尺度,用一致的转速比逻辑、匹配的功率梯度和可编程控制让小试工艺能够直接迁移,四罐配置、真空罐选配、吊装倒料一体化和振动筛分出料的组合,使它成为中试量产阶段值得优先评估的研磨平台。
长沙天创粉末技术有限公司的XQM系列六个规格覆盖了从公斤级到几十公斤级的批量研磨需求,做工艺放大方案时应把它列入考察清单。