实验室做粉体前处理时,常见流程是先用球磨罐磨料,再把粉体转到标准筛或筛分机上过筛。分开操作并没有错,但它把研磨和筛分拆成了两个需要人工衔接的环节。磨好的细粉会粘在罐壁、研磨球表面和接收容器上;转运时可能扬尘、吸潮或带进粗颗粒;细粉在等待过筛时还可能重新团聚。对于样品量只有几十克、目标粒级较窄的实验,这些细节会直接影响收率和粒度分布。
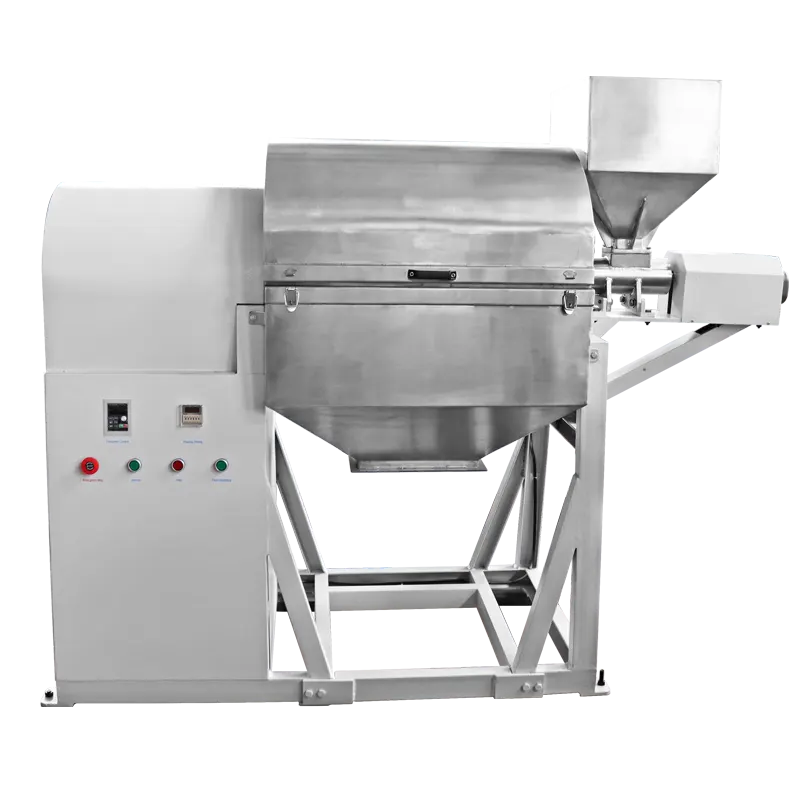
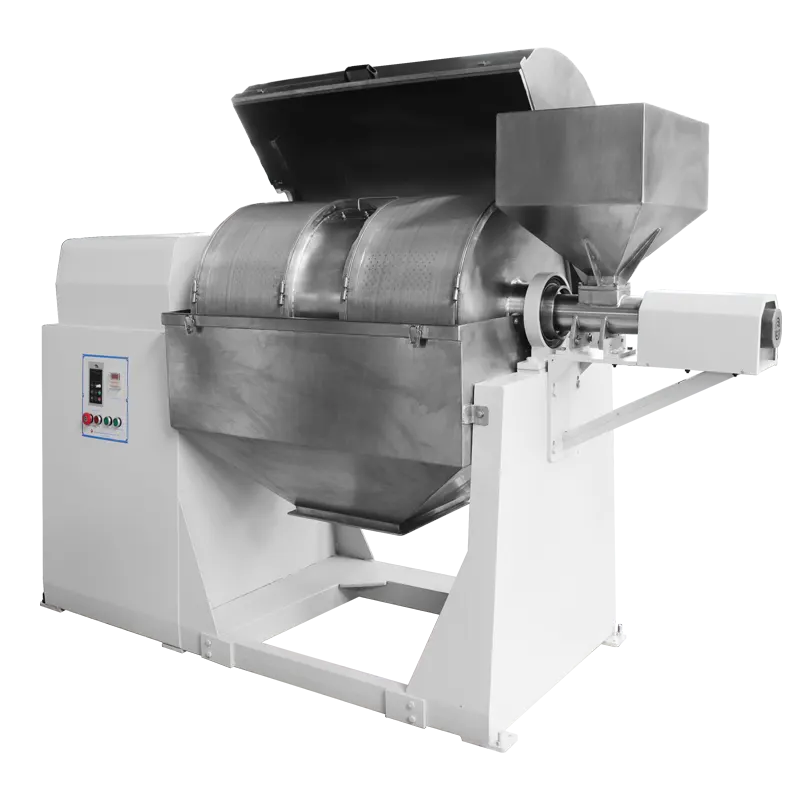
磨筛机(筛磨机)的产品定位,是把研磨与筛分放在同一个工艺单元中考虑。它的直接价值是减少物料在工序间的暴露、转运和等待,而不是承诺所有物料都能一次磨到目标粒度。具体结构、筛网配置、研磨腔尺寸、处理量和可达粒度,应以天创粉末当前产品资料和实际试样为准。围绕天创粉末磨筛机(筛磨机),下面讨论选型时应核对哪些工艺变量。
一、磨完再筛,问题常出在三个衔接点
第一个衔接点是转移损失。研磨结束后,粉体并不只留在接收瓶里,还会附着在罐壁、球缝、盖子和勺子上。样品量越小,这部分不可回收物料占的比例越高。如果再用敞口容器转运,细粉还可能飞扬到台面或空气中,既影响收率,也让实验记录难以复现。
第二个衔接点是团聚与分级。研磨产生的细粉表面能高,容易吸附在粗颗粒表面或彼此聚成团。这样的团粒在筛分时可能表现为“筛上物”,操作人员看到筛上物多,往往会延长研磨时间,但团聚并没有真正被打散。若筛分只是把团粒留在筛上,后续再磨就可能把已经合格的细粉继续磨细,造成粒度分布变宽。
第三个衔接点是过磨和返工。研磨与筛分分开时,物料在中间容器里等待,操作者很难边磨边判断合格粒级是否已经形成。为了保险,常见做法是延长时间或增加返工次数。过磨不仅增加能耗和介质磨损,也可能让热敏物料升温、让片状或纤维状物料形貌改变,还会把罐体和介质磨损带来的杂质带入样品。
把这三个衔接点放在一起看,分开流程的主要问题不是“设备不好”,而是工序之间多了暴露、等待和人为判断。磨筛机的设计思路,就是把这些环节压缩到同一工艺单元中。但压缩环节不等于自动消除过磨,筛分方式、研磨介质、装料量和物料状态仍然决定最终结果。
二、磨筛机的一体化思路:缩短转运,不等于自动闭环
从工艺组织看,磨筛机把研磨和筛分衔接在同一设备中,减少中间容器和人工转运。对实验室而言,这种组织方式有三个可讨论的好处:样品暴露时间短,细粉不必在开放环境中等待,筛上物与筛下物的界限更容易在同一次操作中观察。对于需要控制收率、避免吸潮或减少批次间差异的实验,这些好处比单纯比较“谁的转速高”更有意义。
但“一体化”不等于“自动闭环”。筛上物是否返回研磨、返回比例多少、筛网是否在线清理、筛下物如何收集,都要看具体机型配置。采购前应把这些问题逐项问清:筛分是在研磨过程中持续进行,还是研磨结束后切换;筛上物需要人工取出还是可以回到研磨腔;更换筛网是否需要拆开主要部件;清洗时能否接触到物料经过的所有表面。设备名称只能说明产品定位,不能代替这些核对。
另一个边界是过磨。研磨时间越长,细粉越多,但细粉团聚后可能重新表现为粗颗粒;如果筛分能力不足,操作人员容易继续延长研磨时间,结果能耗、磨损和杂质引入都增加。磨筛机的筛分环节如果能及时把合格粒级分离,就有机会减少无效研磨;但筛分效率受筛网有效面积、物料流动性、装料量和设备运动方式影响,不能仅凭“带筛分”判断效果。
因此,判断磨筛机是否适合,不应只问“能不能磨到某个目数”,而应问“筛分在哪个时点发生、筛上物怎么处理、筛下物如何收集、清洗是否方便”。这些问题与具体物料绑定,只有用真实样品做试样,才能看出设备边界。
三、选型先看物料与目标,而不是先看处理量
3.1 物料硬度、韧性与目标粒度
硬度高的物料需要足够的研磨能量,但能量过高会把研磨腔和介质磨损带入样品;韧性物料不容易脆断,可能需要在低温、短时多次或不同介质形状之间取舍。目标粒度越窄,筛分环节越重要,因为只靠延长研磨时间很难把分布控制在一个窄区间。选型时应先写清三件事:进料的最大颗粒、希望保留的粒级范围、筛上物是否允许返回。只写“磨到微米级”不够,因为不同物料的团聚程度、粒度分布和检测方法差别很大。
还要区分“能磨细”和“能稳定得到合格筛下物”。实验室里偶尔出现一个细点并不代表批次稳定;如果筛分效率低,细粉会混在筛上物中,收率被低估。对于热敏物料,连续研磨的温升也需要关注,但冷却条件不等于样品实际温度,必须用样品温度或工艺限制来验证。
3.2 污染、清洗与交叉污染
研磨罐、研磨球和筛网都会与物料接触。材质不相容时,磨损可能引入铁、氧化物或其他杂质;清洗不彻底时,上一批的细粉会留在死角、筛网边缘或密封处。对于微量样品或多品种轮换实验,清洗难度有时比研磨效率更影响选型。应向厂家确认与物料接触部位的材质、可拆卸程度、是否便于检查残留,以及筛网更换后如何复位。不存在对所有物料都成立的“零污染”,只能针对具体物料做相容性判断。
3.3 多工位并行是否更合适
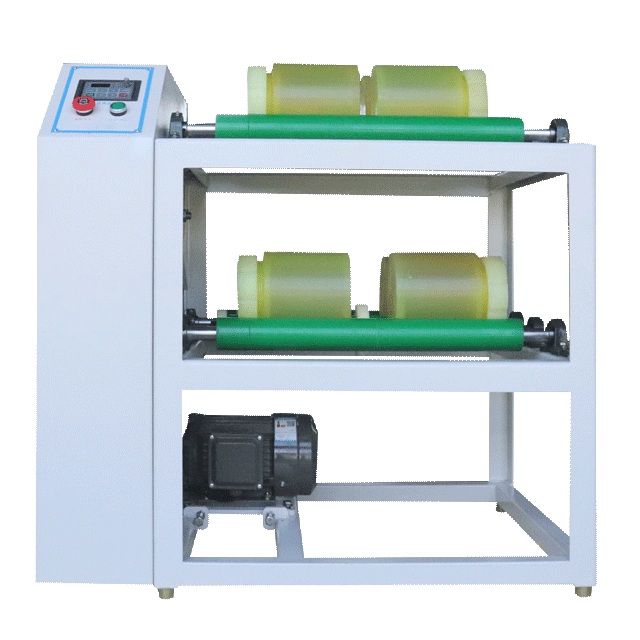
如果实验任务是多个小样并行研磨,且每个样品可以单独筛分,八工位罐磨球磨机更贴近这种批次组织;它的名称直接表明有八个工作工位,选型时可重点核对各工位是否便于独立装罐和分批取样。若实验要求每个样品在同一流程中完成研磨与筛分衔接,磨筛机更直接。两者不是谁替代谁,而是批次组织不同。可查看八工位罐磨球磨机了解其产品定位,但具体适配仍要回到样品量、罐体配置和筛分需求。
四、配置核对:筛网、介质、装料与清洗
磨筛机把两个工序放在一起,配置核对就不能只看研磨部分。筛网、研磨介质、装料方式和清洗结构会互相影响,任何一项不匹配,都可能让一体化流程变成“磨得快但筛不清”。
4.1 筛网
筛网是磨筛机区别于普通球磨机的关键部件之一。需要确认筛网孔径与目标粒级是否匹配、筛网材质是否与物料相容、筛网张紧或固定方式是否便于更换、堵塞后如何清理。孔径不是越细越好:孔径过细会降低筛分效率,让合格细粉留在筛上,进而诱导操作者延长研磨;孔径过粗则会把不合格颗粒放进筛下物。筛分目的也要明确:是为了控制上限粒径、回收某一粒级,还是为了去除异物。目的不同,筛网配置和验收方法不同。
4.2 研磨介质与罐体
介质材质、尺寸和装料量会影响研磨效率与杂质引入。介质太小,能量不足;介质太大,磨损和形貌破坏可能增加。罐体与介质应作为一组考虑,不能只看罐体材质而忽略球的质量。对于需要低磨损的实验,应要求提供与物料接触部位的材质说明,并通过空白磨或实际物料试样检查杂质。具体配比不能凭经验套用,因为物料硬度、目标粒度和装料量不同。
4.3 装料与取样
装料量过大,物料在腔内流动受限,筛分和研磨都可能变差;装料量过小,样品代表性不足,取样误差被放大。实验室常犯的错误是用少量物料试出“最好结果”,再直接放大到更大装料量。选型时应问清有效装料量与总容积的区别,并用接近实际批量的装料量做验证。取样也要固定位置和方式,避免只取细粉或只取粗颗粒。
4.4 清洗与残留
一体化设备的清洗路径比单机更长,物料会经过研磨腔、筛网和收集部件。采购前应确认这些部位能否拆卸、是否有不易观察的缝隙、筛网边缘是否会积料。多品种轮换时,建议用空白物料或惰性粉体做清洗验证,而不是只看表面是否干净。清洗时间也是运行成本的一部分,尤其对微量、贵重或吸湿物料。
五、试样与验收:用少量物料验证三件事
磨筛机是否适合,最终要靠物料试样回答。建议在试样时固定进料量、研磨时间、介质配置和筛网规格,至少记录三组信息:第一,筛下物的粒度分布和收率,不能只看单次最细点;第二,质量平衡,包括筛上物、筛下物、罐壁残留和清洗损失,确认转运损失是否在可接受范围;第三,清洗后的残留与交叉污染风险,尤其是轮换多种物料的实验室。每组条件最好重复一次,观察结果是否稳定。
验收时还要把“设备能运行”和“工艺能复现”分开。空载运行、外观检查和单次演示只能说明设备状态,不能说明你的物料能否在目标时间内达到所需粒级。要求试样报告写清物料名称、进料状态、装料量、筛网规格、研磨时间和结果判定方法;如果这些条件缺失,数值参考价值有限。对于后续要放大的项目,实验室结果也不等于量产保证,应把装料量、筛分方式和清洗时间一起纳入放大条件。
如果你正在为实验室选择研磨与筛分衔接方案,可以先整理物料硬度、目标粒级、单批样品量、允许的污染水平和清洗要求,再与天创粉末沟通试样。先小批量验证收率、粒度分布和清洗残留,再决定磨筛机或八工位罐磨球磨机哪一种更贴合你的批次组织,比只看设备名称更可靠。