一、中高粘度浆料为什么长期依赖液压单轴分散机
在涂料、油墨、色浆、农药悬浮剂和锂电浆料的批次式生产中,液压单轴分散机是出现频率最高的设备之一。它既不是最新潮的机型,也不是单价最高的方案,但在中高粘度、大批次、需要强剪切解聚的工况下,稳定性与投入产出比依然很难被替代。要用好它,前提是先弄明白它到底在解决什么问题。
很多生产现场把“分散”和“搅拌”当成一回事,结果设备买回来、转速开到最大,细度计读数却始终下不去,产能全卡在后续研磨工序上。厘清这两者的差别,往往比换一台更贵的机器更能解决问题。
分散的实质是把团聚体打开,不是把液体搅匀
颜填料的一次粒径通常在零点几微米到几微米之间,但粉体在储运过程中会因范德华力、静电吸引和水分桥接,聚成几十微米甚至上百微米的团聚体。分散机要做的,是用机械剪切把这些团聚体撕开,让树脂或溶剂及时润湿刚暴露的新生表面,再由分散剂吸附在颗粒表面形成位阻或静电斥力,把颗粒维持在悬浮状态。搅拌只能让整体成分趋于均匀,打不开团聚体,细度自然不会下降。
所以衡量一台分散机好不好用,关键不是看它空载转得多快,而是看它能否在合理时间内把浆料细度拉到目标值,同时不带来过多的热量、气泡和溶剂挥发。这三个副作用,恰恰是大批次生产中返工与报废的主要来源。
液压传动在重载工况下的三个实际好处
同样是单轴结构,液压驱动和电机直驱在现场的表现差别不小,主要体现在三个方面:
- 低速扭矩足:高粘度浆料启动时阻力很大,液压系统可以在很低转速下输出接近额定的扭矩,不会出现一开机就跳闸的尴尬。
- 过载容忍度高:遇到未润湿的稠料团块或异物,液压回路通过溢流阀卸压保护,冲击不会直接传到电机和减速机上。
- 调速平顺、结构简洁:无级调速范围宽,升降与旋转动作共用一套液压站,机械传动链短,日常维护点少。
这三点的代价,是液压系统对油品清洁度和油温比较敏感。现场如果长期不换油、散热器积尘严重,故障率会明显高于同规格的机械传动设备。这是一笔需要提前算进去的维护账。
它的能力边界在哪里
液压单轴分散机并非万能。当浆料粘度超过约五万毫帕·秒,或物料本身接近膏状、几乎不流动时,单盘的剪切作用范围有限,槽内很容易出现“中心转、边缘不动”的死区,此时应当考虑行星式搅拌、捏合机或双轴复合方案。反过来,如果物料粘度很低、以润湿和均匀为主,那么小盘径、高线速度的机型或者管线式分散效率更高、单位能耗更低。
换句话说,单轴分散盘最舒服的区间,是中等偏高粘度、有一定流动性、需要在大批次里快速完成解聚的场合。偏离这个区间,设备不是不能用,而是要用更高的能耗和更长的工时去换。
二、从机架到分散盘:一台设备的结构拆解
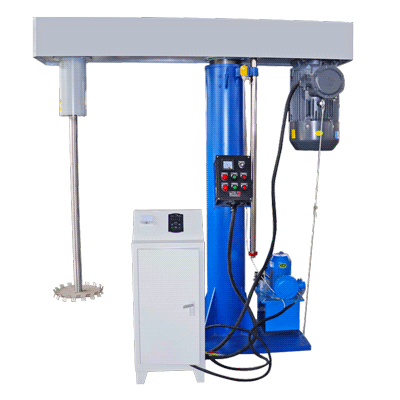
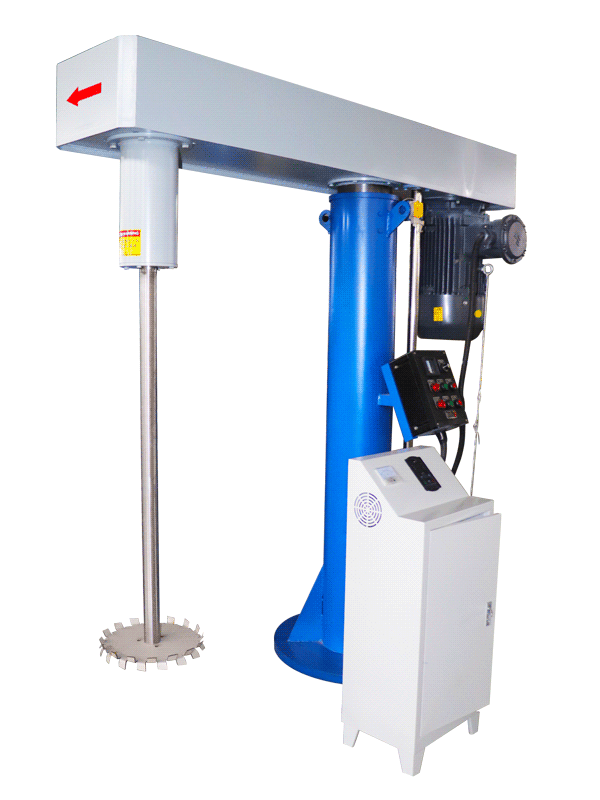
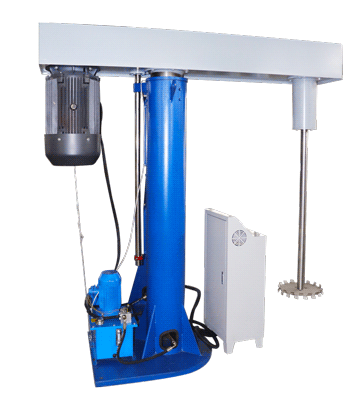
了解结构,才能在选型和维修时判断哪些配置值得加钱、哪些属于噱头。液压单轴分散机大致可分成机架立柱、液压与传动、分散盘、控制系统四个部分,每一部分都有各自的关键指标。
机架与升降立柱
机架承担整机重量和分散时的反作用力矩,立柱则决定分散盘能否顺利进入和退出槽体。立柱刚度不足,开机后整机会有明显晃动,主轴下端的摆幅被放大,分散盘容易刮擦槽壁,轴承寿命也随之缩短。选型时应关注立柱的截面尺寸、导轨形式以及升降导向的配合间隙。
升降方式常见液压缸直顶和液压马达配合链条、齿条两种。前者结构简单、动作直接,后者行程可以做得更长,适合需要跨多个槽体轮换作业的场合。
液压站与传动链
液压站由油箱、油泵、溢流阀、换向阀、过滤器、散热器和油缸组成。分散属于连续重载工况,油温长期偏高会加速油品氧化和密封件老化,进而出现升降爬行、压力不稳等问题。油箱容积、散热面积与过滤精度,是判断一套液压站是否“够用”的三个实打实的指标。
传动链一般由液压马达、主轴、轴承座和联轴方式构成。主轴下端的悬臂长度直接决定刚性:悬臂越长,同样的径向力产生的挠度越大,分散盘端面跳动就越明显。大功率机型通常会把轴承座做得更粗壮,并采用成对布置的轴承分别承担径向与轴向载荷。
分散盘的几何参数决定效率上限
分散盘是真正做功的部件,它的直径、齿形、齿数和安装位置,共同决定了剪切区的强度与分布。常见的锯齿盘在盘缘开齿,旋转时齿尖附近形成强烈的湍流和局部剪切,把团聚体撕开并把物料甩向槽壁,再由槽壁回流形成整体循环。
- 盘径:通常取槽体直径的三分之一左右,过小则循环不足,过大则盘缘线速度上不去。
- 齿形与齿数:齿数多、齿槽深,剪切点密集,适合难分散的颜填料;齿数少则通过量大,适合快速循环。
- 安装位置:盘心一般位于液面下约一倍盘径处,太浅容易卷入空气产生大量气泡,太深则底部沉积打不开。
还有一个常被忽略的细节:分散盘属于易损件,齿尖磨圆之后剪切效果会明显下降,但设备照常运转,操作者往往察觉不到。把分散盘检查纳入定期保养清单,比事后追查细度波动要省事得多。
控制与安全配置
基础配置包括启停、无级调速、升降控制和限位保护。更完善的方案会增加油温显示、液位报警、主轴转速反馈与紧急停止。涉及溶剂型物料的车间,还要考虑电机与电气元件的防爆等级、设备接地和静电导出。这些配置在采购清单上只是几行字,在现场却是事故与合规之间的分界线。
三、选型时最该算清楚的五个数字
设备参数表上的项目很多,真正影响使用效果的其实集中在五处。把这几个数字算清楚,再去看报价单会清醒得多。长沙天创粉末技术有限公司(简称天创粉末、TENCAN)在液压单轴分散机产品页中列出了不同规格的功率、盘径与升降行程组合,可以作为对照参考。
| 参数项 | 常见经验区间 | 判断依据 | 取值偏差的后果 |
|---|---|---|---|
| 分散盘线速度 | 15~25 m/s | 颜填料解聚难度与树脂体系 | 偏低打不开团聚体,偏高则发热、起泡、磨损加快 |
| 盘径与槽径比 | 0.3~0.5 | 槽体形状、挡板设置、液深 | 过大则盘缘线速度不足,过小则剪切区过于集中 |
| 装机功率 | 按容积与粘度估算 | 功率准数关系 P∝ρN³D⁵ | 功率不足只能降速运行,产能与细度双打折 |
| 升降行程 | 覆盖最高槽口 | 现场槽体高度与转运方式 | 行程不足无法换槽,行程冗余则抬高整机重心 |
| 粘度适配范围 | 约 500~50000 mPa·s | 物料流变特性与固含量 | 超出范围易出现循环死区与局部过热 |
表中数值是行业通行的经验参考,实际取值还要结合配方、投料顺序与现场条件作修正。
装机功率:别只看铭牌,要看它带多大的盘
搅拌功率与密度、转速的三次方、盘径的五次方成正比,这个关系意味着一件事:盘径稍微放大,所需功率就会成倍上升。有些现场为了追求“一盘搞定”,选了偏大的盘径,结果电机长期在降速状态下运行,看起来功率够,实际线速度始终上不去。
反过来,功率选得过小,遇到高固含量批次只能降低投料量,产能被无形削掉。合理的做法是先按物料粘度与批次量确定盘径,再反推所需功率,最后留出适当的裕量,而不是先定功率再去配盘。
线速度与转速:换算清楚再谈快慢
盘缘线速度等于圆周率乘以盘径再乘以转速除以六十。举例来说,盘径四百毫米的分散盘,要在盘缘达到二十米每秒,转速需要接近九百五十转每分钟;同样的转速换到盘径二百五十毫米的盘上,线速度只有十三米每秒左右,解聚能力差出一大截。这就是为什么两台设备转速表读数相同,效果却可能天差地别。
实际生产中,粗分散阶段可以用较高线速度快速打开团聚体,等细度接近目标后再适度降速,避免过度剪切带来的升温与返粗。分段控制转速,比全程满负荷更能兼顾效率与品质。
盘径与槽径比:循环比剪切更容易被忽视
很多人只盯着剪切,却忘了物料必须被反复送回剪切区。盘径与槽径比偏小时,剪切很强但循环范围有限,槽壁附近和底部的物料长时间得不到处理;比值偏大时,盘缘线速度又上不去。三分之一的槽径是常用的起点,配合合理的挡板和偏心安装,可以显著改善整槽的循环效果。
升降行程与作业半径
行程决定了设备能覆盖多高的槽口、能否在多个拉缸之间轮换。行程不足,换槽时要靠垫高或倾斜槽体,既不安全也不规范;行程冗余过大,立柱加高、整机重心上移,反而对稳定性不利。按现场最高的槽体加上安全余量来确定,是比较稳妥的做法。
批次量与装机容积的匹配
一批料太多,分散盘埋得太深,循环路径变长,单位时间处理量下降;一批料太少,盘心接近液面,容易吸入空气形成泡沫,还会因为液层太薄导致槽底冲击加剧。通常建议液面高度保持在盘心以上一定距离,并让盘心距槽底留出足够的回流空间。
四、现场使用与维护:决定寿命的几件小事
同类设备在不同车间的服役年限可以差出一倍以上,差别往往不在设备本身,而在日常的点检习惯。液压单轴分散机的维护重点,集中在液压、主轴和清洁三个环节。
液压油与油温管理
液压油承担传动、润滑、散热和防锈四重任务。油位低于下限时,油泵容易吸空,产生气蚀和噪声;油品污染后,杂质会磨损阀芯和油缸密封,表现为升降无力或爬行。按周期检测油品清洁度、定期更换滤芯,比等到动作失稳再处理划算得多。
油温同样是关键指标。散热器表面一旦积尘,散热效率会快速下降,夏季连续生产时尤其明显。把散热器的吹扫纳入每周的保养动作,成本几乎为零。
主轴跳动与轴承状态
主轴下端的径向跳动是判断整机状态的直观指标。跳动增大通常意味着轴承磨损、轴头轻微弯曲或分散盘安装偏心。早期可能只是细度波动和噪声变大,继续运行则会加速密封损坏,甚至造成主轴与槽体碰撞。定期用百分表测量盘缘跳动并记录趋势,可以提前发现隐患。
清洗、换色与交叉污染
多品种小批量生产中,换色换料带来的交叉污染比想象中严重。分散盘齿槽、主轴下端和盘背面的死角最容易残留,简单的冲淋往往清不干净。选型时可以关注盘面是否便于拆卸、主轴连接是否采用快装结构,这些设计直接决定了清洗工时。
安全操作细节
升降过程中人体不得进入分散盘下方,这是最基本的一条。此外还应注意:设备必须可靠接地,溶剂型物料车间要确认电气防爆等级与现场区域划分一致;投粉时应控制速度并配合低速运行,避免粉料结团下沉;停机后要等主轴完全停止再提起,防止带料甩溅。天创粉末在产品说明中给出的操作与配置信息,可以作为现场规程编写的参考基础。
五、常见故障与排查思路
现场问题大多有迹可循。下面这份对照表,可以帮操作者把“感觉不对”转化成具体的检查方向。
| 现象 | 可能原因 | 处理方向 |
|---|---|---|
| 分散效率下降、细度下不来 | 盘齿磨圆、线速度不足、投粉过快形成大团块 | 检查分散盘磨损量,核对转速与盘径,调整投料节奏 |
| 液压油温持续偏高 | 油位不足、散热器积尘、长时间满负荷连续运行 | 补油至规定液位,清理散热器,优化批次间隔 |
| 主轴摆动明显、噪声增大 | 轴承磨损、轴头弯曲、分散盘安装偏心 | 测量盘缘跳动,检查紧固与配合面,必要时更换轴承 |
| 升降无力或动作爬行 | 油液污染、密封件老化、系统混入空气 | 更换滤芯与油品,排气,检查油缸密封 |
| 电机或系统频繁过载 | 浆料粘度过高、未低速启动、槽内异物 | 严格执行空载低速启动,核对配方固含量,清理异物 |
| 槽内出现明显死区 | 盘径与槽径不匹配、缺少挡板、偏心不足 | 调整安装位置,增设挡板,必要时更换分散盘规格 |
六、常见问题答疑
液压单轴分散机和高速分散机是同一种设备吗
结构上都是单轴加分散盘,但侧重不同。高速分散机偏向低中粘度、以润湿和快速循环为主,转速高、盘径小;液压单轴分散机偏向中高粘度、大扭矩、大盘径强剪切。选型的核心不是名字,而是物料粘度、批次量与目标细度这三项。
一台设备能不能兼顾多个槽体
可以,前提是升降行程和机架形式允许移动或旋转。常见做法是立柱可回转或整机可移动,配合定位装置让分散盘准确进入每个槽体中心。跨槽作业时要注意不同槽体的直径差异,盘径与槽径比变化过大会削弱分散效果。
分散盘多久需要更换一次
没有固定周期,取决于物料磨蚀性、线速度和使用时长。含重钙、钛白等高磨蚀填料的配方,盘齿磨损会明显更快。建议每次保养时测量齿尖厚度并记录,出现细度达标时间明显延长的情况,就应当考虑更换。
液压驱动和电机直驱应该怎么选
高粘度、频繁启停、需要跨槽升降的场合,液压方案的低速扭矩和保护特性更合适;粘度低、连续单一品种生产、对维护简洁度要求高的场合,机械传动也有其优势。判断标准应落在工况上,而不是单纯比较初次采购价格。
防爆场合有哪些配置需要特别确认
电机、电气控制箱、限位开关和接线方式都要与现场划定的危险区域等级匹配,设备本体需可靠接地并做静电导出。此外升降动作的限位保护、紧急停止按钮的位置,也应纳入现场验收清单。
七、把设备选对,也把方法用对
液压单轴分散机是一款成熟设备,它的价值不在参数表上的数字有多漂亮,而在于功率、盘径、线速度与槽体之间是否形成了合理的匹配关系。选型阶段多花时间算清楚批次量、粘度区间和目标细度,使用阶段把油温、跳动和盘齿磨损这三项点检坚持下来,一台设备稳定服役十年并不稀奇。
如果现场正卡在细度下不去、批次放大后效果变差或者换色清洗耗时过长的问题上,不妨先把现有的盘径、线速度和功率三个数字核对一遍,再对照物料粘度重新评估匹配关系。多数时候,答案就藏在这几个基础参数里。