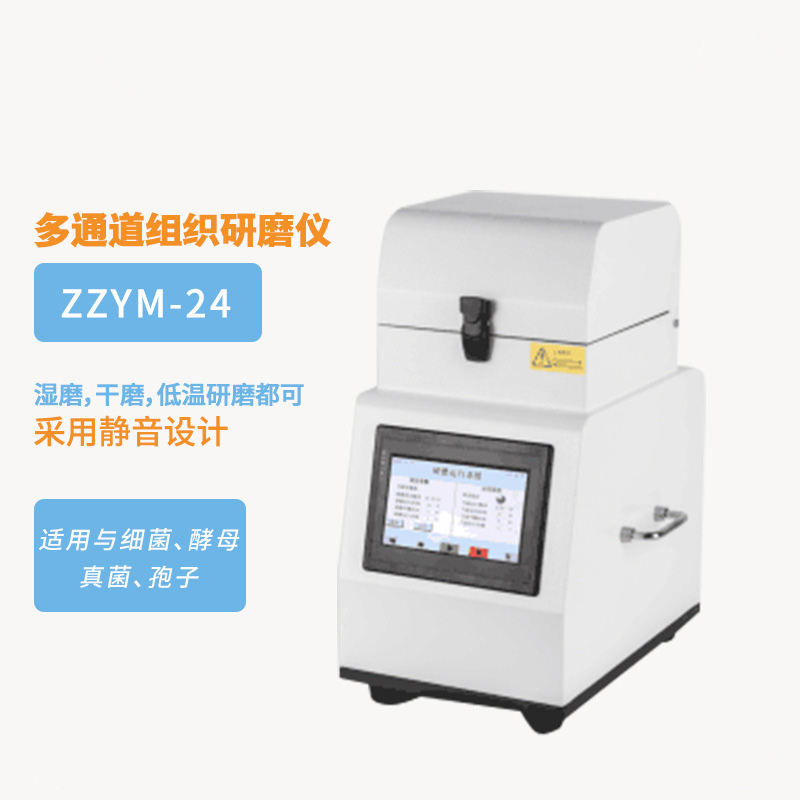
多通道组织研磨仪的价值,不在磨得快,而在每一管都一样
实验室里的样品前处理,往往是整个检测流程中最不起眼、却最容易拖慢进度的一环。当样本量从每天几管涨到上百管,手工研磨的瓶颈就不再是力气,而是时间、重复性和人员状态。多通道组织研磨仪针对的正是这三个痛点:把同一批样本放进同一套夹具,用同一段程序、同一段时间完成破碎,让每一管的受力条件尽量接近,把原本依赖手感的操作变成可记录、可复现的流程参数。
效率拐点往往出现在十几管之后
单管研磨的优势是灵活,想做哪一管就做哪一管。可样本一旦成批,操作者的动作就被拆成装样、加珠、拧盖、计时、取样、清洗的循环,每多一管,等待与清洗的时间都线性叠加,人还会越做越疲惫。多通道设备把这段循环压缩成一次装夹、一次运行,批内样本同时进入破碎状态,批量越大,摊到每管的边际时间越低。对于需要当天出结果的检测任务,这种压缩直接决定实验能不能按节点交付,也决定了加班到深夜的是机器还是人。
一致性是高通量实验的隐性成本
评估设备时如果只看破碎率,很容易忽略批内差异。组织破碎程度不一致,会沿着流程一路放大:裂解不完全导致核酸得率偏低,得率差异又带来上样量归一化的困难,最终在定量结果上表现为复孔离散、标准曲线漂移。通道结构、夹具刚性、运动一致性,本质都是为“可重复”服务的。选型时用同一份质控样本跑六孔,比较得率与片段分布,比看参数表更能说明问题。
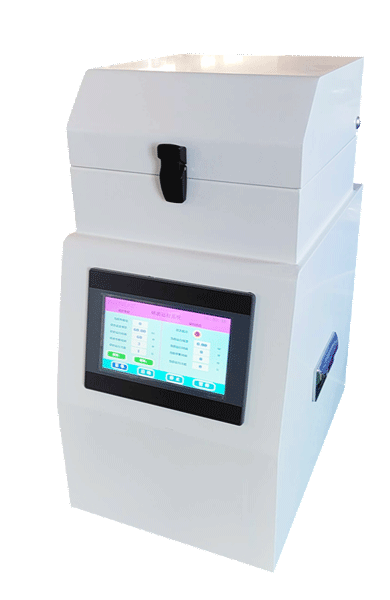
拆开来看:四个决定研磨结果的部位
一台设备的结果好坏,很少由某个“核心部件”单独决定,更多是几个环节配合出来的。以下四个部位,是评估多通道组织研磨仪时最值得花时间了解的部分,也是宣传页上最容易被含糊带过的部分。
通道与适配器:决定能装什么、装多少
通道数只是表象,真正决定兼容性的是适配器体系。常见机型会提供 2 mL 离心管、5 mL 冻存管乃至更大体积管的转接夹具,同一台主机通过更换夹具覆盖不同样本量。选型时建议确认三件事:
- 定位方式:靠螺钉压紧还是快拆卡扣,装夹不到位会直接造成受力不均,表现为个别孔位破碎不良。
- 满载表现:多通道机型在高负载下是否降频运行,标称参数是空载还是满载测得的,两者差别可能很大。
- 夹具材质:铝合金夹具惯量小、启停干净,但耐磨性与长期形变需要评估,钢制夹具则要留意重量带来的振动。
运动方式:垂直往复、水平摆动与复合运动
组织破碎依赖研磨珠与样本之间的高频碰撞与剪切。垂直往复式震荡在中小通量机型上最常见,行程清晰、能量传递直接;水平摆动式对大体积样本更友好,但边界效应更明显,靠近夹具边缘与中心的位置受力并不相同;复合运动试图兼顾两者,对机械结构与控制算法的要求更高。判断运动方式合不合适,不必纠结名词,看两件事即可:空载与满载时的振幅是否一致,长时间运行后夹具是否出现松动。
温控:决定核酸还在不在
研磨过程必然产热,而热量是核酸与蛋白样本的共同敌人。常见的应对方式是低温预冷夹具、短时多次运行,以及带制冷模块的机型。需要注意制冷能力与降温速度是两个指标:前者决定能不能把温度压住,后者决定两次运行之间要不要等,直接影响一天能跑几批。对热敏样本,比较实用的做法是记录一次完整程序结束后的管内实测温度,而不是只看面板显示,因为面板传感器测的是腔体,不是样本。
密封与交叉污染:单管独立是底线
多通道同时运行,意味着几十个样本共处一个腔体。耗材密封不严,气溶胶与飞溅造成的污染几乎无法追溯,一次污染足以让整批数据作废。判断这一点可以看三处:耗材是否为一次性独立密封管,盖体锁紧结构是否可靠,腔体内有没有难以清洁的死角。对高灵敏度 PCR 或测序应用,交叉污染的风险远高于设备本身的研磨效率,这一点在选型权重上应当排得更靠前。
参数不是抄来的:按样本类型反推研磨程序
设备只是工具,程序才是方法。同一台机器参数设错,结果可能还不如手工研磨。研磨程序的基本变量是研磨介质、频率(或转速)与时间,温度与间歇方式是修正项,而珠液比与起始量决定了这套参数还有没有调整空间。
三类常见样本的思路差异
| 样本类型 | 研磨介质 | 频率与时间 | 温度控制 | 主要关注点 |
|---|---|---|---|---|
| 动物软组织 | 3–5 mm 氧化锆珠 | 中高频,短时多次 | 预冷或制冷 | 避免过度破碎引起蛋白降解 |
| 植物叶片与种子 | 大直径珠,可干磨 | 高频,时间略长 | 热敏样本需低温 | 纤维质与种皮难破壁 |
| 微生物与酵母 | 0.5–1 mm 细珠 | 高频,循环间歇 | 严格低温 | 破壁率与完整性平衡 |
表中是通用思路,实际程序还要按样本含水量、起始量与耗材规格做小批量预实验确定。同一物种的不同组织,含水量差别就可能让最佳时间相差一倍,肝脏与肌肉绝不能共用一套参数。
用三组数据判断程序好坏
调完参数不等于调好参数。固定一份质控样本,从三个角度验证更可靠:
- 得率:同一程序跑六孔,比较浓度,观察批内离散程度。
- 完整性:电泳或片段分析看主带是否清晰,有无弥散拖尾。
- 重复性:间隔一周再跑一次,看两次结果是否落在同一区间。
三项都稳定,程序才算可用。若得率上去了但完整性下降,说明能量过剩,应缩短时间或降低频率,而不是继续加时,这是新手最常犯的错误。
谁在用:三类典型场景的不同取舍
同样的设备,放在不同场景里,选型重点并不一样。搞清楚自己属于哪一类,能省掉不少纠结。
科研实验室:灵活优先
课题组的样本类型杂、批量小、变化快,今天做小鼠肝,明天做拟南芥叶。这类场景应优先考虑夹具更换是否方便、通道数是否够用但不冗余、程序能否自由编辑。过度追求高通量反而会让设备闲置,因为大部分时间只跑十几管。
检测与第三方机构:稳定优先
样本来源固定、批量大、对出报告时间敏感,还要应对复核与溯源。这类场景应重点看批内一致性、程序权限管理、运行记录能否导出,以及耗材能否长期稳定供应。一次因耗材断供导致的停摆,损失远大于设备本身的差价。
中试与放大:可迁移优先
从小试走向放大,最怕的是参数搬不过去。这类场景要关注设备在满载下的表现是否与小批量一致,能量输入的标定方式是否明确,以及工艺参数能否完整记录。参数可迁移,放大才有意义。
选型清单:五个容易被忽略的细节
参数表看得再多,也代替不了现场验证。以下五点在选型阶段最容易被跳过,却最容易在后期变成返工。
- 满载与半载的差别:只跑两管和装满夹具,噪音、振动与破碎效果往往不同,务必按真实批量试机。
- 噪音与振动:设备通常放在前处理区,长时间高分贝运行对人员是持续消耗,也会影响相邻仪器的稳定性。
- 程序管理与权限:多项目共用一台机器时,程序能否分级保存、锁定,直接影响方法一致性。
- 耗材的长期可得性:夹具与研磨管一旦断供,设备就等于停摆,采购前应确认供应周期。
- 清洁的可达性:腔体、门封与夹具缝隙能否在十分钟内清干净,决定这台设备日常被使用的意愿。
日常使用与维护:把故障率压下去的习惯
装样先讲平衡
多通道夹具是典型的对称结构,装样时按对角分布放置,重量尽量均衡,能显著降低运行时的振动与轴承负荷。空位用配重管补齐,不要图省事留空,长期偏载是夹具变形与异响的主要来源。
清洁不要过夜
样本残液干结后再清理,成本会成倍上升。每次运行结束用清水或 75% 乙醇擦拭腔体与夹具,再用干布收尾,是最省事的做法。门封条属于易损件,擦拭时避免用力拉扯,发现老化及时更换,别等到漏气才处理。
把经验变成记录
哪一批样本、什么程序、结果如何,如果能简单记录,几个月后就能形成自己的参数库。设备的价值不只在硬件,还在于这些沉淀下来的方法;人员流动时,参数库就是最直接的交接材料。
从粉体工程到样品前处理:同一套减小粒径的逻辑
长沙天创粉末技术有限公司(TENCAN)长期深耕粉体设备领域,在粉碎、研磨、混合与粒径控制方面积累了大量工程经验。把这套经验迁移到生物样品前处理,逻辑其实是相通的:都是通过能量输入把物料尺寸降下来,都由介质、能量密度与作用时间三个变量决定结果,也都要面对“过度处理”带来的副作用。差别只在于,粉体关心的是粒度分布与形貌,生物样本关心的是得率与完整性。
也正因为如此,多通道组织研磨仪在结构设计上强调的不是极限功率,而是重复性与可控性。参数可调、过程可记、结果可比,这三件事做到,才算把手工研磨的经验真正固化成工艺。
样品前处理设备的水平,不看它最快能磨多久,而看它第一百次运行时,结果是否还和第一次一样。
常见问题
多通道运行会不会互相干扰?
只要耗材独立密封、夹具定位可靠,通道之间是彼此独立的。真正需要警惕的是开盖与取样环节的飞溅与气溶胶,建议在生物安全柜内完成开盖,并避免在腔体内直接开管。
冷冻研磨必须配制冷模块吗?
不一定。短时多次运行配合预冷夹具与预冷耗材,能满足多数常规样本的需求。对热敏性极强的样本,带制冷功能的机型更稳妥,代价是预算与占地。
研磨珠选多大合适?
与样本硬度、起始量有关。软组织适合中大珠,微生物与细胞需要更细的珠以提高碰撞频次,具体可参考组织研磨设备的耗材说明做小批量预实验,别一次买十盒。
设备能兼顾干磨与湿磨吗?
多数机型可以,但干磨对密封与散热的要求更高,长期干磨建议单独配置夹具并缩短单次运行时间,避免细粉进入运动部件。
结语
多通道组织研磨仪解决的不是“能不能磨碎”,而是“能不能每一管都磨得一样”。通道与夹具决定兼容性,运动方式决定破壁能力,温控与密封决定结果能不能用,程序与记录决定结果能不能复制。把这四点逐条验证,选型就不会被参数表牵着走,也不会在换了操作者之后,发现结果再也做不回来。
把研磨从手艺变成参数,是批量样品前处理走向标准化的第一步。