称料、投料、开机、定时出料——在实验室和小批量生产里,粉体混合看起来是最简单的一道工序。但真正让人头疼的问题往往出在这里:同一筒料,上、中、下三点取样测出的成分或颜色对不上;换一个批次,混合时间照旧却总有一小团“白点”散不开;放大到几公斤后,均匀性反而比几百克时更差。这些现象很少是配方本身的问题,更多与装料量、料筒形状、运动方式、出料与清机有关。
多维万向混合机针对的正是小批量、多品种的粉体与颗粒混合需求。下面围绕它的运动原理、装料逻辑、结构配置和适用边界展开,帮助研发与采购人员把注意力放在真正影响结果的变量上。
一、混合不匀的三个典型现象,指向不同的变量
第一种现象是同一筒料不同位置取样结果不一致。这通常说明筒内存在流动死区,或者装料量让物料没有足够的换向行程。粉体不像液体那样能靠自身扩散抹平差异,一旦某个角落长期处于低速区,那里的组成就会偏离平均值,取样点越多,偏差越容易被发现。
第二种现象是细粉抱团,混合时间再长也散不开。这类团块往往是受潮、静电或前段干燥、研磨留下的软团聚甚至硬团聚。混合机的剪切能力有限,它能把团块在空间上分散开,却不一定能把它打散到一次颗粒级别。此时应该回头处理前段工序——干燥、过筛或球磨,而不是无限延长混合时间。
第三种现象是小试均匀、放大后变差。批量变大后,料筒尺寸、装料高度、转速之间的相对关系都变了。若只按“同样的时间”放大,混合效果通常无法复制。放大的依据应该是物料在筒内的运动状态和单位质量获得的能量,而不是简单延长时间或换一台更大的机器。
把这三类现象分开看,才能判断问题出在设备选型、操作参数还是前段工序。多维万向混合机主要解决第一类问题和温和分散的需求;对第二类、第三类,则要配合工艺条件一起调整,设备本身不能替代前处理。
二、多维万向混合机靠什么把粉体混匀
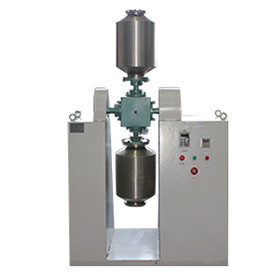
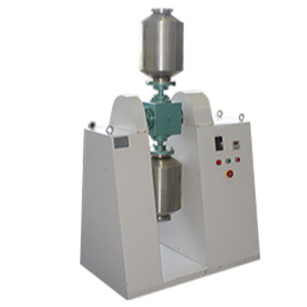
这类设备的核心特征是:料筒不只是被动容器,而是被夹持在可回转的机构上,在空间中做多方向的转动与姿态变化。物料随筒壁抬升,到达一定高度后靠重力抛落、翻卷;筒体姿态改变时,物料的流动方向随之改变,原本沿筒壁形成的固定流线被打断。相比单一方向旋转的滚筒,物料不会长期沿同一条路径循环,筒壁附近与料层内部的位置关系不断被打乱,固定死区因此减少。
物料在筒内经历三种作用
对流指物料团块整体位置的交换,是宏观均匀的主要贡献;剪切来自相邻物料层的速度差,负责把软团聚摊开;扩散是颗粒在微观尺度上的随机重排,决定最终能达到的均匀程度。三种作用同时存在,但比例取决于筒体形状、转速和装料量。理解这一点,就能明白为什么调整某一个参数时,结果有时改善、有时反而变差。
料筒夹持与运行平稳性
料筒要靠夹持机构固定在回转臂上,装夹是否到位、重心是否偏移,都会影响运行时的振动和物料运动状态。装料偏心或夹紧不到位,轻则噪声变大,重则料筒姿态偏离设计轨迹,混合效果随之波动。因此开机前的装夹检查应当写进操作规程,而不是靠操作者个人习惯。
速度不是越高越好
转速提高,物料抛落高度增加,对流增强,但超过一定范围后,离心作用会让物料贴壁随筒一起转,反而失去相对运动。同时,轻质组分容易被扬起,与重质组分在空间上分离,停机后形成分层。对于密度或粒径差异明显的配方,宁可用较低速度、较长时间,并在出料和转运环节减少再次离析的机会。
三、装料系数:总容积不等于有效装料量
产品标称的料筒容积是几何容积,物料装进去之后必须留出翻滚和换向的空间。有效装料量取决于物料松装密度、流动性、筒体形状和目标均匀度,不能用“容积乘一个固定百分比”一刀切。具体比例应向设备厂家确认,并通过试样验证,把验证过的数值固定下来。
装得太多与装得太少
装料过多,料层厚、抛落行程短,物料容易被带着一起转,混合退化成整体翻滚,均匀性提升缓慢,电机负载也更高。装料过少,料层薄,取样点之间的差异被放大,少量高比例组分(如着色剂、添加剂)更容易局部富集;同时颗粒与筒壁的相对摩擦增加,对磨损敏感或形貌要求高的物料不利。
松装密度决定“同样质量、不同体积”
同样一公斤物料,蓬松粉体占据的体积可能是致密粉体的数倍。按质量下单、按容积装料,是实验室最常见的错配来源之一。采购前应提供松装密度,或量出自然堆积体积,并说明单批需要的成品质量,让厂家据此推荐料筒规格,而不是先定机器再改工艺。
批次间一致性比某个“最佳值”更重要
多品种小批量场景下,不同配方共用一台设备时,最好把每个配方的装料量、转速、时间固化成记录。否则不同人操作时凭手感装料,同一个配方也会做出不同结果。这种参数漂移造成的波动,常被误判为设备性能问题,排查时先看记录往往更快找到原因。
四、结构配置如何影响混合结果
料筒形状、内表面与材质
筒体是否便于物料换向、内部有无明显滞留角落,比外观更重要。内表面光洁度直接影响残留量和清机难度:残留的少量上一批次物料,在多品种实验室里就是交叉污染的来源。料筒材质、内衬与密封件材质需要按物料硬度、酸碱性、是否含溶剂逐项确认,不能默认所有配置通用。
驱动与控制
变频调速让同一台设备可以跑不同物料:脆性颗粒要低速防破碎,超细粉要避免扬尘与分层。定时、点动、暂停后再启动这些功能看似细节,实际影响操作一致性。安全联锁,例如料筒未夹紧不能启动、运行中不能开门,在小批量频繁换料的实验室里尤其重要。
出料、清机与换筒
出料口的位置和大小决定出料是否顺畅、是否需要在筒内刮扫。可整筒取下的结构能让清机在筒外完成,减少机架积粉。若一个配方一批、批量又小,配置两只以上料筒轮换,往往比提高单筒处理量更实用——这属于配置层面的取舍,订购前应确认可选规格与接口是否匹配。
五、适用边界:哪些物料适合,哪些要换思路
多维万向混合机更适合干粉与颗粒物料的温和混合,处理密度相近、粒径分布差别不大的多组分配方。它的优势在换向充分、剪切温和、温升相对较低,适合对颗粒形貌有要求、不希望被强烈剪切的物料。
以下情况需要谨慎评估或改用其他工艺:密度差异大的组分容易在停机后分层,混合均匀不等于保持均匀,出料和转运环节仍会离析;粒径相差悬殊的体系存在小颗粒下沉、大颗粒上浮的趋势;易吸潮结块的物料应先干燥或过筛,混合机无法把已经形成的硬团聚打散;含液量高的浆料不属于干粉混合范畴,应选择分散、均质类设备。
至于易燃易爆、需要惰性气氛保护或严格防爆的场合,不能因为“混合机是密封的”就做推断,必须向厂家确认电气配置、接地、密封与相关合规情况后再决定是否适用。真空、压力等能力同理,未经确认即视为不具备。温升也需要实测:温和混合不等于样品温度不变,热敏物料应做温度记录。
六、混合前后的研磨环节:球磨罐不能顺手凑
如果物料存在需要打散的团聚,或者目标是把粒径降下来,通常会在混合前后安排一道球磨工序。这时球磨罐的选材逻辑与混合机料筒不同:罐体要承受研磨球的冲击与摩擦,材质硬度和耐磨性直接决定磨损量和杂质引入。
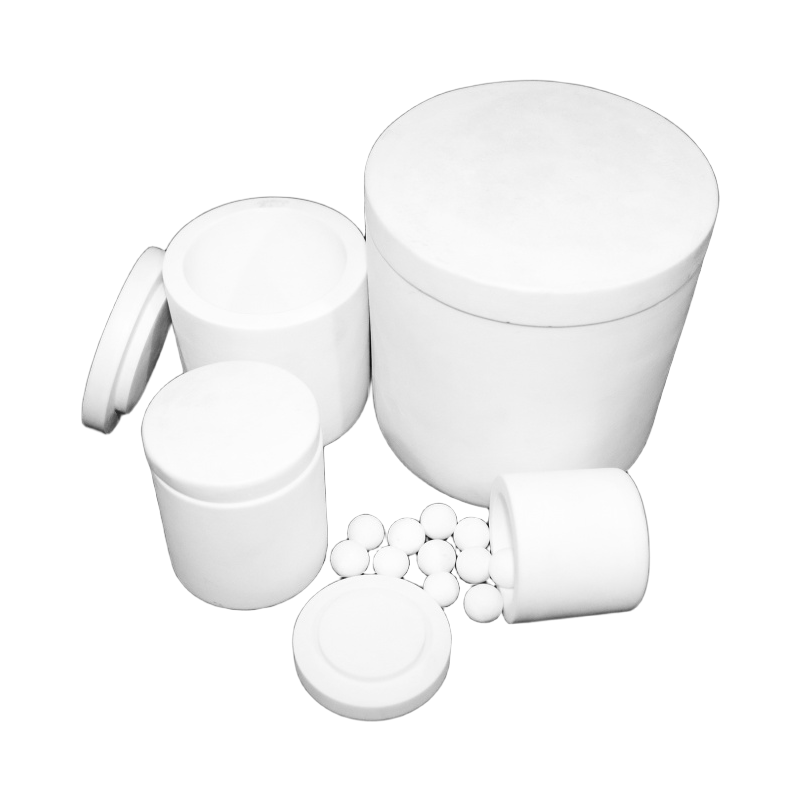
特级刚玉行星球磨罐以氧化铝为主要成分,硬度高、耐磨性较好,适合对金属污染敏感、又不希望引入金属杂质的粉体研磨场景。但需要明确:没有任何罐体材质对所有物料都“零污染”。刚玉罐在长期研磨中同样会磨损,引入的是氧化铝成分;如果体系本身对铝敏感,或后续要做痕量元素分析,就应把磨损量纳入评估,并通过空白研磨试验实际测定。
罐与球的材质最好统一考虑,避免罐硬球软或球硬罐软的错配;装料量、球料比、研磨时间与转速要一起确定;每次换料后的清洗方式也应固定。混合与研磨是两道工序,设备之间不存在一套参数通用的关系,分别验证更稳妥。
七、把需求变成一份可核对的选型清单
与厂家沟通前,先把下面几项写清楚,能显著减少来回确认的次数,也能让试样更有针对性:
- 物料:名称、粒径范围、松装密度、流动性、是否含液、是否吸潮、是否热敏、是否对金属或铝敏感。
- 批量:单批成品质量与每日批次数,用来换算所需料筒容积,而不是直接报“要多大机器”。
- 均匀性要求:允许的组分偏差、取样点数量与检测方法,先把验收方式定下来。
- 料筒:需要的只数、材质与内衬、密封件材质、是否要求可整筒取下。
- 操作与安全:转速范围、定时、联锁、清机方式、场地电源与空间。
- 放大路径:从实验室到中试的批量跨度,是否需要同结构放大。
条件允许时,用自己的真实物料做一次试样,按上、中、下和边角多点取样检测,比看参数表更有说服力。试样时记录装料量、转速、时间与出料方式,作为后续放大的起点;如果混合前有研磨工序,也应把球磨罐材质、球料比和清洗方式一并纳入对比。
长沙天创粉末技术有限公司(TENCAN)在多维万向混合机与球磨罐等粉体处理设备上有对应产品线,可结合具体物料给出配置建议。需要进一步沟通时,可通过联系页面说明物料特性与批量情况,安排试样与选型交流。混合均匀性最终要靠设备、装料与操作记录三者共同保证,任何一项松动,结果都会波动。