实验室里同一台重型振动球磨机,前后两批物料却出现D50漂移、D90变宽,甚至筛上物增多,问题往往不在“磨得不够久”,而在装料、磨介、振动状态和取样方式没有形成可复现条件。振动球磨机依靠筒体的高频振动带动磨介对物料产生冲击、摩擦和剪切,能量传递路径与滚筒球磨机不同;筒体总容积、磨介堆积体积和物料实际占用空间混在一起计算,很容易让批次结果失真。
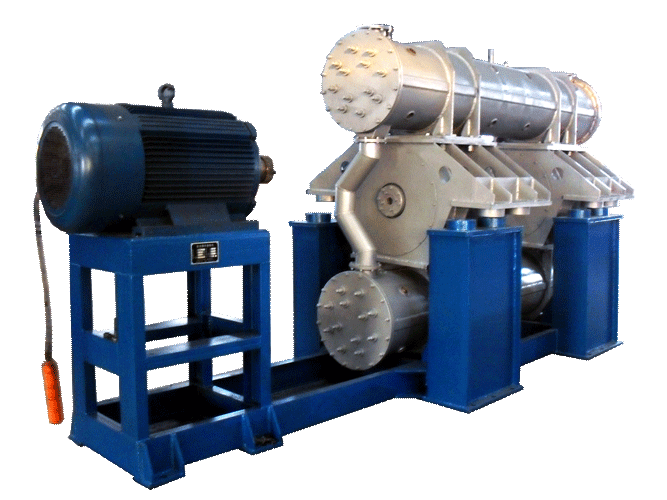
天创粉末的重型振动球磨机属于振动球磨机这一大类。讨论工艺效果时,要把设备能力和工艺条件分开:设备提供振动激励、筒体、隔振与紧固结构,工艺条件则包括装料量、磨介规格、磨介填充、物料初始粒度和运行时间。产品页没有给出的筒体容积、振幅、频率和可选配置,不应从图片或名称反推,应以厂家确认资料为准。
出料粒度波动,先排查装料、磨介与振动
装料量是最容易被低估的变量。筒体总容积不等于有效装料量,更不能直接当成处理量。物料装得过满,会压缩磨介的运动空间,使冲击和摩擦被“垫住”;装得过少,单位时间内物料与磨介的碰撞概率下降,达到同一粒度需要更长时间。合理做法是把磨介堆积体积、物料松散体积和预留运动空间分开记录,并在小样试验中固定磨介装填量,只改变物料加入量,观察粒度分布和温升变化。
磨介方面,球径、密度、级配和填充状态共同影响粉碎路径。较大的磨介偏重冲击,适合处理较粗的初始颗粒;较小的磨介增加接触点,偏重摩擦与细化,但单颗能量有限,过量使用也可能降低有效冲击。磨介不是越多越好,填充过高会限制运动,填充过低则减少碰撞机会。若更换磨介材质或球径,应把它视为一次工艺变更,重新确认粒度、温升和污染情况,而不是只延长运行时间。
物料本身也会改变设备表现。初始粒度粗、硬度高或颗粒形状不规则的粉体,需要更长时间才能进入细磨阶段;韧性较强、容易压扁或团聚的物料,可能把部分冲击能吸收掉,表现为“时间增加但D90下降很慢”。含水状态同样重要,粉体受潮后流动性变差,容易黏附筒壁和磨介,实际参与研磨的物料量减少。试样前记录物料状态,比只记录设备运行时间更有解释力。
运行时间不是唯一变量,也不是越长越好。随着细颗粒增多,团聚和再附聚的机会增加,继续延长时间可能让分布变宽、温升增加,却不一定改善目标粒度。建议用固定装料和磨介条件做短时间多点取样,画出粒度与时间的关系,再确定有效研磨窗口;如果曲线很快走平,应回头检查磨介级配、装料量和物料分散状态,而不是盲目加时。
设备的安装与紧固状态也值得纳入排查。振动球磨机通过振动传递能量,筒体夹紧、隔振元件、紧固件和地脚状态都会影响实际振动输出;同样的设定下,夹紧不到位可能带来异常噪声和能量损失,过度紧固也可能改变结构受力。出现批次差异时,先确认设备处于正常状态,再讨论工艺参数,避免把机械问题误判为物料问题。
温升、密封与气氛:样品实际温度不等于外壳温度
振动研磨过程中,机械能有一部分会转化为热量,筒体、磨介和物料都可能升温。外壳温度或机架温度不能代表样品实际温度,尤其是筒体有隔振结构、物料导热较差或磨介与筒壁存在间隙时,表面测温容易低估内部温升。对热敏物料、含低熔点组分或易氧化的粉体,应先确认设备是否具备冷却夹套、风冷、间歇运行或其他温控配置;资料未明确的能力,不应按“应该有”来处理。
温升的验证要在接近真实装料的条件下做,而不是空载摸一下筒壁。可在不同时间点记录筒体表面、出料口和样品温度,并同时记录环境温度与连续运行时长;若只能测表面温度,应说明测点位置,避免把某一点温度当成整批物料的真实温度。冷却条件也只能说明设备具备散热手段,不等于样品内部温度已经受控,最终仍要看出料状态、颜色、气味和后续检测是否变化。
密封与气氛是另一条边界。筒体能够盖紧,不等于具备可控真空或惰性气氛能力;如果工艺对空气、水分敏感,需要确认筒体密封结构、接口、阀门和密封圈材质,并做气体置换与泄漏检查。对于普通粉体研磨,关注点可能只是防止扬尘和样品损失;对于易氧化物料,则要把“密封”提升为可验证的气氛条件。设备资料没有写明真空或惰性气体选项时,不能把通用振动球磨机描述成气氛保护设备。
密封结构还会影响清场。密封圈、观察窗和接口处如果存在缝隙,细粉容易积存,下一次运行前不易发现;对需要频繁换料的实验室,应把这些位置纳入清洗SOP,并检查密封件是否因磨损而失去贴合。设备是否便于拆装、是否有可更换密封件,也属于选型信息,不能只看筒体尺寸。
磨介与筒体材质:污染风险要按物料核对
磨介和筒体材料的磨损会进入样品,所谓“零污染”并不存在。材质的硬度、密度、耐磨性和与物料的化学相容性,决定了磨损量和杂质风险;同一套磨介处理硬质物料时磨损更快,处理软质物料时也可能因磨介表面粗糙而带来污染。选型时应询问可提供的磨介与内衬材质、清洗方式以及更换周期,而不是只看研磨效率。
清洗与交叉污染同样影响结果。磨介缝隙、筒体死角、密封面和出料口都可能残留上一批物料;少量残留在高比表面积粉体中会被放大。若实验室需要频繁切换物料,应把“是否便于彻底清场”纳入设备评估,并为高敏感物料保留专用磨介或专用筒体。产品页没有列出的材质选项和附件,不宜凭经验替厂家承诺,应以实际供货配置和清洗验证为准。
污染核对不能只看材质名称,还要看磨损后的形态和检测限。对痕量分析、电化学材料或光学材料,微量金属或磨介碎屑可能比粒径偏差更关键;此时需要把空白研磨、清洗后空白和实际样品放在同一检测方法下比较。若无法接受某一材质的磨损风险,就应更换磨介或内衬方案,而不是通过缩短时间来掩盖污染。具体可选材质和适配范围,仍需向厂家逐项确认。
从实验室到放大:处理量不是按容积简单翻倍
从实验室到中试或放大,不能只按筒体容积翻倍。总容积、有效装料量、单批处理量和单位时间产量是不同概念;放大后磨介数量、装料方式、散热面积和取样代表性都会变化。实验室得到的目标粒度,只能说明在该物料、该装料、该磨介和该运行条件下可行,不能直接保证放大设备达到同样结果。
更可取的放大路径,是把实验室条件整理成可复现的记录:物料初始粒度、含水状态、装料量、磨介材质与球径、磨介填充、运行时间、取样位置、粒度分布和温升。放大时优先保持能量输入与物料体积的比例关系,再逐步调整,而不是一次性把运行时间拉长。若放大后分布明显变宽,要分别排查磨介级配、装料均匀性、排料方式和取样点,不要只归因于设备“功率不够”。
中试批次不要只做一个装料量。至少在两个装料水平和两个运行时间点做交叉验证,观察粒度、温升和出料状态是否稳定;如果只有单点数据,很难判断放大后的工艺窗口。对热敏或易氧化物料,还要把开停机、取样暴露时间和清场时间计入记录,这些环节常比设备铭牌参数更影响最终结果。
粒度评价也应看完整分布。只报一个D50,容易掩盖D10偏小或D90偏大的问题;对后续成型、烧结或浆料分散而言,粗端和细端都可能影响流动性、堆积密度和烧结收缩。建议同时记录D10、D50、D90、筛上物和检测方法,并保留原始数据。若不同批次使用不同取样位置,先统一取样规则,再比较设备或工艺差异。
研磨后团聚与下游分散的衔接
研磨后的干粉在液体中分散时,激光粒度出现双峰或D90突然增大,并不一定说明球磨没有把颗粒磨细。一次颗粒可能已经变小,但干燥后形成团聚体,润湿和分散不足会让粒度仪把团聚体当成大颗粒。此时先检查分散介质、润湿顺序、搅拌方式和超声条件,再判断是否需要延长球磨时间;把“团聚”误判为“磨不细”,常导致过磨和污染增加。
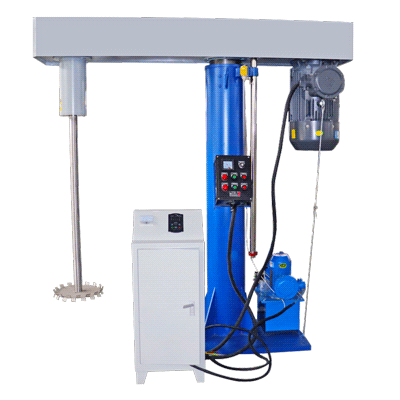
如果后续工序是把粉体与液体介质制成浆料,可以考虑引入液压单轴分散机承担分散与均匀化,但它与球磨的任务不同:球磨侧重粒径减小,分散机侧重将粉体润湿、打开团聚并让浆料均匀。其适用粘度、容器尺寸、装料方式和控制配置,需要按产品页与厂家确认,不能把分散效果当作研磨能力的替代。先用小样判断团聚是否可分散,再决定是否进入下游浆料工序。
选型与试样核对清单
选型前,把需求写成可核对的条目,比只问“能不能磨到某粒度”更有效。以下条件越具体,试样沟通越容易落地:
- 物料名称、硬度、韧性、初始粒度和含水状态;
- 目标D50、D90、分布宽度以及是否允许少量筛上物;
- 单批样品量、总容积与有效装料量的区分;
- 磨介材质、球径、级配、清洗和交叉污染要求;
- 允许温升、是否需冷却、是否需真空或惰性气氛;
- 后续工序是干粉直接使用,还是进入浆料分散、成型或热处理。
试样阶段建议保留三类样品:原始物料、不同研磨时间点的中间样、最终出料样。每份样品标明取样位置、装料量、磨介状态和运行时间,并分别做粒度、温升和外观记录。若样品量很少,不要用空载或极少装料的结果代表正常批次;装料量改变后,磨介运动状态和温升都会变化。对需要气氛保护或特殊清洗的物料,还应先做空白试验,确认密封和清场没有引入新变量。
验收时不要只看一次出料粒度。至少核对目标粒度分布、批次重复性、清洗后空白、温升范围和密封状态;如果设备还要兼顾多种物料,应把换料清场时间也纳入评估。把这些条件交给天创粉末做试样沟通,通常比单看一张设备图片更容易判断配置是否匹配。可先浏览重型振动球磨机产品页了解设备方向,再通过联系天创粉末确认筒体、磨介、密封和清洗等细节。只有把设备条件和工艺条件同时固定,出料粒度才有可比性。