湿法超细研磨的难处,常常不是“磨不细”,而是“细了以后保不住”。目标粒度按D50设定,做出来却出现双峰分布:主峰已经达标,粗端还拖着一截;静置一段时间,浆料又有返粗、结团的迹象。继续延长研磨时间,粒度改善有限,浆料温度却先升上去,分散剂随之失效。遇到这种情况,与其在时间参数上反复加码,不如回头确认一件更根本的事:研磨腔里的能量,究竟是以撞击、剪切还是摩擦的方式加到颗粒上的。
不同能量形式的细化效率、对温度的影响、对粒度分布形状的影响并不相同。对撞式研磨机在粉体行业里也常被称作细胞磨,它走的正是另一条路径:把细化过程尽量集中在研磨腔内部完成。
细胞磨—对撞式研磨机的细化路径与结构关注点
对撞式研磨的基本原理
对撞式研磨的通用思路是:浆料在研磨腔内被高速旋转的转子加速,颗粒之间、颗粒与转子及腔壁之间发生碰撞、剪切与摩擦,破碎就发生在这些接触点上。与依靠研磨介质随机抛落、滚动的球磨相比,这种方式的能量传递更有方向性;与依靠搅拌轴带动介质产生高剪切的砂磨相比,它更强调颗粒自身获得的速度。三条路线并不存在谁取代谁的关系,粒度区间、物料的硬度与韧性、可接受的杂质引入量,才决定哪一条更合适。
需要注意,实际细化到什么程度,取决于转子线速度、腔体几何、浆料固含量与循环方式这些条件,脱离条件谈结果没有意义。下面几个结构关注点,正是这些条件落在设备上的位置。
研磨腔与转子:决定能量密度的两个部件
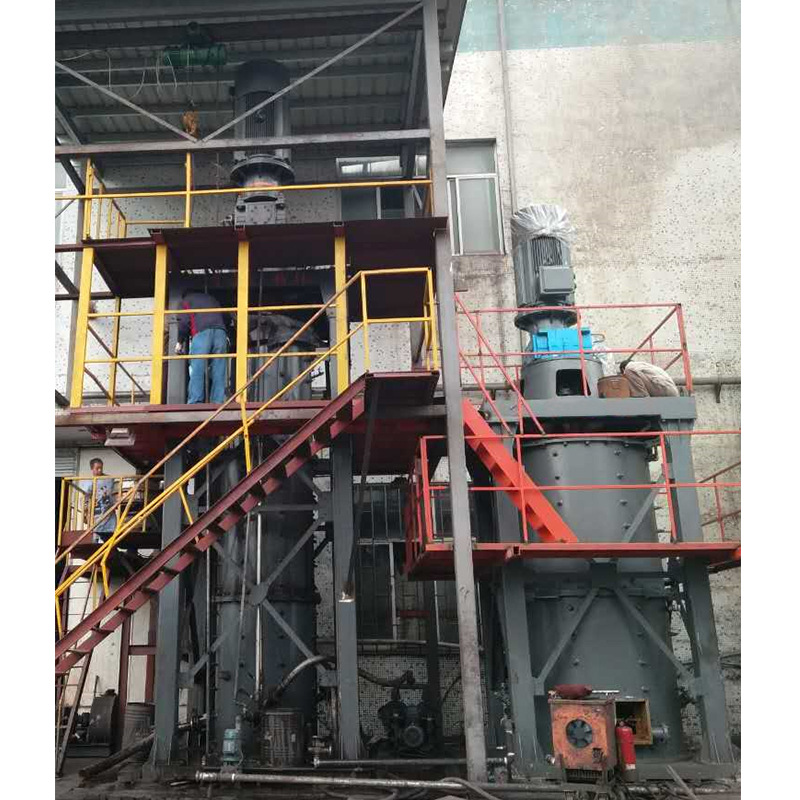
研磨腔是这类设备的核心工作空间。腔体几何决定了浆料的流动路径与剪切区域的分布,转子与腔体之间的间隙直接影响剪切强度。间隙可调、转子可更换的设计,意味着同一台设备能在一定范围内适应不同物料;固定结构在换物料时,往往只能靠转速和循环方式去调整。选型时值得问清楚:间隙是否可调、转子有哪些规格、更换是否需要专用工具。
腔体与转子的材质,则把“能不能磨”和“磨出来的粉体干不干净”分开。材质硬度、耐磨性与物料的相容性,直接决定磨损速率和引入杂质的种类。这里没有普适的“零污染”方案:腔体与转子都是消耗件,任何材质组合都存在一定程度的磨损,只是引入的元素不同、速率不同。对杂质敏感的应用,要先明确可接受哪种元素引入,再谈材质选择。
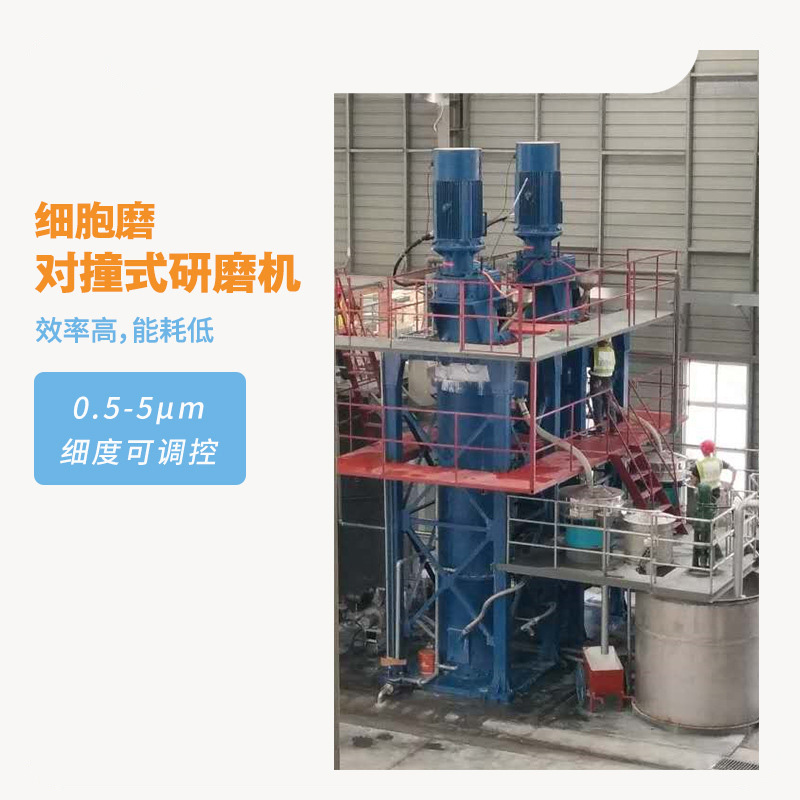
具体机型的结构、材质选项与转速范围,可以直接对照天创粉末细胞磨—对撞式研磨机的产品说明,把上面几点逐条落到参数上。
进料、循环与出料:浆料如何走完全程
对撞式研磨机通常不是把浆料“灌进去再倒出来”,而是与循环罐、输送泵组成回路:浆料在罐与研磨腔之间反复循环,每通过一次腔体接受一次能量输入。循环罐容积、循环流量与研磨腔容积之间的比例,决定了颗粒平均经过腔体的次数,也决定了停留时间分布。分布越宽,最终粒度曲线上的粗端就越难收干净。
单次通过式与循环式的取舍也不同。单次通过更适合追求窄分布、批量稳定的流程;循环式更容易在小批量下把细度压下来,但要注意罐内浆料的返粗与温度累积。出料环节还要考虑后续工序:浆料的固含量、粘度、是否需要过滤或直接进入干燥,会反过来限制前端能用的固含量上限。
哪些物料适合先做小试
硬而脆的粉体最容易在碰撞与剪切下细化,目标粒度要求较细的应用,通常会把对撞式列入候选方案,但能否达到要看具体条件。韧性高、纤维状或片状的物料,破碎更多依靠剪切而不是撞击,需要先确认腔体几何与线速度是否匹配;热敏物料要重点评估温升;易氧化物料则要明确设备是否具备相应的密封或气氛保护能力,这类能力必须以实际机型的配置为准,不能按通用印象推断。高固含量、高粘度的浆料还要先确认泵送与腔内流动是否顺畅,否则细化还没做成,管路先堵住了。
选型时必须先分清的三组参数
总容积、有效装料量与处理量
这是选型沟通中最容易混淆的一组概念。总容积是腔体或罐体的几何容积;有效装料量是实际加入的物料体积占比,如果配置中使用研磨介质,还要把介质占据的体积算进去;处理量是单位时间里真正被处理到目标粒度的浆料量,它与固含量、目标粒度、循环方式都有关。把总容积当成处理量,几乎是“买回来发现产能对不上”这类问题的起点。
转速与线速度
转速只是电机的输出指标,真正决定碰撞强度的是转子外缘的线速度。两台转子直径不同的设备,即便转速数字相同,作用在物料上的线速度也可能差出一大截。比较设备、讨论放大时,应当统一换算到线速度上。同时要清楚:线速度提高,细化能力与温升、磨损是同步上升的,不存在只涨一头的选项。
冷却条件与样品温度
冷却是湿法研磨里最容易被高估的一环。冷却夹套的水温与流量,只代表系统能带走多少热量,不等于研磨腔里浆料的实际温度。转子附近的瞬时温升很难完全靠夹套压住,高粘度、高固含量的浆料尤其如此。判断热敏物料能不能做,应当实测出料温度,而不是只看冷却水的进水温度。对分散剂体系而言,这个差别往往直接决定浆料会不会返粗。
| 核对项 | 需要向供方确认的内容 | 为什么影响结果 |
|---|---|---|
| 腔体与转子材质 | 可选材质、耐磨性、更换周期 | 磨损速率与引入杂质的种类 |
| 转子与腔体间隙 | 是否可调、可换、更换方式 | 剪切强度与粒度分布形状 |
| 驱动与转速 | 转速范围及对应的转子线速度 | 可达到的细化强度与温升水平 |
| 进料与循环 | 泵型、流量范围、循环罐容积 | 停留时间分布与批次一致性 |
| 温控与密封 | 冷却方式、密封形式、可否通入保护气氛 | 热敏、易氧化物料的适用边界 |
| 后段衔接 | 出料固含量与输送要求 | 能否直接进入过滤或干燥工序 |
表格里的每一项都没有标准答案,只有与物料和工艺目标匹配的答案。拿到这些信息之后再判断某台设备是否落在自己的需求区间内,比先看价格可靠得多。
从实验室到中试:放大时要守住哪些条件
实验室做出的细度,不能直接当作量产承诺。小设备的散热面积与浆料体积之比更大,管路更短,浆料在腔外的停留时间更少,温升表现天然比大设备好;循环罐一放大,停留时间分布、泵送剪切与散热都会变化。放大时需要守住的是一组相似条件,而不是某一个数字。
- 线速度:保持转子外缘线速度相近,细化强度才有可比性。
- 比能量输入:按单位质量浆料消耗的能量换算,比按时间换算更接近真实,实验室阶段就应记录功率与处理量。
- 停留时间与循环倍率:循环罐容积与腔体容积的比例、循环流量,决定颗粒通过腔体的次数。
- 配方条件:固含量、分散剂与pH一变,粘度与再团聚行为都变,粒度的可比性随之下降。
- 进料粒度分布:前段破碎或筛分越稳定,后段的重复性越好。
建议在实验室阶段就把数据记录完整:粒度分布随研磨时间或能量输入的变化曲线、出料温度、功率读数、浆料静置后的返粗情况。中试阶段至少验证连续运行数小时后的温升与粒度漂移,并把浆料样品留到后段工序一起验证,而不是只看研磨这一环。
研磨之后的浆料怎么处理:与干燥环节的衔接
湿法研磨出来的是浆料,多数应用还要把液体去掉,才能得到可直接使用或测试的粉体。干燥方式会影响干粉的团聚状态,进而影响后续的分散与成型结果:料层摊得太厚、温度设得太高,表层先干、内部后干,干燥过程本身就会把细颗粒重新粘成硬块,研磨阶段做出的细度在干燥后被打折扣。选择干燥设备时,温度均匀性与换气能力比最高温度更值得关注。
台式鼓风干燥机通过强制对流把热量带进工作空间,相比单纯依靠自然对流的加热方式,腔内温度分布更均匀,适合实验室里小批量粉体、样品与器皿的干燥。选型时值得确认的几点是:控温精度与温度均匀性、内胆容积与搁板层数及间距(它决定一次能摊多少料)、换气量是否可调、内胆材质是否与物料相容。同时要分清设备边界:鼓风干燥机是干燥设备,不是烧结炉,温度区间与保温时间不能按热处理工艺去设定。
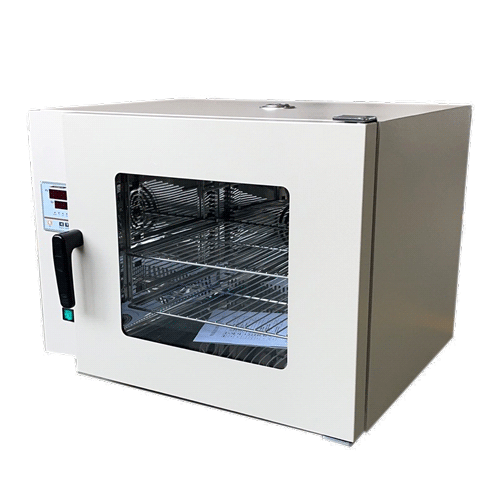
把研磨与干燥当成一条流程来选,往往比分开选更省事:浆料的固含量决定干燥时的料层厚度与时间,干燥后的团聚程度又反过来要求研磨阶段控制好分散剂用量。腔体容积、控温参数与搁板配置,可参考天创粉末台式鼓风干燥机的产品说明,并结合自己的单批样品量核对。
动手试样之前,先备齐这份核对清单
选型沟通的效率,取决于你带去多少有效信息。下面这些内容准备得越完整,供方给出的配置建议就越贴近实际:
- 物料信息:名称、硬度与韧性、是否热敏、是否易氧化,以及毒性或安全方面的特殊要求;
- 粒径要求:进料粒度分布、目标粒度与分布形状要求,只给D50往往不够;
- 浆料条件:固含量、粘度、分散剂体系、pH范围,以及允许的最高出料温度;
- 杂质边界:可接受的杂质元素与含量上限,用来判断腔体与转子材质的取舍;
- 规模与节拍:单批处理量、批次需求,以及从实验室到中试的放大计划;
- 工序衔接:研磨后是过滤、干燥还是直接使用,后续工序对固含量的限制;
- 清洗与防交叉污染:是否需要在不同物料之间彻底清洗,拆装是否方便。
试样阶段建议索取实测数据而非结论性描述:粒度分布曲线、对应的时间或能量条件、出料温度记录,以及在同等条件下重复一次的稳定性表现。这些数据才是判断设备是否落在自己工艺窗口里的依据。
如果对细胞磨—对撞式研磨机的配置取舍、台式鼓风干燥机的选型,或者研磨与干燥如何衔接还有疑问,可以通过联系天创粉末沟通试样与选型安排。