真空捏合机是什么:把捏合与真空脱气装进同一台设备
在高黏度、高固含量、易团聚的物料体系里,普通搅拌设备常常只能“搅得动”却“混不匀”。真空捏合机要解决的正是这一类工况:它把强剪切捏合与负压脱气两件事放在同一台设备里完成,让物料在密闭、可控温、可抽真空的腔体内被反复拉伸、折叠、挤压,最终得到均匀且含气量极低的膏状或团状物料。
从行业定位看,它属于混合设备家族中的重载型角色,常出现在硅酮密封胶、丁基热熔胶、碳素糊料、电池浆料、磁性材料、油墨、医药膏体等生产线上。长沙天创粉末技术有限公司(简称天创粉末、TENCAN)在粉体与胶体混合领域积累多年,下面结合设备结构与现场使用经验,把真空捏合机讲清楚。
设备的基本构成
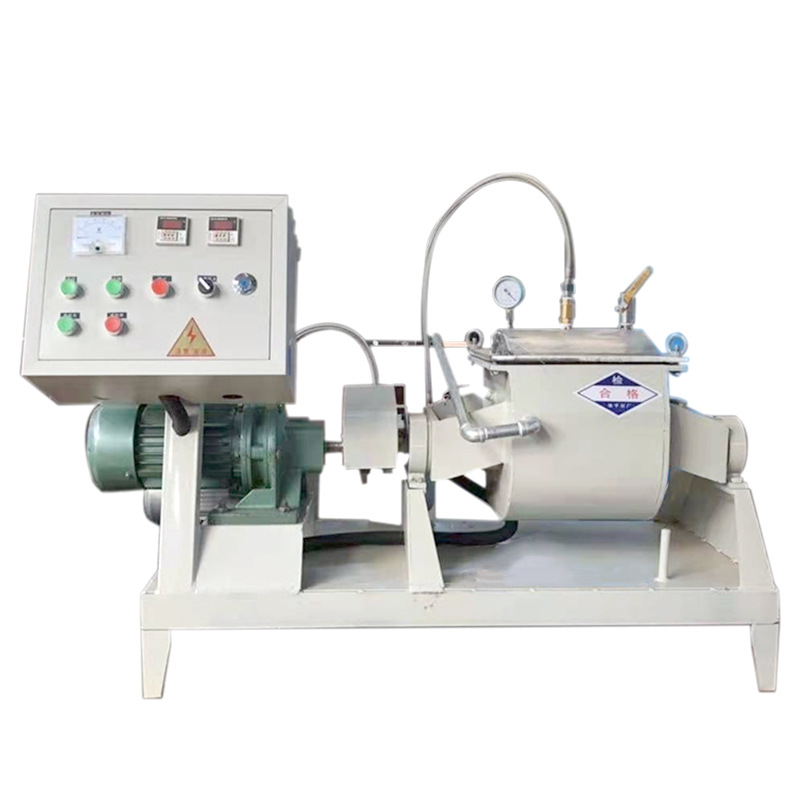
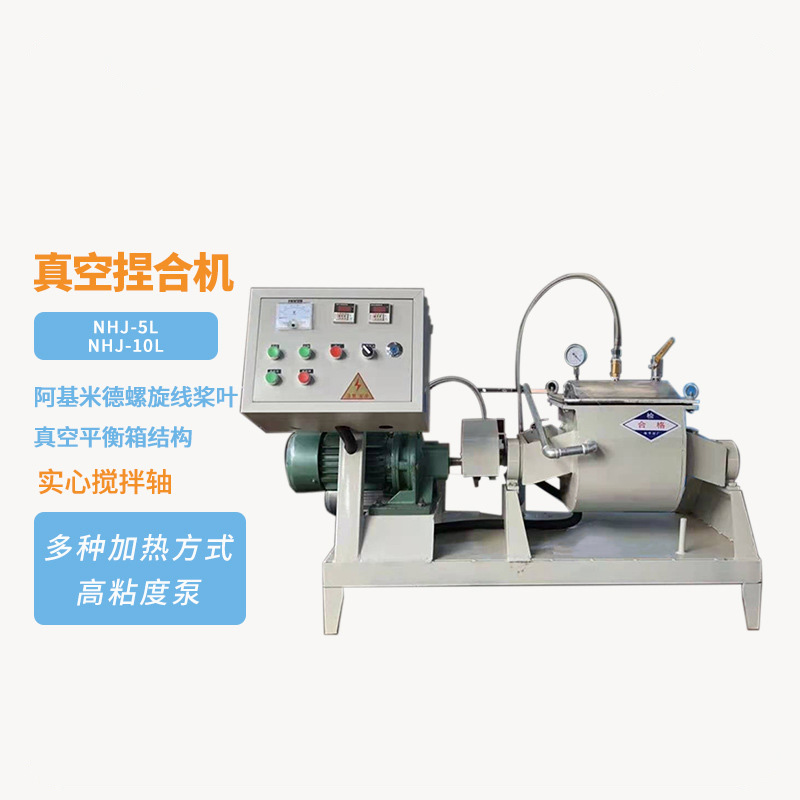
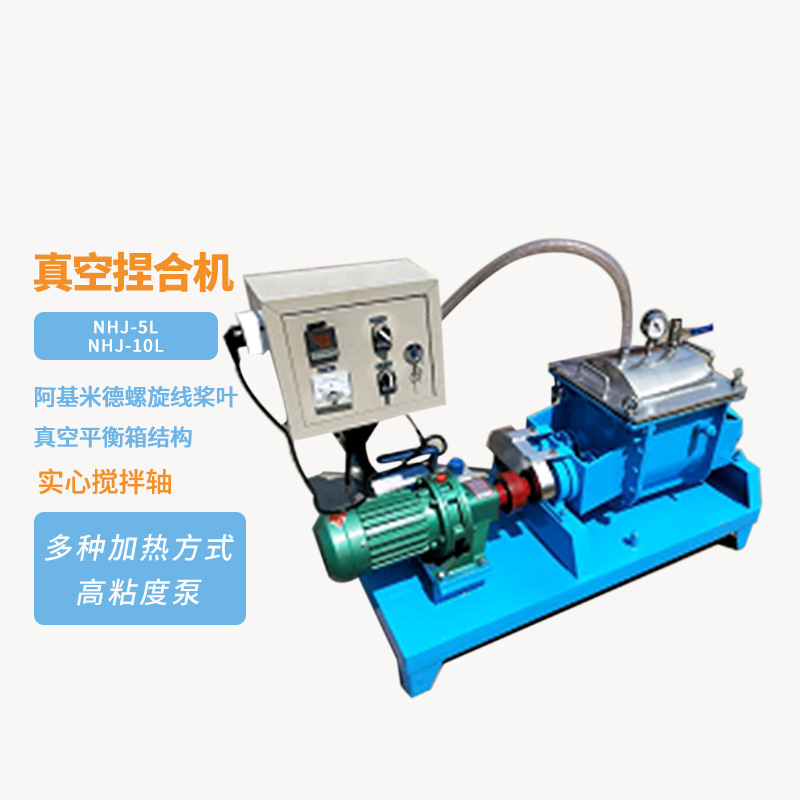
一台完整的真空捏合机,可以拆成六个功能模块来看:
- 捏合腔体:多为不锈钢材质,内壁经抛光处理,带夹套可通导热油或冷却水;腔体需承受负压,焊缝质量与壁厚是关键。
- 搅拌桨:常见有Σ形、Z形、鱼尾形等,两支桨以不同转速相对回转,形成剪切与折叠。
- 传动系统:电机加减速机,重载机型多配变频调速,便于按工艺阶段调整转速。
- 真空系统:由真空泵、缓冲罐、管路与阀门组成,负责把腔体压力降到工艺要求的水平。
- 温控系统:夹套循环加热或冷却,配合轴端温度监测,控制物料温度窗口。
- 出料装置:液压翻缸、螺杆出料或下出料口,决定出料效率与残留量。
真空环境带来的三重价值
一是脱气。黏稠物料在搅拌过程中极易裹入空气,若不去除,成品会出现气孔、密度波动或固化不良。负压环境让气泡更容易逸出,配合慢速翻转,脱气效率明显提升。
二是防氧化与防吸潮。很多物料对水汽和氧气敏感,密闭负压状态能减少与空气的接触时间,保护配方中的活性组分。
三是辅助分散。在负压条件下,部分粉体更容易被基体浸润,减少“干粉包”与团聚颗粒,为后续分散打下基础。
工作原理:一批物料从投入到出料经历了什么
把工艺过程拆开,一批物料大致要走完下面六步:
- 投料与预混:按配方顺序加入液相基料与粉体,先低速混合,让粉体初步被浸润。
- 升温或控温:通过夹套把物料带到目标温度区间,黏度下降更利于混合。
- 捏合并抽真空:关闭加料口,启动真空泵,双桨以设定转速相对回转,物料被不断剪切、折叠、拉伸。
- 分散与均化:随着剪切次数增加,团聚体被打开,填料在基体中趋于均匀分布。
- 脱泡定型:降低转速或短暂停桨,让残余气泡在负压下上浮逸出。
- 出料与清机:恢复常压,翻缸或螺杆出料,随后清理残留,为下一批做准备。
为什么是“捏合”而不是“搅拌”
搅拌解决的是低黏度流体的宏观混合,而捏合针对的是黏度可达数万甚至数十万毫帕·秒的物料。此时流体几乎不流动,只能靠桨叶强行施加剪切与拉伸,把物料反复折叠、压合、撕开。理解这一点,就能明白为什么真空捏合机强调扭矩、强调桨型、强调密封,而不是强调转速有多高。
关键参数怎么读:容积、真空度、转速与温控
选型时最常见的误区,是只盯着“多少升”。事实上容积只是起点,真正决定能不能做出合格产品的,是下面这组参数之间的匹配关系。
| 参数 | 含义 | 选型关注点 |
|---|---|---|
| 有效容积 | 可装载物料的实际体积 | 一般为总容积的60%~75%,填充过多会挤占脱气空间 |
| 真空度 | 腔体内可达的极限压力 | 按物料对气泡与氧气的敏感程度确定,不必盲目追求极限值 |
| 搅拌转速 | 两支桨的回转速度 | 低速重载机型需关注扭矩与变频调节范围 |
| 温控范围 | 夹套可实现的温度区间 | 需覆盖物料软化点与工艺上限,并留出裕量 |
| 电机功率 | 驱动能力 | 与物料黏度直接相关,黏度越高对扭矩要求越大 |
| 出料方式 | 翻缸、螺杆或下出料 | 按车间高度、物料流动性与清机频率决定 |
有两点经验值得记住。第一,真空度不是越高越好。如果物料中含有易挥发组分,过低的压力会让轻组分被抽走,配方比例随之漂移。第二,转速与温控要联动考虑。提高转速能加快分散,但同时输入更多剪切热;若夹套冷却能力不足,物料温度会超出工艺窗口。
把真空度、转速、温度看成一组联动的“工艺三参数”,比单独优化其中任何一个都更接近稳定生产的答案。
适用物料与应用场景:它能干什么,不能干什么
真空捏合机最擅长处理“高黏度+高固含量+需要脱气”的组合。以下几类场景尤为典型:
- 有机硅与密封胶:硅酮密封胶、硅胶基料需要在负压下脱除低分子物,同时把白炭黑等填料均匀分散。
- 热熔胶与丁基胶:高黏度基体与增粘树脂的混合,对温控与扭矩要求都高。
- 电池与电子浆料:对气泡极为敏感,脱气质量直接影响涂布一致性与成品率。
- 磁性材料与粉末冶金喂料:粉体与粘结剂需要被反复捏合,形成均匀包覆。
- 碳素糊料与电极材料:沥青、焦粉体系黏度大、温度窗口窄,需要稳定的夹套控温。
- 医药与食品膏体:对材质、清洁与密封要求更严,通常选用更高抛光等级与食品级润滑方案。
反过来,它并不适合低黏度液体的快速均质,也不适合含有大量硬质磨料且要求长期连续运行的工况。明确边界,比笼统地“什么都能做”更有价值。
选型思路:把工艺需求翻译成设备参数
与其在参数表里反复比对,不如按下面五步把需求一步步翻译成选型条件。
- 先定量:测算单批投料量与生产节拍,据此确定有效容积与批次数量。
- 再定物性:给出物料在工艺温度下的黏度范围、固含量、是否含挥发性组分,这三项直接决定扭矩与真空度取向。
- 定温度窗口:明确物料软化点、工艺上限与允许温差,据此校核夹套换热面积与循环介质。
- 匹配出料与清机:根据车间净高、物料流动性、换批频率选择出料形式,换批频繁的场景要把清机便利性放在更靠前的位置。
- 核对材质与密封:接触物料部分的不锈钢牌号、表面处理等级、轴端密封形式与润滑方案,都要与产品洁净度要求对齐。
如果对具体配置拿不准,可以参考真空捏合机这类产品的公开参数,把容积、真空度、温控与出料方式逐项与自己的工艺条件比对;有条件的,建议先用小批量物料做工艺验证,再确定最终配置。
一个容易被忽略的细节:填充率
很多现场问题并非设备能力不足,而是填充率设置不合理。物料装得太满,脱气所需的自由空间被压缩,气泡无处可去;装得太少,桨叶与物料接触不充分,剪切效率下降,还可能造成局部过热。建议把单批装载量控制在合理区间内,并根据物料状态微调,而不是长期固定在一个数值上。
操作与维护要点:让设备稳定跑在工艺窗口内
开车前
- 确认腔体清洁、无上一批残留,尤其注意桨叶根部与出料口死角。
- 检查真空管路、阀门与缓冲罐,确认密封件无老化、无裂纹。
- 核对夹套循环介质的温度与液位,避免空烧或温度失控。
运行中
按“低速起步、逐步提速”的原则操作,尤其在粉体刚加入、物料尚未被浸润的阶段,避免瞬时扭矩过高。真空应在物料基本成团后再逐步建立,过快抽真空容易把细粉带入管路。整个过程中要持续观察物料温度、电流与真空表读数,三者同时异常时优先停机排查。
停机与保养
出料后趁物料尚有余温及时清机,可显著降低清机难度。定期检查轴端密封、更换易损密封件;对真空泵按运行小时数更换油品或滤芯;对传动部分按规定周期补充润滑。把保养做成周期表,比等设备出问题再维修更省成本。
关于设备配置与工艺匹配的更多问题,可回到真空捏合机产品页查看结构说明与适用物料范围,结合自身物料做对照判断。
常见问题
问:真空捏合机与普通捏合机的主要差别在哪里?
答:核心差别在密闭与负压能力。真空机型在腔体密封、真空管路与轴端密封上做了专门设计,能够在捏合的同时完成脱气,适合对含气量与氧化敏感度有要求的物料;普通捏合机更适合无脱气需求的场合。
问:真空度应该设到多少才合适?
答:没有统一数值。含易挥发组分的配方要保守一些,避免轻组分被抽走;以脱泡为主要目标时可适当提高真空度,但要与物料黏度、温度配合,通常需要在试产阶段实测确定。
问:物料温度总是偏高,怎么调整?
答:先看转速是否过高导致剪切热输入过大,再看夹套换热能力与循环介质温度是否合理,最后确认填充率是否处在合理区间。三方面逐一排查,通常能找到原因。
总结
真空捏合机的价值,不在于“能搅多快”,而在于把高黏度物料的捏合分散与负压脱气整合在一个可控、可重复的工艺窗口里。理解结构构成与工作原理,读懂容积、真空度、转速与温控之间的联动关系,再按需选型、按规程操作与保养,设备才能真正稳定地产出合格物料。对于正在规划产线或更换设备的用户,先明确物料物性与工艺边界,再与设备参数逐项对照,是最省时间的一条路径。