压片工序为什么“看着简单、做着不稳”
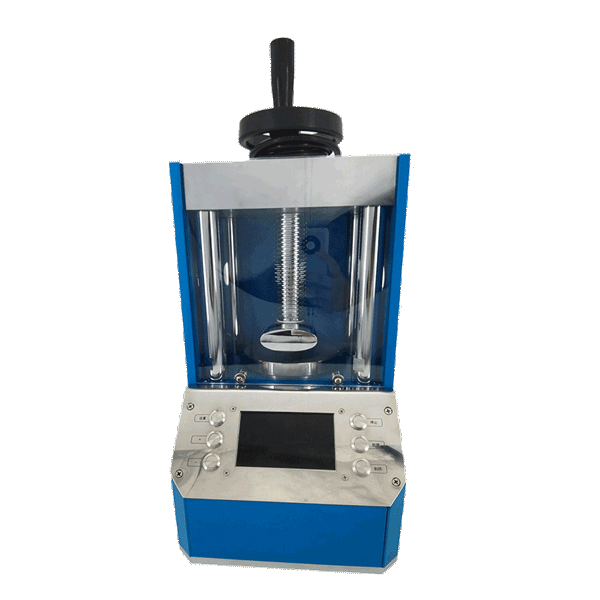
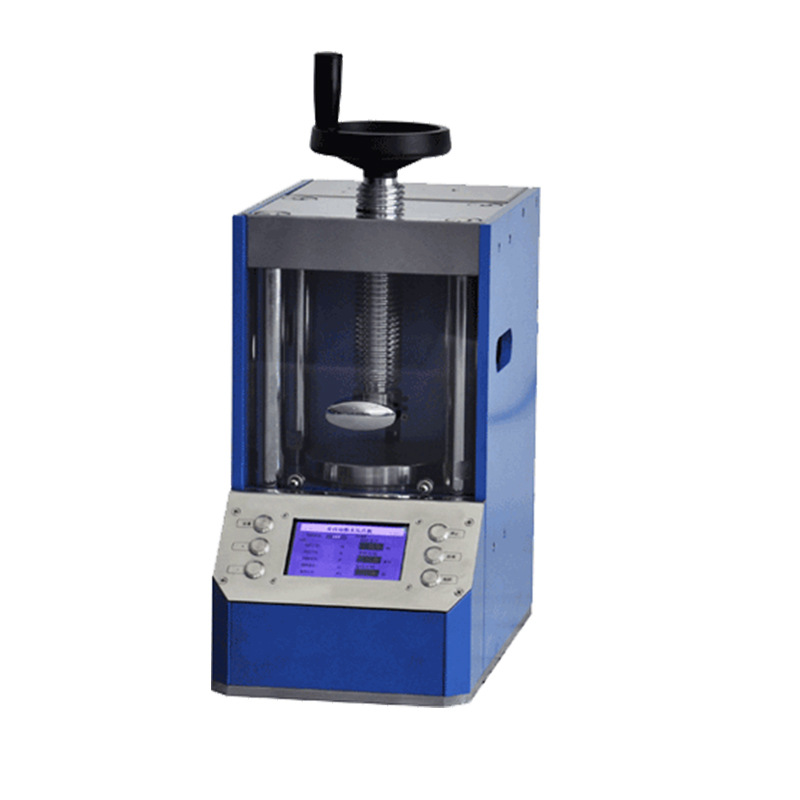
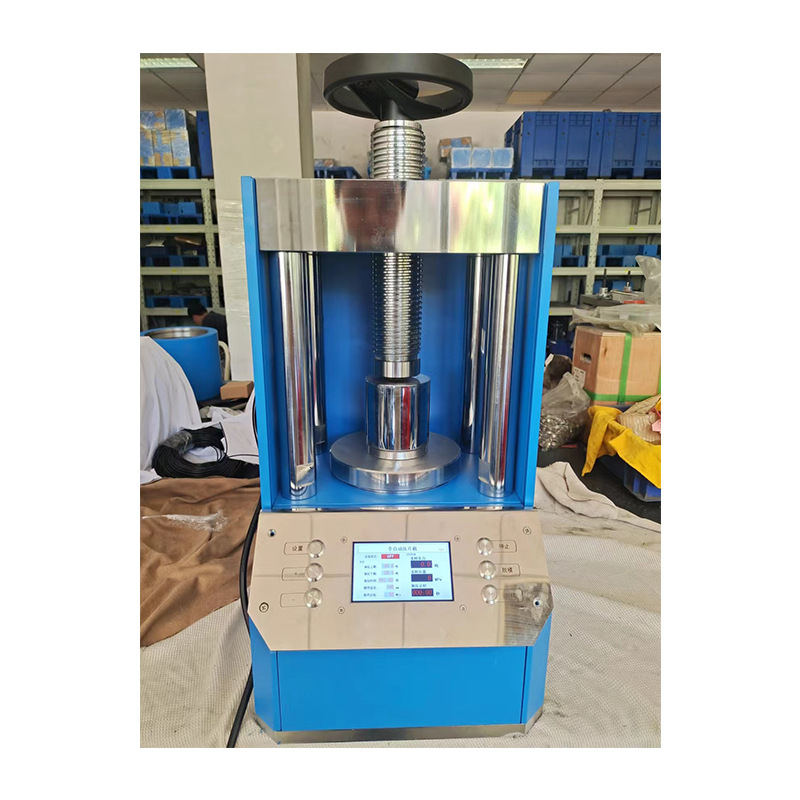
在粉体材料的研发、质检与中试环节,压片是一道出现频率极高、却常常被低估的工序。同一批粉体,有人压出来的样片边缘光洁、上下密度一致,有人压出来的却掉边、分层、一掰就断。经验告诉我们,问题很少出在物料“不能用”,而是出在成型压力、加压速率、保压时间、脱模方式这些参数没有被固定下来。全自动电动压片机在粉体实验室里越来越常见,原因其实很直接:它把过去依赖手感的手动加压,变成了可设定、可重复、可记录的电动程序控制过程。
这篇文章不比较设备吨位大小,只围绕一个实际问题展开:怎样用好一台全自动电动压片机,让每一片样片的密度、强度和外形都落在可控范围之内。下面按“关键变量—参数设定—缺陷排查—维护保养”的顺序逐层拆解,其中的思路同样适用于常规粉末压片机与实验室压片机。
一、压片质量由六个变量共同决定
判断标准其实并不复杂:一片样片的最终质量,是六个变量叠加作用的结果,任何一个失控,都会在样片上留下痕迹。
- 成型压力:决定粉体颗粒被压实的程度,是密度与强度的第一影响因素。
- 加压速率:压力上升过快,颗粒间的空气来不及排出,容易形成分层与内部裂纹。
- 保压时间:给颗粒重排和塑性变形留出时间,保压不足时样片回弹明显、厚度偏大。
- 脱模方式:脱模速度与是否带缓冲,直接影响样片边缘是否完整、是否掉边。
- 物料状态:含水率、粒度分布、是否添加成型助剂,都会改变压制的难易程度。
- 装料与布料:装料量是否一致、粉料在模腔中是否铺平,决定样片厚度与密度的重复性。
其中压力、加压速率、保压时间和脱模速度属于设备端的“可控制项”,可以固化成工艺参数;物料状态与装料方式属于“可管理项”,需要在前处理和作业规范上解决。把可控制项写成参数、把可管理项写成规范,压片结果才会从“碰运气”变成“可复现”。
二、六个变量的具体设定思路
1. 成型压力:先找临界点,再谈提高
压力是最容易被滥用的参数。很多操作者一旦遇到样片强度不够,第一反应就是把压力往上调。但压力提高的同时,弹性回弹也在同步增大,当回弹应力超过样片本身的抗张强度时,脱模瞬间就会出现层裂。更合理的做法是:从较低压力开始逐级试压,记录每个压力点对应的样片密度、厚度与外观,找到“密度明显上升、外观开始变差”的临界区间,最终工作压力取在临界点略靠下的位置。
对于脆性较强或易碎的粉体,宁可延长保压时间,也不要一味提高峰值压力。压力的作用是把颗粒推近,保压的作用才是让它们真正稳定地待在一起。另外需要注意的是,设备标称的吨位与样片承受的压强并不是一回事,同样吨位下,样片直径越小,单位面积上的压强越高。做工艺记录时,把吨位换算成样片截面上的压强,参数才具备横向可比性。
2. 加压速率:给空气留出逃逸时间
模腔里的粉体不是实心的,颗粒之间存在大量空隙。加压速率过快,空隙中的空气来不及从颗粒间隙和模具间隙排出,就会被压缩在样片内部,卸压后形成鼓包或横向裂纹。实际操作中,可以把加压过程分成两段:前段用较低速率把粉体预压到一定压力,让空气有充分时间排出;后段再以较快速率升到设定值。这种“慢—快”的两段加压方式,对细粉、轻质粉体和含气量高的物料尤其有效。
3. 保压时间:从数秒起步,逐步找到收益拐点
保压时间的作用是让粉体颗粒在压力下完成重排、破碎与塑性变形。保压时间过短,样片内部应力来不及释放,脱模后会出现明显的厚度回弹;保压时间过长,对多数无机粉体而言收益递减,还会拖低效率。通常可以从几秒起步,观察样片脱模后的厚度变化和边缘状态,逐步延长到样片状态不再明显改善为止。对塑性较好的金属粉末或高分子粉末,适当延长保压时间的效果往往更直观。
4. 脱模方式:慢一点,稳一点
脱模是整道工序中最容易“前功尽弃”的一步。样片在模腔中受压后,与模壁之间存在摩擦力,如果脱模速度过快,样片边缘会被剪切掉,形成掉边和毛边。建议采用缓速脱模,并在需要时配合脱模剂或模壁润滑。模具内壁的粗糙度同样需要关注,使用一段时间后出现划痕或粘粉,应及时清理和抛光,否则上一批物料残留会持续污染下一批样片。
5. 物料状态:含水率与粒度是两个硬指标
粉体的含水率对压片影响极大。含水率过低,颗粒之间缺乏必要的润滑与结合,压出的样片松散易碎;含水率过高,压制过程中容易粘模,还会在卸压后因水分迁移产生裂纹。粒度分布同样关键,粗细搭配合理的粉体,小颗粒填充在大颗粒之间,堆积密度高、压制性好;粒径过于集中或过细的粉体,则容易出现拱桥效应和流动性差的问题。必要时可通过干燥、过筛或添加少量成型助剂来调整。
6. 装料与布料:重复性的最后一公里
要让十片样片的厚度和密度都一致,装料量的稳定是前提。可以采用定容装料配合轻微振动的方式,让粉料在模腔中自然铺平,避免局部堆积过高或出现空洞。布料均匀,压力传导才均匀,样片上下端的密度差才会小。对于形状复杂或长径比偏大的样片,布料环节的重要性甚至超过压力设定本身。
三、从试压到标准作业:一套可以照做的流程
把上面的变量串起来,就是一套可落地的压片流程。建议按下列顺序推进,每一步都留下记录,方便后续复现和交接。
- 确认物料状态:测定含水率与粒度分布,判断是否需要干燥、过筛或添加助剂。
- 选择模具与冲头:根据目标样片直径、厚度和形状选取,检查模腔内壁是否光洁。
- 设定预压参数:用较低压力试压,确认粉料在模腔中能稳定成型、不飞散。
- 逐级提高压力:记录每个压力点下的样片密度、厚度与外观,确定工作压力区间。
- 确定保压与脱模:从短保压开始试,观察回弹与掉边情况,再调整保压时间和脱模速度。
- 固定参数并复测:连续压制若干片,测量密度与厚度的一致性,确认偏差在允许范围内。
为便于对照,下表整理了各变量在调整时的关注点与常见误区。
| 变量 | 关注点 | 调整方向 | 常见误区 |
|---|---|---|---|
| 成型压力 | 密度、强度与外观的平衡点 | 逐级试压,取临界点略靠下 | 一出问题就盲目加压 |
| 加压速率 | 空气能否顺利排出 | 采用慢—快两段加压 | 一步到位快速升压 |
| 保压时间 | 回弹程度与厚度稳定性 | 由短到长,找到收益拐点 | 认为保压越久越好 |
| 脱模速度 | 边缘完整性与掉边情况 | 缓速脱模,必要时加润滑 | 脱模越快越省事 |
| 装料量 | 厚度与密度的重复性 | 定容装料并均匀布料 | 凭目测随意填料 |
四、常见缺陷与排查方向
样片出现问题并不可怕,可怕的是不知道从哪个变量入手。下面列出几种典型缺陷及对应的排查顺序,建议按“由外到内、由操作到设备”的方式逐项排除。
| 缺陷现象 | 可能原因 | 优先调整方向 |
|---|---|---|
| 层裂、分层 | 加压过快、空气未排出、压力过高导致回弹 | 改为两段加压,适当降低峰值压力 |
| 掉边、毛边 | 脱模速度过快、模壁摩擦大 | 降低脱模速度,清理或润滑模壁 |
| 厚度回弹 | 保压时间不足、压力偏低 | 适当延长保压时间 |
| 粘模 | 含水率偏高、粉体过细、模壁不洁 | 干燥物料,清洁模具,必要时加脱模剂 |
| 上下密度不均 | 装料不均、布料不平 | 改善布料方式,稳定装料量 |
| 强度偏低 | 压力不足、粒度级配不合理 | 优化压力区间与粒度搭配 |
五、不同粉体材料的压片侧重
陶瓷与氧化物粉体
这类粉体硬度高、脆性大,容易出现层裂。压制时更应重视保压与缓速脱模,压力宜在临界区间内取偏低值,避免一味追求高致密度。
金属粉末
塑性较好,颗粒在压力下能够发生明显变形,适当延长保压时间对提高致密度帮助较大,同时要留意模壁摩擦带来的密度梯度。
电池正负极材料
对压实密度较为敏感,装料量的一致性要求高。同一批样片之间的密度偏差,往往比单片的绝对密度更能反映工艺水平。
催化剂与多孔材料
关注的是孔隙结构而非极致密度,压力过高会压塌孔道。更合适的思路是低压多次成型,或者以较低的保压压力配合较长的保压时间。
药用与食品辅料
粘模问题相对突出,通常需要配合脱模剂使用,同时控制环境湿度,避免粉体吸潮后流动性变差。
六、日常维护:稳定性的“隐形参数”
压片结果的波动,很多时候来自设备本身状态的变化,而不是工艺参数。做好以下几件事,可以让设备的重复性长期保持在较好水平。
- 每次使用后清洁模腔与冲头:残留粉体固化后会影响下一次的装料与脱模。
- 定期检查密封与液压部件:压力保持能力下降,往往先从保压阶段的压力衰减上表现出来。
- 保持行程与限位清洁润滑:动作不顺畅会直接影响加压与脱模的平顺度。
- 建立参数与维护记录:把压力、保压时间、模具编号和维护日期记录下来,便于追溯异常。
除此之外,还要留意使用环境。粉尘大、湿度高的环境会加速电气元件与运动部件的老化,长期来看同样会影响压片的一致性。对于连续多批次作业的实验室,建议固定专人操作、固定模具、固定参数,把变量压缩到最少。
七、常见问题
压片时应该先定压力还是先定保压时间?
建议先定压力。压力决定了样片能达到的密度上限,保压时间是在这个上限内改善均匀性、减少回弹。顺序反过来,往往会得到一个压力偏低、靠时间硬撑的工艺,效率和质量都不理想。
样片总是掉边,是不是压力不够?
多数情况下不是。掉边更常见的诱因是脱模速度过快或模壁摩擦过大,盲目提高压力反而会让层裂风险上升。先检查脱模环节与模具状态,再考虑压力。
同一批粉体,为什么换台设备结果就不一样?
加压速率、保压时间、脱模速度的控制精度不同,样片实际经历的压制曲线就不同。这也是越来越多实验室选择程序可控的全自动电动压片机的原因——参数可以设定和复现,批次之间的结果才具备可比性。
八、结语
压片这件事,难点从来不在“能不能压出来”,而在“能不能每次都压得一样”。把成型压力、加压速率、保压时间和脱模速度这四个设备端变量固定成参数,把物料状态和装料方式这两个操作端变量写成规范,样片的密度、强度与外形就会逐步收敛到稳定区间。
压片质量不是靠手感一点点调出来的,而是六个变量被逐一固定下来之后,自然产生的结果。
如果需要更系统地了解设备端的程序控制方式与适用场景,可以参考全自动电动压片机的产品说明,结合自身物料的粒度与含水率特点制定方案。长沙天创粉末技术有限公司(TENCAN)在粉体设备领域积累了大量应用经验,也可以通过产品页面进一步了解配套模具与操作细节,让整套粉末压片成型工艺真正落到可复现的标准作业上。