一、磨不细的根因常常不在设备,而在磨介
碳化硅、碳化硼、人造金刚石、高纯石英这类物料,硬度普遍在莫氏9级上下。用不锈钢球去磨,结果是球被磨掉一层,物料却几乎没变化;用氧化锆球去磨,效率能上去一些,但球体损耗速度明显加快,长周期运行后磨耗累积会体现在成品纯度上。
问题的核心是一条朴素的物理规律:研磨介质的硬度必须显著高于被研磨物料的硬度。两者硬度接近时,磨球对物料的破碎能力下降,同时磨球自身的磨损率上升。当物料硬度超过磨球硬度时,研磨几乎失效——不是磨不细,而是根本磨不动。
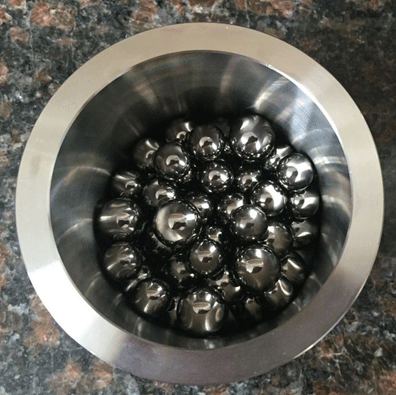
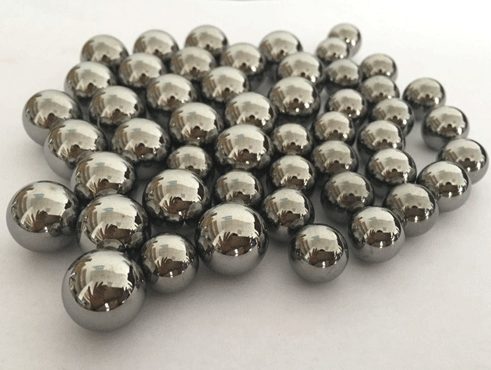
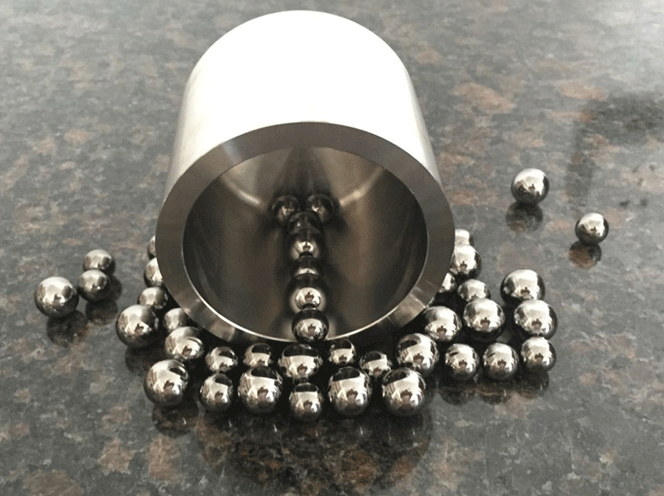
硬质合金研磨球(俗称钨钢球)的存在就是为了突破这条硬度边界。它的主要成分是碳化钨与钴(WC-Co)烧结而成,密度14.5至15.0克每立方厘米,硬度达到HRA 88-93。这个组合在研磨介质中处于顶端位置,让它成为超硬、高附加值物料超细粉碎的可行解。
1.1 高密度带来的直接收益是能量
磨球对物料的破碎能量与自身质量成正比。同样直径的球,密度从7.9克每立方厘米(不锈钢)提升到14.5至15.0克每立方厘米,单次撞击的动能接近翻倍。在相同的转速与球料比条件下,硬质合金球能提供的冲击能量明显更高,破碎大颗粒的能力随之增强。
这一点在高硬度物料上尤为关键。硬脆物料的破碎需要突破其断裂强度阈值,能量不足时只能产生表面微裂纹而无法形成有效断裂。高密度磨球提供的能量密度,是让硬脆物料真正开裂的前提。
1.2 高硬度带来的直接收益是纯度
磨损率决定了磨介自身对物料的污染程度。硬质合金研磨球的磨损率可达10⁻⁹克每小时量级,也就是说在常规工艺条件下,自身几乎不磨损。
把这一点换算成实际意义:一批需要研磨数十小时的高纯粉体,如果用磨损率较高的介质,累积引入的杂质量可能已经影响产品指标;而使用硬质合金球,引入量可以忽略。对要求极限纯度且硬度高的陶瓷粉体、金属粉末,这是决定性差异。
1.3 材料韧性带来的间接收益是寿命
硬质合金球韧性优于普通合金球,具有良好的抗冲击与抗震动性能,适于制作有较强冲击和震动的零部件。在滚筒式、振动式这类冲击载荷较大的设备中,球体抗冲击能力直接决定使用寿命与碎裂风险。一旦磨球碎裂,碎片会加剧桶体磨损,形成连锁问题。
二、技术参数与制造精度
2.1 核心参数
| 参数项 | 数值 |
|---|---|
| 直径规格 | Φ1mm - Φ30mm |
| 主要成分 | WC、Co等烧结而成 |
| 密度 | 14.5 - 15.0 g/cm³ |
| 硬度 | HRA 88-93 |
| 抗磨性(磨损率) | 顶级,可达10⁻⁹ g/h量级 |
| 污染风险 | 低,自身几乎不磨损 |
| 主要应用领域 | 超硬、高附加值物料的超细粉碎 |
以上参数为参考值,具体以实际为准,特殊要求可以定制。
2.2 三项容易被忽略的制造指标
密度可达15.1克每立方厘米。 密度高意味着孔隙度小,同时带来超强的耐磨性与耐腐蚀性。孔隙是磨球内部的缺陷源,孔隙度低不仅提升强度,也减少了运行中因疲劳产生碎裂的概率。相比普通钨钢球,采用优质烧结工艺的产品寿命可延长数十倍。
公差不超过0.001毫米。 精度高、光洁度好、无麻点,表面经强化处理。这个精度等级在研磨球中属于高标准。圆度与表面质量直接影响两件事:一是磨球在罐内的运动一致性,椭圆度大的球滚动轨迹不稳定,研磨均匀性下降;二是表面粗糙的球会加剧对桶体的磨损。
可小批量生产。 公司开发出的工艺最少可生产3粒,并保证椭圆度。这一点对实验室与研发场景意义很大——做小试配方验证时,往往只需要几粒特定规格的球,批量门槛高会拖慢研发节奏。
三、与五类常见研磨球的横向对比
研磨介质没有绝对的优劣,只有是否匹配。把硬质合金球放进完整的介质体系里看,定位会更清晰。
| 介质类型 | 材质构成 | 密度(g/cm³) | 硬度 | 规格范围 | 核心定位 |
|---|---|---|---|---|---|
| 不锈钢研磨球 | 304或316不锈钢 | ~7.9 | HRC 20-30 | Φ1-Φ30mm | 经济通用,粗中碎 |
| 氧化锆研磨球 | 钇稳定氧化锆 | 6.0 | Hv≥1250,莫氏≥8.5 | Φ0.1-Φ30mm | 高纯超细,综合均衡 |
| 玛瑙研磨球 | 天然玛瑙SiO₂ | ~2.65 | 莫氏7级 | Φ3-Φ20mm | 分析级无本底污染 |
| 刚玉研磨球 | 高纯氧化铝Al₂O₃>90 | 3.6-3.9 | 莫氏9级 | Φ1-Φ50mm | 陶瓷釉料,性价比高 |
| 聚氨酯包铁芯球 | 铸铁芯+聚氨酯外层 | 3.5-5.5 | 邵氏A 80-95° | Φ15-Φ30mm | 温和分散,防过粉碎 |
| 硬质合金研磨球 | WC-Co | 14.5-15.0 | HRA 88-93 | 按需定制 | 超硬物料终极方案 |
3.1 与不锈钢球的差异
不锈钢球密度约7.9克每立方厘米,硬度HRC 20-30,成本低、规格齐全,适用于对金属离子污染不敏感物料的粗碎与中碎。但它有一个明确的禁区:锂电材料、高档催化剂、电子陶瓷等忌铁、铬、镍离子的高纯材料,绝对不宜使用不锈钢球。在这些场景下,不锈钢球带来的污染风险远大于其成本优势。
3.2 与氧化锆球的差异
氧化锆球常被称为“万能介质”,密度6.0克每立方厘米,硬度Hv≥1250、莫氏≥8.5,磨耗极低,在性能、纯度与成本之间取得了很好的平衡,是锂电池正负极材料、电子陶瓷粉体、医药食品化妆品级超细粉体的常规选择。
硬质合金球与氧化锆球的分界线在于物料硬度。氧化锆球莫氏硬度约8.5级,面对莫氏9级的碳化硅、碳化硼时,硬度优势已经不明显,磨耗会显著上升。这时硬质合金球HRA 88-93的硬度才有实质意义。
3.3 与刚玉球的差异
刚玉球(高纯氧化铝球)密度3.6-3.9克每立方厘米,莫氏9级硬度,价格在陶瓷类介质中更具优势,适合陶瓷釉料、耐火材料、石英、长石等中等硬度非金属矿的研磨。但它有两个限制:一是会引入铝元素,严禁用于忌铝污染的物料;二是脆性相对氧化锆略高。
3.4 与玛瑙球、聚氨酯球的差异
玛瑙球密度仅约2.65克每立方厘米,硬度莫氏7级,优势在于100%天然无机材质带来的绝对洁净,是地质、环境、农业样品实验室分析前处理的指定介质。但它硬度有限,不适用于研磨刚玉、碳化硅等高硬度物料,且脆性较高,需防止剧烈撞击。
聚氨酯包铁芯球走的是另一个方向:内部铸铁或钢芯提供重量,外部耐磨聚氨酯提供缓冲,邵氏A硬度80-95度。它的价值在于降低冲击力、防止物料过粉碎或晶型破坏,同时显著降低运行噪音,适用于颜料、油墨、涂料的预分散和混合。需要留意的是,外层聚氨酯磨损至铁芯暴露后需及时更换,否则会引入铁污染。
四、按物料特性选介质的三步法
4.1 第一步:按硬度匹配定材质
研磨球的硬度应显著高于被研磨物料的硬度,这是保证效率、防止球体过快磨损污染物料的基础。参考常见物料的近似莫氏硬度:
| 硬度等级 | 典型物料 |
|---|---|
| 1级 | 滑石、石墨 |
| 2级 | 石膏 |
| 3级 | 方解石、大理石 |
| 4级 | 萤石 |
| 5级 | 磷灰石 |
| 6级 | 正长石、赤铁矿 |
| 7级 | 石英、水晶、玛瑙 |
| 8级 | 黄玉 |
| 9级 | 刚玉、碳化硅、碳化钨 |
| 10级 | 金刚石 |
需要说明的是,这个对应关系对非矿物物料是近似参考,而非严格的矿物学测量结果。物料的硬度受含水量、密度、颗粒结构、粘合剂影响极大:潮湿的茶叶比干燥的软得多,烧结后的陶瓷比生坯硬数个等级。对成分复杂或状态不明的物料,建议从高硬度、高耐磨性的介质开始试验。
4.2 第二步:按污染敏感度定纯度
根据物料对杂质特别是金属离子的敏感度,选择化学惰性足够、磨损率低的介质。这一步与硬度匹配同等重要,因为很多时候污染带来的损失比效率不足更严重。
对需要极限纯度且硬度又高的场景,硬质合金球是少数能同时满足两个条件的选择。它的磨损率在10⁻⁹克每小时量级,且建议与硬质合金球磨罐配套使用,以达到最佳效果与性价比。
4.3 第三步:按能量需求定密度
高密度球冲击能量大,适用于脆性、高硬度物料的破碎;低密度球冲击柔和,适用于分散、混合或软性物料的研磨。
这一步的常见误区是“密度越高越好”。实际上,对需要分散而非粉碎的物料,高密度球带来的强冲击反而会造成过度破碎,破坏物料晶型与性能。判断依据是工艺目标:要破碎就选高密度,要分散就选低密度。
五、使用硬质合金球的四项工艺要点
5.1 球径配比优于单一球径
多球径配比的效率明显高于单一直径。常见经验配比为大球比中球比小球约4比2比1(体积比或数量比)。大球提供主要冲击力,负责破碎大颗粒;中球承上启下,进一步细化;小球增加接触点,负责最终的精细研磨与均化,对获得均匀的纳米级粒度至关重要。起步阶段可按三分之二大球径球加三分之一小球径球进行试验。
硬质合金球规格可按要求定制,这为多级配比提供了便利。建议在工艺开发阶段就确定好两到三种规格的组合,而不是先买单一直径再补。
5.2 装填量控制在30%到50%
研磨球装填量以罐体容积计,30%到50%是安全高效区间。过少时球与球、球与物料的碰撞概率低,效率低下;过多时运动空间不足,冲击能转化为热能,导致物料和设备过热,效率反而下降。实验室常用比例约为三分之一。
球料比(研磨球质量比物料质量)通常为1.5比1到4比1。硬、脆、粗的物料采用高球料比,如3比1到4比1;软、韧、细的物料采用低球料比,如1.5比1到2比1。物料体积建议不超过罐体扣除研磨球后剩余空间的三分之一,必须为磨球运动留出足够空间。
5.3 硬度配套关系不能反
基本原则是磨罐硬度不低于研磨球硬度,禁止“硬碰软”的反向组合。安全组合包括:
-
氧化锆罐配氧化锆球
-
刚玉罐配氧化锆球或刚玉球
-
不锈钢罐配不锈钢球
-
玛瑙罐配玛瑙球
-
硬质合金罐配硬质合金球
硬质合金球硬度处于顶端,若配氧化锆罐或玛瑙罐使用,罐体磨损会明显加速。从这个角度看,硬质合金球的实际使用成本应包含罐体损耗,而不能只算球本身的价格。
5.4 综合成本按长周期核算
硬质合金球单价较高,主要面向特定高端领域。但评估成本时应当计算长期综合成本:对于高附加值产品,使用高单价但极耐磨的研磨球,其超长寿命与低污染带来的价值往往超过采购成本差异。
更关键的是成品率。一批因金属污染报废的电子陶瓷粉体或医药中间体,其损失远超磨介本身的价格差。把污染风险折算成质量成本,硬质合金球的性价比判断会完全不同。
六、典型应用场景
6.1 超硬材料粉碎
碳化硅、碳化硼、人造金刚石、宝石等高硬度物料的超细粉碎,是硬质合金球最典型的应用。这些物料莫氏硬度达到9级甚至更高,常规介质难以有效破碎,而硬质合金球的HRA 88-93硬度与14.5至15.0密度提供了足够的硬度差与冲击能量。
6.2 高纯难磨物料
要求极限纯度且硬度高的陶瓷粉体、金属粉末,需要同时满足“磨得动”与“不污染”两个条件。硬质合金球的低磨损率是解决这类矛盾的关键。
6.3 极限细度与效率的科研生产
需要极限研磨细度(纳米级)和高研磨效率的场景,硬质合金球的高能量输入可以缩短达到目标粒度所需的时间,减少长周期研磨带来的其他风险。
6.4 金属合金与机械合金化
机械合金化过程中需要反复的断裂与冷焊,对磨介的硬度与韧性都有要求。硬质合金球抗冲击抗震动性能良好,在这类工艺中有应用空间。若同时需要防止氧化,可配合真空球磨罐在惰性气氛下操作。
七、把磨介选对,等于把工艺上限抬高一档
研磨介质在整个粉体工艺中占比不高,但它同时影响三个关键结果:能不能磨到目标细度、需要多长时间、成品纯度是否达标。这三项里任何一项出问题,都不是靠调设备参数能完全弥补的。
硬质合金研磨球(WC-Co)以14.5至15.0克每立方厘米的密度、HRA 88-93的硬度与10⁻⁹克每小时量级的磨损率,在高硬度物料与高纯度要求这两个维度上提供了解决方案。它的适用边界同样清晰:价格较高,更适合高附加值物料的场景;建议与硬质合金球磨罐配套使用,才能同时保证效果与综合性价比。
长沙天创粉末技术有限公司(TENCAN)在研磨介质与球磨罐方向提供从选型到配套的完整方案,规格可按要求定制,小批量订单同样接受。对具体物料体系,建议提供样品与实际工艺条件,通过试料确定球径配比、装填量与转速组合。
研磨介质的选择从来不是买贵的就是对的,而是让球的硬度、密度与磨损率,恰好落在物料硬度与纯度要求之间的那个区间里。