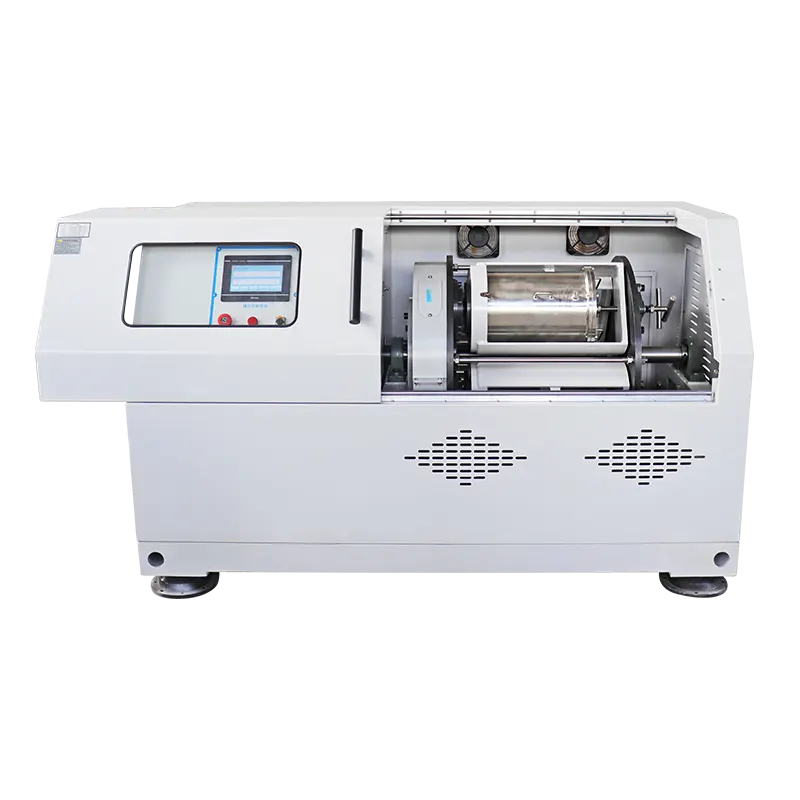
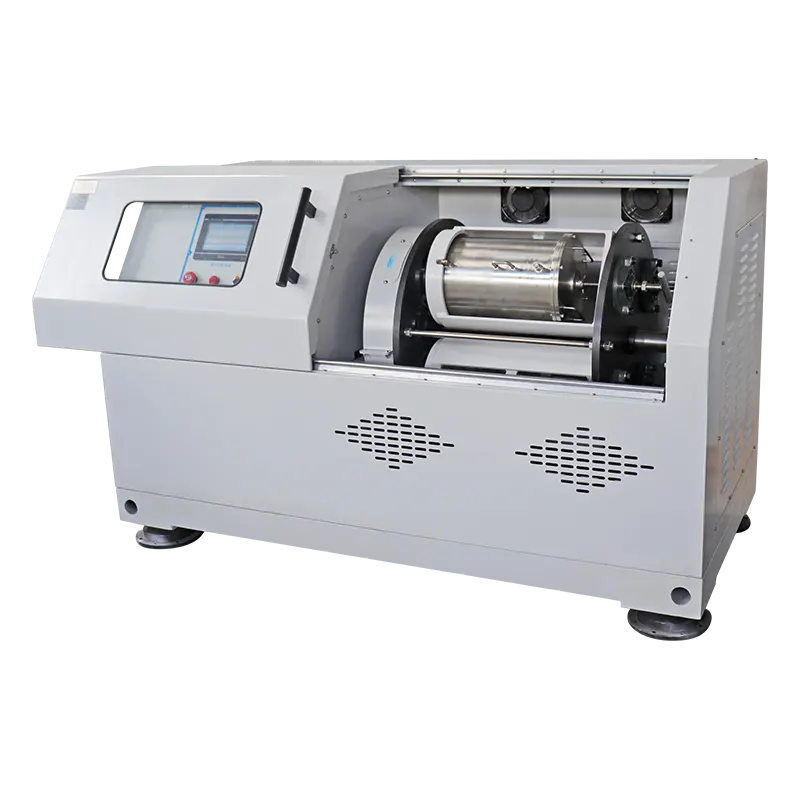
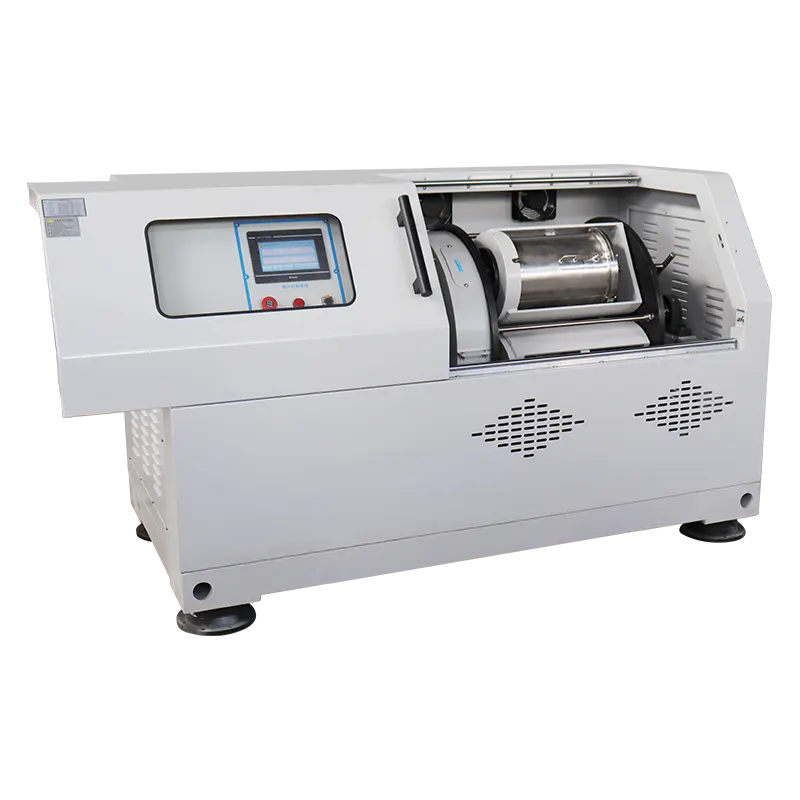
实验室里把几克粉体磨到目标粒度并不难,难的是把同一套工艺放到更重的卧式行星球磨机上后,粒度分布、温升、出料和批次重复性仍然可控。重型卧式行星球磨机常被放在“从实验罐到中试”的环节,但它不是把小罐简单放大:罐体几何、装料量、球料比、转速、散热和密封都会改变能量输入与样品经历的热历史。下面围绕天创粉末的重型卧式行星球磨机产品页所对应的设备形态,讨论选型时真正需要核对的因素;涉及具体容积、转速、罐体材质和气氛能力时,应以产品页和实际配置单为准,不把通用经验当成设备承诺。
一、卧式行星球磨机的价值在放大可重复性,而不只是罐体变大
行星球磨机的基本运动是公转与自转叠加,研磨球在罐内对物料产生冲击、摩擦和剪切。小型实验机常用小罐,装料少,散热路径短,操作者容易通过延长研磨时间得到细粉。放大到重型卧式设备后,罐体、球装量和传动功率增加,同样的“转速数字”不再对应同样的碰撞频率与能量密度。选型如果只问“最大装多少”,容易忽略有效研磨区和温度控制。
卧式布局意味着罐体、支撑、装夹、出料和密封结构要围绕较重罐体来设计,具体结构应以产品页和实物为准。对工艺而言,装料和出料是否方便、罐体拆装是否影响密封、重心和传动是否带来振动、清洗是否彻底,都会进入批次时间。重型设备不是台式机,换罐、清洗、取样都会占用有效生产时间,选型时要把这些操作算进去。
放大时要找三个可比条件:几何相似、能量输入和热历史。实验室确定的是配方和粒度目标,中试要找到在放大机上重现这些目标的窗口。建议记录装料体积、球径配比、球料比、转速、运行与间歇方式、物料温度、环境温度和出料方式。没有这些记录,单看一个D50无法判断放大是否成功,也无法判断问题来自设备、物料还是操作。
因此,选择重型卧式行星球磨机时,先明确批次目标和允许温升,再看设备配置。设备价值在于把工艺参数变成可重复的操作,而不是把罐体做得越大越好。若后续还要接入混合、筛分或干燥,物料转移和接口也要提前考虑,避免单机选对了、工序衔接却不顺。
二、装料量:总容积、有效装料量和处理量不是一回事
总容积是罐体内部空间;有效装料量是球、物料和空隙在运动中仍能形成有效研磨区的量;处理量是每批可稳定产出的物料量。用总容积乘一个固定比例估算处理量,常导致装料过满或过少。卧式重载设备尤其要问清楚最小有效批量和推荐装料范围,这两个数据只能由具体罐体、球配和厂家配置确认,不能从外观尺寸推算。
装料系数直接影响研磨状态。装料过满,球和物料没有翻滚空间,冲击被缓冲,温升可能集中;装料过少,球间碰撞多,物料被研磨的机会少,磨损和噪声反而突出。不同松装密度、粒径和流动性物料,体积填充与质量填充差别很大。计算时先用松装密度把目标质量换成体积,再看罐体有效空间,而不是直接按质量比例套用。
球料比与球径同样不能只看一个数字。球多、球大,单次冲击强,但磨损、发热和罐体负荷增加;球少、球小,适合细磨和分散,但效率下降。实际选择要结合物料硬度、目标粒度、允许污染和温升。研磨球材质与罐体材质的硬度、韧性要匹配,不能只看价格。球径搭配也要避免只有单一尺寸,否则空隙和碰撞方式不理想。
大罐磨少量样品时,球料比和填充状态与真实批次不同,结果不能直接代表放大表现。反过来,小罐得到的细度也不能保证大罐在相同时间内达到。选型时应把常用批量与最小批量都列出来,确认设备在这两个端点都有可操作窗口。若样品量很少,先用匹配的小罐做配方筛选,再在重型机上验证放大,而不是一开始就用大罐追细度。
三、转速、能量输入与温升:粒度曲线背后的热历史
转速是最容易被简化的参数。提高转速通常增加冲击和剪切,但也会增加发热、罐体应力和介质磨损。对热敏物料、易氧化物料或含溶剂浆料,温度历史可能比粒度更重要。卧式重型设备的质量大,升温和降温都更慢,不能用小型实验机的间歇节奏直接套用。具体转速范围和调速方式要以产品配置为准,不能把通用经验写成设备能力。
机械能大部分转为热,摩擦、碰撞和物料塑性变形都会放热。冷却夹套或外壳温度下降,不等于罐内物料温度下降;测量应尽量靠近物料或罐体有效部位,并记录环境温度、装料量和运行时间。若没有物料温度数据,只凭手感判断“不热”,容易在放大时出现团聚、溶剂挥发、物料变质或密封件老化。温度记录应和粒度记录放在同一张工艺表里。
对温度敏感物料,可考虑缩短连续运行时间、增加间歇、降低装料系数、优化球配,或确认设备是否具备相应的冷却与气氛条件。这里不能推断某台设备一定支持真空、惰性气体或防爆溶剂;这些能力必须逐项确认。湿法研磨还要考虑溶剂与密封、罐体材质的相容性,以及后续分离和清洗。任何涉及溶剂的工艺,都应先做小量相容性试验。
粒度表征也不能只看一个D50。应结合D90、粒度分布宽度、比表面积、团聚情况和必要的晶体结构变化。过度研磨可能让细颗粒重新团聚,表观粒度变细但分散性变差。放大验证应固定取样方法,比较粒度曲线和温度记录,而不是只比较一张报告上的单一数值。只有把“磨得多细”和“磨后是否稳定”一起看,转速选择才有意义。
四、研磨罐与研磨球:材质相容性决定污染边界
研磨罐和球是直接接触物料的部分,材质选择首先看相容性,而不是只看硬度。通用选择包括不锈钢、氧化锆、氧化铝、玛瑙、硬质合金等,但具体设备实际可提供哪些材质、尺寸和密封形式,必须按产品配置确认。不能因为某种材质在行业里常见,就假设当前设备一定可选;也不存在对所有物料都成立的“零污染”组合。
罐体和球在长期冲击下都会磨损,硬度匹配不当会加剧磨损。磨损产物进入样品,可能影响颜色、纯度、烧结行为或电性能。对痕量分析、高纯材料或对铁敏感的物料,应优先评估污染风险,必要时做空白研磨对比。材质密度也影响球的运动和冲击能量,换材质后不能只改转速而不重新验证。选材时要同时问磨损量、清洗难度和更换成本。
卧式重型设备的罐体装拆、密封面和出料口更容易残留物料。清洗方法要兼顾罐体材质、密封件和溶剂相容性;多物料共用设备时,应建立清洗验证,而不是只靠目视。若前一批是硬质或有色物料,残留可能污染后一批。是否便于拆洗、是否有可更换内衬,都是选型时要问的结构问题,不能等出现交叉污染后再补措施。
湿法研磨涉及溶剂、浆料黏度和密封相容性。溶剂是否允许、密封件是否耐蚀、设备是否具备相应的防爆或排气条件,都不能凭空推断。对于易氧化物料,气氛能力也要确认是真空、惰性气体保护还是仅普通密封,三者边界不同。选型时把物料安全信息、溶剂种类和工艺条件如实提供给厂家,才能判断配置是否匹配,而不是先买设备再试错。
五、从实验室到中试:按可比条件放大,并处理前后工序
放大不是把时间乘以容积比。更合理的做法是保持若干可比条件:装料系数、球料比、球径分布、能量输入水平、物料温度和停留时间。实际操作中很难全部保持,因此要做试验矩阵,逐项记录并找出影响最大的变量。若实验室用高转速短时间,放大机可能因温升和传动负荷不能照搬;若实验室用低装料,放大后有效研磨区可能改变。
建议的放大步骤是:先确认目标粒度和允许温升,再用小罐筛选球配与时间;随后在重型卧式行星球磨机上做装料和转速的少量试验;最后验证重复批次。每批记录装料体积、球料比、转速、运行方式、出料温度、粒度和回收率。不要用一次成功结果作为量产承诺,也不要把实验室细度直接写成设备保证。放大报告应说明适用物料和操作窗口。
研磨前若需要粉体混合,可评估多维万向混合机的适用性,但混合均匀不等于研磨细化,混合机也不能替代球磨的能量输入。研磨后若还要筛分、干燥或成型,应提前考虑物料转移、团聚和污染。设备之间的接口、清洗和批次标识,往往比单机参数更影响最终重复性。
多品种实验室要预留清洗和换罐时间。溶剂、粉尘和噪声防护应在工艺设计阶段考虑,不能等设备到货再补。对未知物料,先做小量相容性试验,确认罐体、球和密封件不会发生异常反应,再扩大批量。放大不是一次动作,而是从小罐到重型机、再到稳定批次的连续验证。
六、选型核对清单与试样建议
把需求写成清单,比只问价格更容易选对。至少核对:目标粒度及表征方法;常用批量与最小批量;物料松装密度、硬度、韧性和热敏性;是否含溶剂及溶剂种类;允许的污染元素;罐体和研磨球材质;装料与出料方式;清洗和换罐时间;温升测量与冷却条件;是否需要真空或惰性气氛;后续放大计划。每一项都对应工艺结果,不应等到验收才确认。
送样时提供物料安全信息、目标粒度、允许温度、溶剂或气氛要求、预计批量,并说明实验室现有条件。试样不要只做一组“最细”的参数,最好包含保守、中间和激进三组,比较粒度、温升、回收率和清洗难度。若结果依赖特定罐体或球材,应在报告中注明,避免后续换配置后无法复现。对易氧化或含溶剂物料,还应先确认操作安全边界。
与厂家沟通时,把“必须满足”和“希望满足”分开。必须满足的是物料相容性、安全边界、目标粒度和可重复性;希望满足的是更大批量、更短时间或更少清洗。这样厂家才能在真实配置范围内给出建议,而不是用通用参数承诺。天创粉末的重型卧式行星球磨机具体配置,可通过联系天创粉末进一步核对;涉及价格、交货期和定制能力,也应以实际沟通为准。
选型的核心不是找一台“什么都能磨”的设备,而是找到与物料、批量、温升和后续工序匹配的操作窗口。先做小量验证,再谈放大;先确认材质与密封,再谈效率;把粒度、温度和清洗记录放在一起看,才能判断重型卧式行星球磨机是否真正适合当前工艺。对实验室和中试线而言,可重复的工艺窗口比一个漂亮的单次粒度数据更有价值。