实验室压片出现边缘裂纹、脱模掉边、片体分层或厚度波动时,常见的反应是继续提高压力。但压片结果并不是一个“压力越大越致密”的单变量问题。粉体粒径与水分、装料均匀性、模具间隙、加压速度、保压时间、卸压与脱模方式都会改变片体的密度分布。全自动电动压片机的价值,不在于把人工搬杠杆换成按钮,而在于把压力、保压和动作节拍变成可重复、可记录的工艺条件;前提是设备配置与模具系统确实匹配样品。
压片裂纹与分层:先分清粉体、模具和压机各自影响什么
片体边缘出现细裂纹,常见于卸压后弹性恢复与局部密度差共同作用;片体从中部分层,往往与粉体夹气、颗粒间结合不足或加压速度过快有关;脱模时掉边,则要检查模具表面、间隙、脱模方式和润滑状态。把这些现象直接归因于“压力不够”,容易导致压力越加越高,模具磨损和片体缺陷反而增加。更合理的顺序是:先确认粉体状态和装料量,再检查模具配合,最后比较压机参数。
粉体粒径分布宽、含水率不稳定或团聚严重时,同一装料量下的松装体积会变化,压出的片体厚度和密度也随之波动。全自动电动压片机能够稳定重复设定的加压动作,但它不能替操作者解决粉体结块、装料不均或模具粘附。若同批粉体在相同设定下仍出现随机缺陷,应优先检查装料方式与模具清洁,而不是频繁修改压力。
模具的影响常被低估。冲头与模腔的间隙过大,粉末可能在加压时挤入间隙,造成卡滞和边缘缺陷;间隙过小,又增加摩擦与脱模阻力。模腔表面粗糙、残留上次样品或润滑不均,会让片体出现划痕、粘模和局部密度差。对于少量多样品的实验室,模具是否便于拆装、清洗和更换,往往比单纯追求更高压力更有实际意义。
裂纹也不总在压机加压时产生。卸压过快、脱模受力偏心、片体高径比过大,都可能让已经成型的片体在离开模腔时损坏。判断问题时应把“成型”与“脱模”分开观察:若片体在模腔内完整、脱出后开裂,重点查卸压与脱模;若在加压过程中就出现分层,则要回到粉体夹气和加压曲线。
全自动电动压片机如何把压力变成可重复的工艺变量
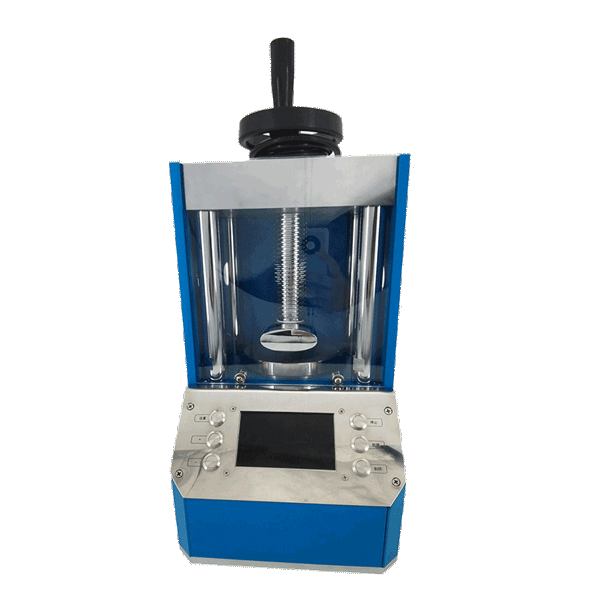
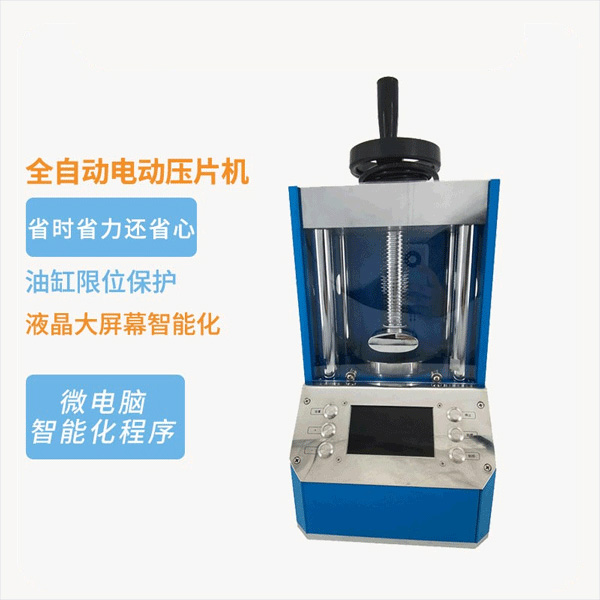
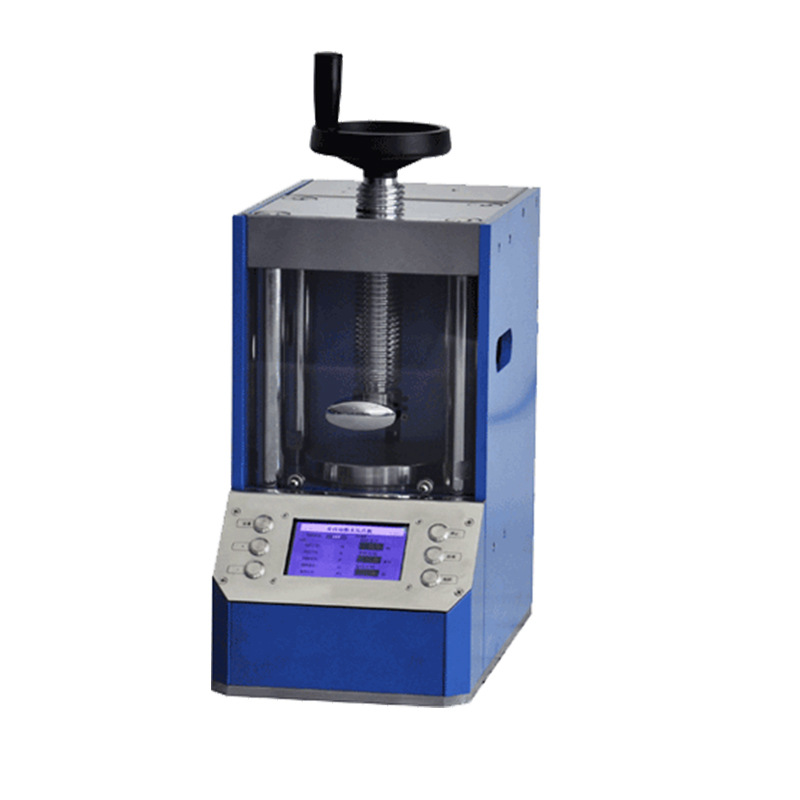
全自动电动压片机以电动加压完成压片循环,适合需要重复设定、减少人工差异的实验室场景。所谓“全自动”,至少要落到加压、保压、卸压和脱模等动作是否由设备按设定完成,采购时应让供应商逐项确认,而不是只看设备名称。对实验人员来说,真正影响数据可比性的不是某一个最大压力数字,而是设备能否稳定复现同一压力、同一保压时间和同一动作顺序。
压力控制方式要先问清楚:设备显示的是总压力、系统压力还是样品单位面积承受的压强;设定值与实际值之间是否有闭环反馈;压力上升是匀速、分段还是手动触发。若显示总压力,换模具后必须重新换算;若显示系统压力,也要确认它与模腔压强之间的对应关系。不同仪器、不同模具上的“10 MPa”不能直接横比,这是实验室压片数据难以复现的常见原因。
保压时间与卸压方式同样属于工艺参数。保压有助于粉体颗粒重排、空气排出和塑性变形,但时间过长未必继续提高片体质量;卸压过快则可能让脆性片体因弹性恢复而开裂。选型时可关注保压时间是否可设定、卸压是否平稳、是否支持分段加压。对于容易夹气或高径比偏大的样品,这些动作细节比单纯提高吨位更值得核对。
自动化还带来操作一致性和安全边界的变化。手动压片依赖操作者手感,不同人加力速度不同;电动压片机可减少这种差异,但仍需通过装料量、模具状态和粉体预处理控制变量。采购时还应确认防护结构、急停与模具装夹方式,避免只比较价格和外观。具体压力上限、控制分辨率和模具接口应以实际确认的配置为准,不能从产品名称反推。
模具、样品尺寸与受力:同一压力读数为何做出不同片体
压力是力除以面积。样品直径越大,要达到同一单位面积压强,所需总压力越高;反过来,同一总压力作用在更大模具上,样品承受的压强会更低。因此,看到压机显示相同数值却得到不同密度、不同厚度或不同裂纹状态时,先核对模具直径、装料量和压力显示口径,而不是直接认定设备不稳定。
模具不是附件,而是成型系统的一部分
模具材料、冲头端面、模腔粗糙度、间隙和脱模结构都会影响片体。模腔磨损后,同一装料量的实际受压体积发生变化,片体尺寸随之漂移;模具表面粘附细粉,会造成局部应力集中和脱模划伤。少量多品种实验室应准备与目标直径、目标厚度相匹配的模具,并建立模具清洗、检查和存放规则。若样品有腐蚀性或易粘附,还要与供应商确认可用的模具材质与表面处理,不能默认所有模具都适合所有粉体。
样品几何决定操作窗口
薄片、大直径片、高径比大的圆柱片和脆性片,对加压与脱模的敏感程度不同。薄片容易因装料量微小变化而出现厚度波动;高径比大的片体在脱模时更容易承受偏心力;大直径片则需要更高的总压力,同时更依赖模具刚性和压力均匀性。选型时应把目标片径、片厚、单件装料量和预计密度范围列清楚,再判断设备工作空间、压力能力和模具接口是否合适。
压力、保压与脱模参数怎么试:一组可落地的实验思路
参数试验不宜从“把压力拉满”开始。先用同一批粉体、同一装料量和同一模具做基线,再逐项改变压力、保压时间和卸压方式。每次只改变一个主要变量,记录片体外观、厚度、重量、脱模阻力和破损位置。若必须同时调整多个参数,也应保留能回到基线的对照样品,否则很难判断缺陷来自粉体、模具还是设备动作。
先固定装料量,再谈压力
装料量决定片体理论体积和厚度上限。装料量波动时,压力变化会被厚度变化掩盖,看起来像“压力不稳定”。建议用同一称量方式控制单件装料,必要时先做松装密度或体积记录。对于流动性差异大的粉体,可先比较手动装料、漏斗装料和模具振动装料对片重的影响,再确定压片机的重复节拍。
保压与卸压对脆性样品更敏感
保压不足时,粉体内部空气来不及排出,卸压后容易分层;保压过度未必带来更高强度,却可能增加周期时间。卸压速度对脆性片体尤其重要,快速卸压会让片体在模腔内承受一次回弹冲击。试验时可从较短保压和平稳卸压开始,观察片体是否完整,再逐步延长保压,而不是把所有缺陷都归因于压力不足。
记录什么数据才有比较意义
至少记录粉体批次、含水状态、装料量、模具直径、压力显示口径、保压时间、卸压方式、片体厚度与外观。若设备支持数据记录,应确认记录的是设定值还是实际值,能否导出并追溯到具体样品。只有把设备参数与样品结果放在同一张记录表里,才能判断全自动电动压片机的重复性是否满足实验室需求。
实验室采购核对:全自动电动压片机选型要看哪些边界
采购时先看样品,不要先看最大压力。目标片径和片厚决定模具与工作空间;目标单位面积压强决定所需总压力;粉体流动性和粘附性决定装料与清洁方式;以后是否更换模具、是否需要多段加压、是否要保存记录,则决定控制系统的配置。实验室压片结果不能直接作为量产保证,压片机也不承担粉体改性和粒度控制的任务。
| 核对项 | 为什么要问清 | 建议确认方式 |
|---|---|---|
| 压力显示口径 | 总压力、系统压力与样品压强不能混用 | 要求说明换算关系,并用目标模具做试样 |
| 模具接口与尺寸 | 决定片径、片厚、装料量和更换成本 | 列出常用模具规格,确认拆装与清洗方式 |
| 保压与卸压控制 | 影响夹气、分层和脆性片体完整性 | 用同一粉体比较不同保压与卸压设置 |
| 重复性与记录 | 决定实验数据能否横向比较 | 连续压片并记录实际压力、片重和厚度 |
| 安全与维护 | 涉及模具装夹、防护和长期使用 | 确认急停、防护结构及易损件更换方式 |
如果现有粉体经常出现粘模、分层或片重波动,建议先准备少量样品做压片试验,把目标片径、装料量、粉体状态和可接受缺陷描述清楚,再与设备方讨论模具与参数方案。可参考全自动电动压片机产品页了解设备方向,也可通过天创粉末的企业与研发背景了解其产品体系。最终选型应把试样结果、模具配置和后续维护放在一起评估,而不是只比较一个压力数字。
对实验室而言,一台合适的全自动电动压片机应让压力可设定、动作可重复、模具可匹配、清洁可执行,并保留足够的安全边界。先用小批量样品验证裂纹、分层、尺寸和脱模表现,再确定配置,通常比事后反复换模具更稳妥。需要进一步沟通试样条件时,可通过联系天创粉末获取对应产品信息。