粉体企业的生产线上,真正让后段磨粉、分级、混合设备“吃不饱”或者“噎住”的,往往不是主机本身,而是前段粗碎环节。块状、片状、条状、团状的原料如果直接投入气流磨或机械磨,轻则产能打折,重则堵料、闷机、磨损加剧。小型撕碎机就是为这一环节准备的设备,它把大块料处理成粒度相对可控的小颗粒,为后续粉磨创造稳定工况。长沙天创粉末技术有限公司(简称天创粉末、TENCAN)在粉体设备配套中经常被问到“要不要上撕碎机”“选多大合适”,下面把这些经验系统整理出来,供建线与改造时参考。
一、小型撕碎机在粉体产线中的真实位置
从工艺流程图上看,小型撕碎机通常位于原料仓与磨机之间,属于前处理设备而不是制粉设备。它不负责把物料磨细,只负责把物料做小、做匀,让下游设备进料稳定。理解这一点很关键,因为它决定了评价一台撕碎机好坏的指标不是出料有多细,而是出料是否稳定、连续、粉化少。
不少用户习惯用“能磨到多少目”来衡量撕碎机,这实际上把撕碎和粉碎混为一谈了。撕碎机追求大块变小块,出料通常在几毫米到几十毫米的量级,依靠撕扯、剪切、挤压的复合作用;粉碎机追求细度,依靠高速冲击或研磨。两者分工不同,串联使用才能各自发挥优势。对粉体车间来说,撕碎机的价值集中在三个词上:稳料、护机、降耗。
1.1 三类典型使用场景
- 块状硬料的前级破碎:树脂块、脆性矿块、久置结块的原料,直接进磨机容易造成进料口堵塞与磨盘冲击,先用撕碎机做粗破,下游工况会平稳很多。
- 片状、条状、丝状物料的减容打散:这类物料在磨机内容易架桥、缠绕,撕碎机把它们剪成短段,流动性明显改善。
- 回料与边角料的再利用:生产过程中的不合格品、边角料经撕碎后重新进入流程,可减少物料浪费,这也是不少企业添置设备最直接的动因。
1.2 两种可以不上撕碎机的情形
如果进厂原料本身已经是几毫米的颗粒料,或者下游设备进料口径大、对块度不敏感,那么勉强加一台撕碎机只会增加投资与电耗,并不划算。另一种情形是物料附加值极高、对粉化率极其敏感,撕碎过程中的挤压会产生细粉,此时应优先考虑切割方式更温和的方案。选型的第一步不是看机器,而是看物料与工艺,这一点在小型撕碎机的实际配套过程中体现得尤为明显。
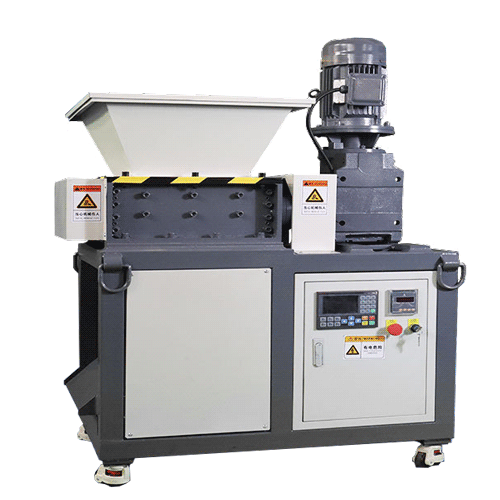
二、结构拆解:一台小型撕碎机由哪些部分构成
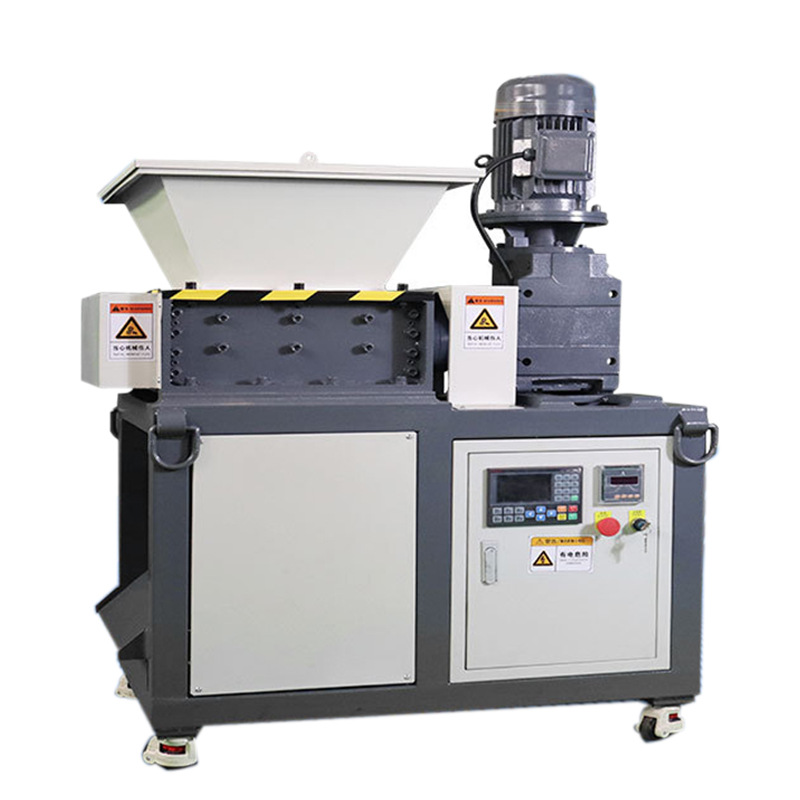
小型撕碎机的结构并不复杂,但每个部件的设计取向都会影响实际使用体验。整机大致可以分成以下几个功能模块:
- 刀轴与刀片:核心工作部件,决定剪切效果、出料形态与长期维护成本。
- 筛网:控制出料上限粒度,同时也影响产能与细粉比例。
- 机架与箱体:承受撕裂时的冲击载荷,刚性不足会带来振动与噪声。
- 传动系统:电机、减速机、皮带或联轴器,决定扭矩输出是否平稳。
- 进料斗与出料口:影响进料顺畅度以及与下游设备的衔接方式。
- 电控与保护:过载保护、急停、门机联锁,是安全运行的最后一道防线。
2.1 撕扯与剪切是如何同时发生的
工作时,刀轴旋转,刀片上的齿爪先把物料钩住、撕开,随后在动刀与定刀之间的间隙处把物料剪断。物料在腔内并不是一次就被处理到目标粒度的,而是反复被抓取、撕裂、下落、再被抓取,直到尺寸小于筛网孔径才排出。这种多次作用的特点,决定了撕碎机的出料粒度分布较宽,也决定了它不适合追求窄粒径分布的场合。
正因为作用方式以撕扯和剪切为主,撕碎机对物料硬度并不敏感,反而对韧性、纤维含量、含水率更为敏感。同样的刀型,处理脆性块料效率很高,换成韧性薄膜就可能出现缠绕。很多现场问题不是机器能力不够,而是刀型与物料没对上。
2.2 低速大扭矩的现实意义
撕碎机普遍采用低转速、大扭矩的工作方式,这不是设计上的保守,而是物料特性决定的。转速一高,刀片对物料的抓取时间变短,物料容易在腔内被打飞却未被剪断,同时细粉比例上升、刀片磨损加快、噪声也随之增大。低速运行带来的扭矩储备,则保证了遇到硬块时不至于闷车。所以看一台小型撕碎机,输出扭矩与刀片结构往往比标称转速更值得关注。
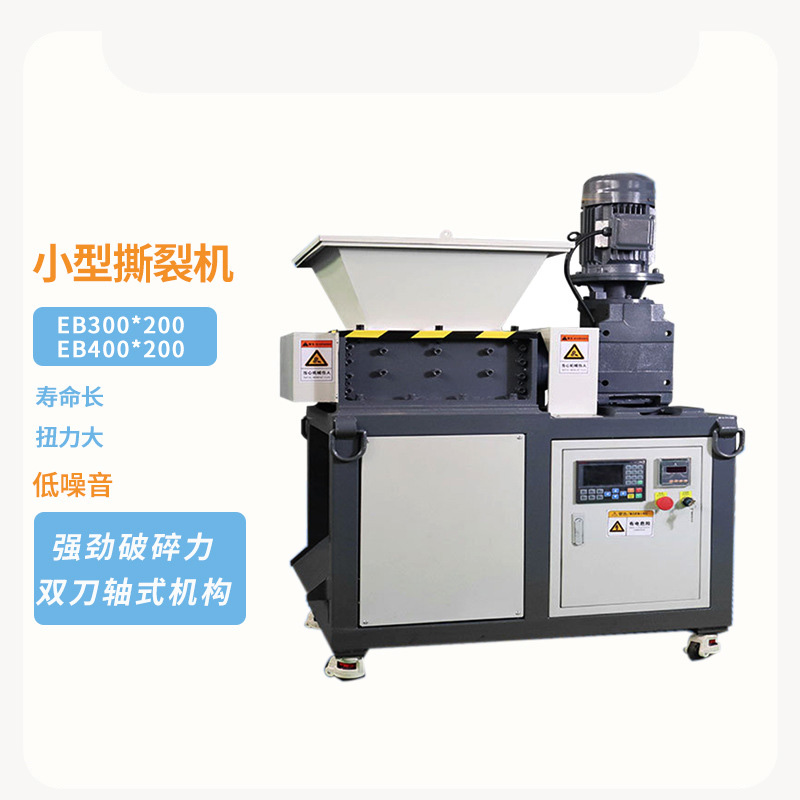
三、选型的五个关键点
选型说到底是在物料特性、出料要求、产能、维护成本与安全之间找平衡。以下五点按重要性排序,建议逐条确认后再谈价格。
3.1 先看物料:形态、硬度、含水率、杂质
物料形态决定刀型,硬度决定刀片材质,含水率决定是否粘刀堵料,杂质决定是否需要前置除铁与防护。含金属杂质的料源,必须在进料前设置除铁装置,否则崩刀几乎是必然的。含水率高、易粘结的物料,则要慎重选择筛网孔径,必要时干脆取消筛网,改用控制进料速度的方式限定出料。
3.2 再看出料:需要多粗,就配多大的筛网
筛网孔径是控制出料粒度的直接手段,孔径越小,物料在腔内停留时间越长,产能下降、细粉增多、能耗上升。实践中常见的问题是“把筛网换小一号求细度”,结果产量掉了一半。合理做法是先明确下游设备能接受的最大进料粒度,再往上留一定余量,而不是一味追求细。
3.3 产能匹配:别让撕碎机成为瓶颈
撕碎机的产能与物料形态、刀型、筛网、操作连续性都有关系,样本上的数字通常是理想工况下的参考值。选型时建议按实际需求的1.2倍左右配置,既留出波动余量,也不至于长期低负载运行。设备长期“吃不饱”,同样会出现空转磨损与能耗浪费,这一点常被忽略。
3.4 刀片:决定长期使用成本的部分
刀片是易损件,也是最容易被忽视的成本项。刀片材质、热处理工艺、可修复次数,直接决定吨物料的易损件成本。可拆卸、可修磨的刀片结构,长期看比低价整刀更划算。签订采购合同时,把材质、硬度范围、可修磨次数写清楚,比单纯比价格更有意义。
3.5 粉尘、噪声与安全防护
撕碎过程会产生粉尘与较大噪声,密闭性、除尘接口、隔声处理都应在选型阶段一并考虑,而不是等到验收时才补救。急停按钮、门机联锁、过载保护属于不可省的配置,缺一项都可能在日后的使用中带来麻烦。
| 物料形态 | 主要特性 | 结构取向 | 使用提醒 |
|---|---|---|---|
| 块状硬料 | 硬度高、脆性大 | 厚刀体、粗齿刀片 | 进料前除铁,避免崩刃 |
| 片状薄膜 | 轻、蓬松、易缠绕 | 剪切型刀片,间隙偏小 | 控制进料量,防止缠轴 |
| 条状纤维 | 韧性大、易拉丝 | 锋利刃口,配合梳齿 | 定期清腔,检查刀刃 |
| 团状结块 | 易碎、易粘结 | 粗齿或桨叶式结构 | 关注粘刀与筛网堵塞 |
| 含杂质回收料 | 成分波动大 | 耐磨刀片,加强防护 | 前置除铁与异物检查 |
四、产能与工况的匹配思路
产能不是孤立数字,它由进料块度、物料容重、出料要求、操作节奏共同决定。同样一台机器,处理蓬松轻料时体积通过量大但重量产能低,处理高容重块料时则相反。因此与供应商沟通时,最好提供物料名称、堆密度、进料最大块度、含水率与目标出料粒度这几项参数,让对方在接近真实的工况下给出建议,而不是只报一个笼统的吨位。
另一个容易被忽略的因素是前后工序的节拍。如果撕碎机是间歇进料、下游是连续生产,中间就需要缓冲料仓来衔接,否则撕碎机开开停停,反而更费电、更伤设备。把撕碎机放进整条线的节拍里考虑,比单独追求它的产能数字更实际。天创粉末在配套粉体生产线时,通常会把粗碎、输送、磨粉作为一个整体来核算,避免出现局部过剩或局部卡顿。
五、安装、调试与操作的落地要点
设备到场后的安装质量,直接影响后续几年的使用体验。基础平整、地脚紧固、传动对中、转向确认,这四步没有捷径。调试阶段建议按下面的顺序推进:
- 空载试运行,确认转向正确、无异响,振动在可接受范围。
- 用少量物料试机,观察出料形态与电流变化,判断刀型与筛网是否匹配。
- 逐步加大进料量,记录稳定运行时的电流值,作为日常操作的参考上限。
- 检查紧固件与皮带张紧度,运行数小时后复紧一次。
- 确认急停、联锁、防护罩有效后,再交付班组正式使用。
操作层面最重要的是均匀、连续、不超载。撕碎机不怕料多,怕的是忽多忽少和硬物突然进入。把电流表读数作为操作依据,比凭经验听声音更可靠,也更容易在班组之间形成统一判断。
六、日常维护与常见故障判断
撕碎机的维护工作量不大,但需要规律。每班检查异响与电流,每周检查刀片紧固与皮带张紧,每月检查轴承润滑与筛网磨损,是最基本的节奏。刀片钝化后及时修磨,比等到完全剪不动再处理更省钱,因为钝刀会带来额外的负荷与发热,久而久之损伤的是轴承与传动件。
| 现象 | 可能原因 | 处理方向 |
|---|---|---|
| 出料明显变粗 | 刀片磨损、筛网破损 | 修磨或更换刀片,检查筛网 |
| 产能下降、电流升高 | 刀刃变钝、腔内缠绕 | 停机清腔,重新刃磨 |
| 运行振动加大 | 刀片崩口、异物卡滞 | 断电清理,检查动平衡 |
| 轴承温度偏高 | 润滑不足、张紧过紧 | 补充润滑脂,调整张紧 |
| 进料口返料 | 进料过快、筛网堵塞 | 降低进料速度,清理筛网 |
需要强调的是,任何故障处理都必须在断电、挂牌、确认刀轴完全静止后进行。腔内残留物料与刀片自重,都可能造成意外伤害,这一点在新员工培训中要反复讲。
七、安全与粉尘控制不能省
撕碎工序的安全风险主要来自三个方面:转动部件、进料口与腔内残留。防护罩、联锁开关、警示标识属于硬件底线;不徒手清腔、不擅自拆除护板、不在运行中开盖检查,属于操作底线。两者缺一不可。
- 粉尘控制:在进料口与出料口设置吸尘罩,保持腔内微负压,可显著减少车间扬尘。
- 噪声控制:设备基础做减振处理,必要时加装隔声罩,同时避开夜间高负荷运行。
- 异物防护:进料前设置除铁与格栅,防止金属件与硬质异物进入腔内。
八、常见问题
问:小型撕碎机能把物料处理到多细?
答:撕碎机定位是粗碎,出料通常在几毫米到几十毫米的区间,具体取决于筛网孔径与物料特性。如果需要更细的粉体,应在撕碎之后配置磨粉与分级设备,而不是指望靠撕碎机一步到位。
问:物料含水率偏高,还能用撕碎机吗?
答:可以,但要调整思路。高含水物料容易粘刀、糊筛网,可考虑取消筛网、放大出料通道,并通过控制进料速度来限定出料,同时缩短清腔周期。
问:刀片多久需要修磨一次?
答:这与物料磨蚀性、杂质含量和运行时长直接相关,没有统一答案。建议以出料变粗、电流上升、剪切声音变闷作为判断信号,建立自己的更换记录,比照搬别人的周期更准确。
九、写在最后
小型撕碎机看起来只是产线上的一个配角,但它决定了后段磨机能否吃得稳、磨得顺。把物料特性摸清楚,把出料要求定准确,把产能和前后工序的节拍对齐,再在刀片与安全防护上舍得投入,这台设备就能长期稳定地发挥作用。更多结构与配套信息,可参考小型撕碎机产品页,结合自身工况与天创粉末的技术人员逐项确认,会比凭经验拍板稳妥得多。粗碎这一环做扎实了,整条粉体线的产能与稳定性往往会有明显改善,这也是许多企业在改造后最直观的感受。