实验室里做粉体批次混合,常见的情况是:设备能转、料也能出,但取样结果忽高忽低;有时上层和底层颜色不同,有时第一批合格、第二批却出现结团。遇到这种问题,先不要急着把原因归到“转速不够”或“混合时间太短”。对槽型混合机来说,混合均匀性同时受装料量、槽体与桨叶的配合、物料状态、取样方式和出料结构影响。把这些环节分开看,才能判断问题在设备选型、操作参数还是前处理。
先把“不匀”拆开:混合、取样、出料三个环节
“混合不匀”是一个结果,不是原因。至少要把三个位置分开:进入混合机之前的物料是否已经结团或分层;混合机内部是否形成稳定循环;取样和出料时是否发生二次偏析。若进料本身是粗细颗粒分开的,混合机只能在一定程度上打散和折叠,不能把已经团聚的硬块自动还原成一次颗粒。若取样只从表面舀一勺,得到的结论也可能与整体不符。如果物料在进料时就出现明显分级,应先通过预混、过筛或改变加料顺序减少初始偏析,再讨论设备参数。
排查时可以先做空白试验:同一批物料不添加液体,按固定装料和固定时间混合,在停机后从上、中、下和靠近槽壁的位置分别取样;再比较出料开始、中间和结束阶段的样品。如果差异主要集中在某个深度,说明循环区或死区需要关注;如果差异集中在出料末端,说明出料结构或排料过程可能带来偏析;如果所有样品都有硬团聚,则应先检查物料水分、粒度分布和进料方式,而不是继续延长混合时间。把“混合阶段”和“取样阶段”分开,也能避免把取样误差当成设备故障。
槽型混合机的工作原理与能力边界
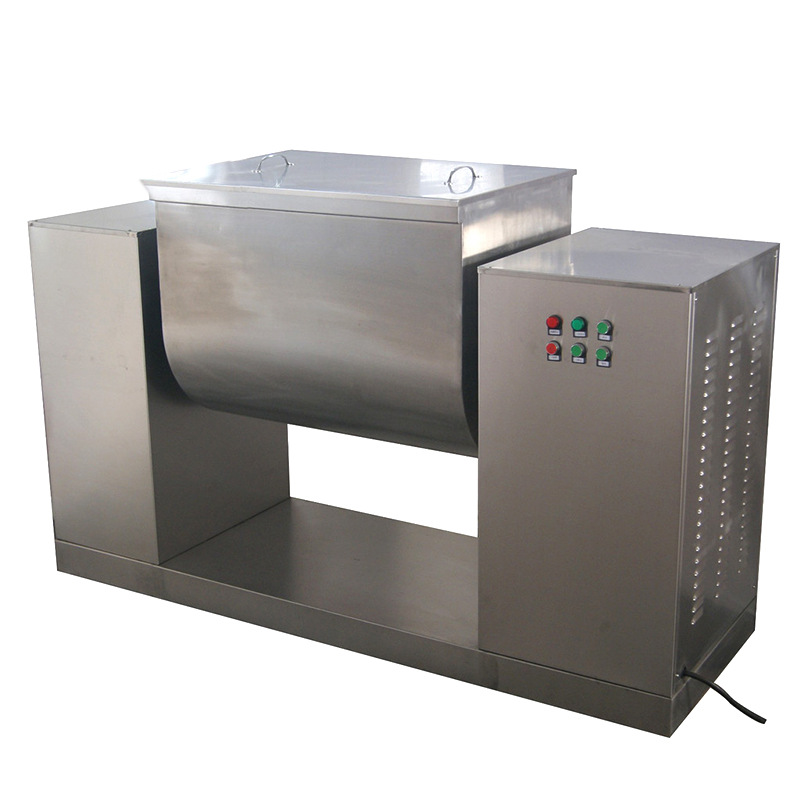
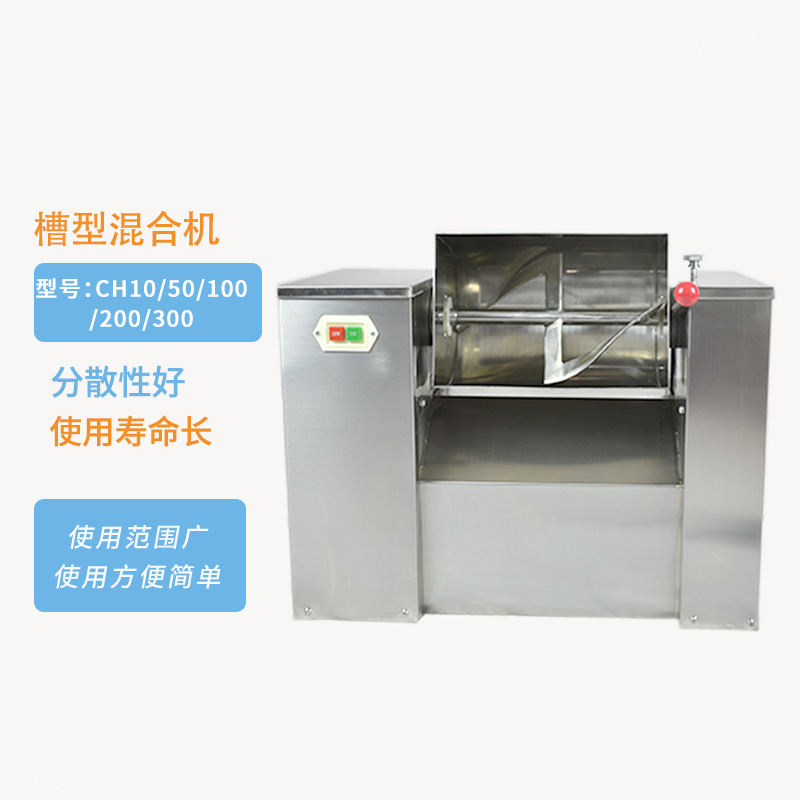
以天创粉末槽型混合机这一产品类别看,槽型混合机的基本工作方式是利用槽体容纳物料,由水平搅拌轴带动桨叶,使粉体在槽内产生推移、翻动和局部剪切。物料并不是简单地“被搅匀”,而是在桨叶的推动下形成循环:一部分物料被抬起,一部分被压向槽壁,随后回落到循环区。混合效果取决于循环路径是否覆盖整个槽体,以及桨叶与槽壁之间是否留下物料长期不参与流动的区域。如果物料容易在槽壁粘附,循环会逐步缩小,操作时间越长不一定越均匀。
这类设备适合的场景通常是粉体与粉体的批次混合,也可用于粉体与少量液体的润湿混合;但液体比例、是否允许喷液、物料是否粘壁、是否需要耐磨或耐腐蚀接触材质,都要以具体机型配置和厂家确认结果为准。槽型混合机不是高剪切分散机,不能把难分散的纳米浆料当成干粉一样处理;它也不是干燥设备或反应釜,不能因为槽体有开口或预留接口就推断具备加热、真空、惰性气氛或压力能力。把“混合”与“分散”“干燥”“反应”分开,能避免选型时把不相关的能力套到一台设备上。
另外,槽型结构带来的一个现实问题是残留。槽体底部、端板和出料口附近如果存在不易清洗的角落,换料时就会把上一批的细粉带入下一批。对高校实验室和多品种小批量研发来说,残留可能比理论混合效率更影响结果复现。因此,讨论槽型混合机不能只看“能不能转”,还要看物料如何进入、如何排出、如何被清空。
装料系数:有效容积比“装满”更关键
装料系数是槽型混合机选型里最容易被含糊过去的参数。它通常指实际装入的有效物料体积与设备有效工作容积之比,而不是把槽体外形体积装满。总容积、有效装料量和处理量是三个不同概念:总容积描述槽体空间,有效装料量描述在保证混合和出料的前提下建议装入的量,处理量则是按物料松装密度和批次节拍换算出来的结果。只问“这台机器一次能装多少公斤”,而不说明物料松装密度、流动性、是否加液,得到的回答很可能不适用于自己的物料。
装料过低时,物料层薄,桨叶与物料的接触不充分,循环区可能集中在局部,取样差异反而变大;装料过高时,物料没有足够的翻动空间,槽体上部形成滞留层,电机负载和出料阻力也会增加。具体装料范围不能照搬网络上的固定百分比,应以设备说明、厂家建议和物料试验为准。若没有这些资料,选型沟通时至少要问清:有效工作容积是多少,推荐装料系数按体积还是按重量给,物料松装密度变化时如何修正,最小和最大批次分别是多少。在实验记录中,建议同时写明装入体积和装入重量,并记录松装密度;只写“装了一半”无法复现。
从实验到中试放大时,也不能只按体积同比放大。装料系数、桨叶末端线速度、循环时间和出料方式都会改变。小设备上混合十分钟得到的曲线,不能直接承诺在大设备上复制;更稳妥的做法是保持相似的装料比例和运动条件,再通过取样验证。若物料在放大后出现明显温升、粘壁或出料变慢,应把这些现象记录为放大条件变化,而不是简单归因于“大设备效果差”。
桨叶、槽体配合与转速:循环、剪切和残留从哪里来
桨叶是槽型混合机最值得细看的部分,但在没有拿到具体图纸和配置前,不宜替某台设备下结论。选型时可以关注四个问题:桨叶形式是否与物料流动性匹配,桨叶与槽壁的间隙是否合理,搅拌轴上的桨叶布置能否覆盖两端,转速或调速范围是否适合目标物料。桨叶角度影响物料的轴向推移和径向翻动;桨叶宽度和数量影响每次转动的物料搬运量;与槽壁的间隙过大会留下不动层,过小则可能增加摩擦、磨损和清洗难度。对粘附性强的物料,间隙和表面处理往往比单纯提高转速更重要。
转速不是越高越好。提高转速会增加翻动频率,也可能带来粉尘、温升、颗粒破碎和桨叶磨损;对密度差大或易碎物料,过强的剪切未必有利。反过来,转速过低时,重粉可能沉在槽底,轻粉浮在上部,循环建立不起来。判断时要同时看物料休止角、粒径分布、松装密度、含水率和是否喷液,而不是只看电机功率。功率储备可以反映设备能否带动负载,但不能单独证明混合均匀性。若设备支持调速,应记录实际转速或频率;若不能调速,则要把装料和时间的窗口留得更宽。
槽体与桨叶的配合还影响出料残留。槽体底部形状、端板圆角、出料口位置和开口尺寸都会改变物料是否容易排空。若出料口不在最低点,或槽体底部存在平台,残留物料可能在下一批被部分带出。对于需要频繁换料的小批量实验,建议在试样时直接观察排空后的槽体:哪些位置粘料,是否能用常规工具清到,清洗时间是否可接受。这些观察比只看样本照片更接近真实使用。
出料、清洗与交叉污染:小批量实验的隐形变量
出料结构常被当成附属件,但它会直接影响取样结果。粉体在排料过程中可能发生粗细分离:细粉先流出,粗颗粒滞后,或者靠近出料口的物料先被带走,远端物料后到。若只取出料初始样品,可能高估混合均匀性;若只取末端样品,又可能把正常偏析误判为混合失败。比较稳妥的做法是按出料时间分段取样,分别检测,再判断整体是否在可接受范围内。对于需要多品种切换的实验室,还要把清洗和换料时间算进批次节拍,不能只比较混合时间。对吸湿性物料,清洗后是否充分干燥也会影响下一批。
交叉污染与设备结构、接触材质、表面状态和清洗方式有关。选型时应确认与物料接触部分的材质、表面处理、可拆卸部件、开口和接口位置,以及厂家建议的清洁方式。若物料有腐蚀性、磨蚀性或需要避免金属污染,应把需求明确告诉厂家,由对方确认可选配置;不能仅凭“槽型混合机”这个名称推断所有机型都具备同样的耐腐蚀或低磨损能力。对需要控制粉尘的工位,还应确认进料、出料和清洗时如何衔接,而不是等设备到货后再临时加罩。
如果工艺涉及溶剂、易氧化物料、真空或惰性气氛,必须把气氛与密封作为独立需求确认。槽型混合机的外形相似,不代表密封级别、电气配置和防爆能力相同。没有明确资料时,不要根据图片推断设备可以处理易燃溶剂,也不要把实验室通风柜内的操作条件当作设备本身的能力。把物料安全数据、操作环境和清洗溶剂提前列出,能减少后期改造。
从试样到选型:一次可复现的验证和核对清单
要把选型做扎实,建议用代表性样品做一次小批试验,而不是只看参数表。试验前记录物料的名称、松装密度、粒径范围、含水率、流动性、粘附性、是否易碎、是否加液以及目标批量;试验时固定其他条件,只改变一个变量,例如装料系数或混合时间;试验后按深度和出料阶段取样,用化学分析、粒度、色差、水分或图像法评价。若没有条件做定量分析,至少要做多点目视和手感对比,并保留照片和取样位置记录。试样量不必追求一次做大,但应覆盖目标批量的代表性状态。
试样记录要覆盖三组信息
可复现的试验通常包含三组信息:进料状态、混合条件和取样方案。进料状态决定物料是否需要预干燥、预筛分或解团;混合条件决定设备是否在有效工作区内运行;取样方案决定结论是否可信。若一次试验中同时改变装料量、转速和时间,即使结果变好,也很难知道是哪一个变量起作用。放大前还应确认出料方式、清洗时间和连续批次之间的残留,避免实验室结果在换料后失效。
把核对项变成可回答的问题
选型核对可以按下面的顺序进行:
| 核对项 | 要问清楚的内容 | 对混合结果的影响 |
|---|---|---|
| 物料状态 | 松装密度、粒径分布、含水率、粘附性、是否易碎 | 决定循环能否建立,是否需要预干燥或预筛分 |
| 装料与容积 | 有效工作容积、推荐装料系数、最小和最大批次 | 影响循环空间、取样差异和出料阻力 |
| 桨叶与槽体 | 桨叶形式、间隙、布置、接触材质和表面处理 | 影响翻动、残留、磨损和清洗难度 |
| 出料与清洗 | 出料口位置、排空方式、可拆卸部位、清洁方法 | 影响二次偏析、交叉污染和批次节拍 |
这张表的目的不是替代厂家确认,而是把问题问得更具体。比如同样说“要混合均匀”,有人关心的是颜色一致,有人关心的是活性成分含量,有人关心的是粒度不破碎;评价指标不同,设备结构和操作参数的选择也会不同。先明确评价指标,再谈装料、转速和出料,沟通效率会高很多。
对长沙天创粉末技术有限公司(TENCAN)的槽型混合机,建议先把设备外观和基本分类与产品资料核对,再把物料特性、目标批量、取样方法和清洗要求整理成一页需求,通过联系页与厂家沟通。若需要了解企业背景,可查看关于天创粉末。真正有价值的选型不是找一个“最大”的参数,而是确认设备在目标物料、目标批量和自己实验室的操作条件下,能否稳定地完成混合、排空和清洗。