实验室里同一台胶体磨,上午处理水性色浆时细度合格,下午换成高固含浆料却越循环越粗,出料温度也明显升高。遇到这种差异,先不要急着把原因归为“间隙没调好”。胶体磨是湿法细化与分散设备,结果由物料状态、定转子结构、间隙、供料稳定性、循环方式和温度共同决定。把这些变量分开看,才能判断问题出在设备配置、操作方式,还是物料本身不适合用胶体磨处理。
一、胶体磨靠什么细化物料,适用边界在哪里
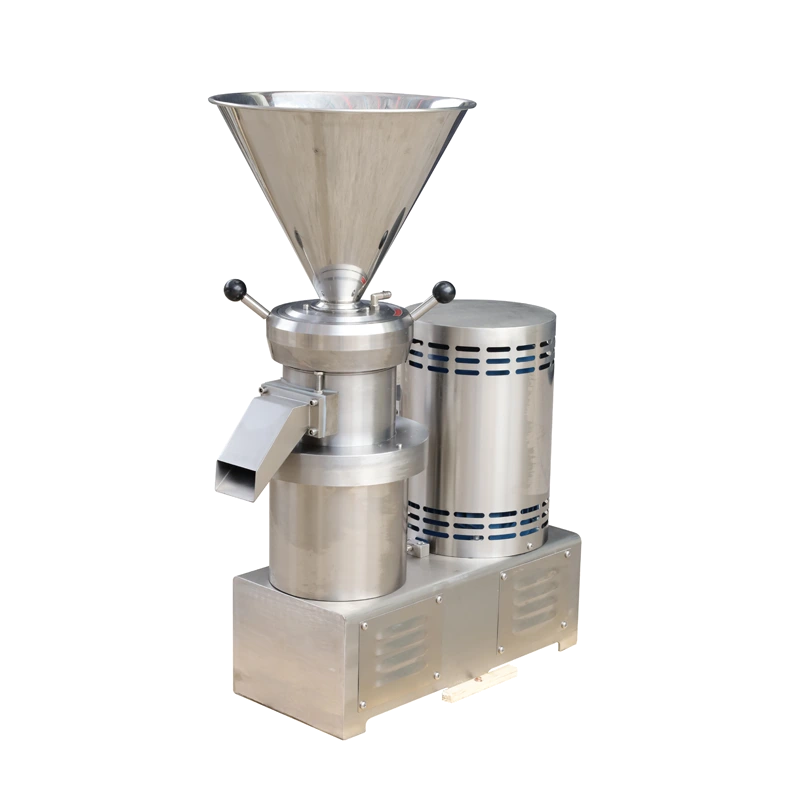
胶体磨的核心工作部件是定子和转子。转子高速旋转,物料在定转子之间的窄间隙中受到剪切、摩擦、高频机械振动和湍流作用,同时伴随局部空化效应,从而实现液滴破碎、颗粒解聚、乳化与均质。它处理的是液体、浆料、乳液或悬浮液,不是干粉。把干粉直接投入胶体磨,既无法形成稳定的剪切环境,也容易造成发热、结块和部件磨损。
这也解释了胶体磨与球磨机、砂磨机的分工。球磨和砂磨依靠研磨介质对物料进行冲击和研磨,适合把较粗颗粒磨细;胶体磨不依赖研磨介质,主要通过定转子间隙中的剪切场完成细化和分散,处理时间通常较短,更强调乳化、均质、解聚和稳定悬浮。若物料中含有大量粗颗粒或坚硬异物,应先过滤、筛分或预分散,不能指望胶体磨代替破碎设备。
胶体磨的适用边界还与目标粒度有关。它可以改善浆料的分散状态、降低团聚体尺寸,但是否能达到某一粒度,取决于物料硬度、初始粒径、黏度、固含量、间隙、齿形和循环时间。在没有明确适用条件时,不应把某一粒度当作承诺;在试样阶段用粒度分布和显微镜观察验证,比只看“磨了几遍”更可靠。对纤维状、片状或高弹性物料,剪切场可能只改变形状而不能有效细化,这类物料是否适用应通过小样试验判断。
二、定转子间隙与齿形:决定剪切强度,也决定通过能力
定转子间隙是胶体磨最常被关注的配置。间隙越小,物料通过时受到的剪切速率越高,细化能力通常越强;但间隙变小也会带来三个直接后果:通过能力下降、机械能转化为热的比例上升、对异物和粗颗粒的容忍度降低。对于黏度较高或固含量较高的浆料,过小的间隙可能造成供料不足,物料在腔内停留时间不均,反而出现细化不匀和局部过热。
因此,间隙不是越小越好,而是要与物料黏度和目标处理量匹配。选型时需要确认间隙的调节方式、可调范围、调节后是否便于复位,以及设备是否允许在停机状态下调整。若供应商只给出一个“最细间隙”而没有说明适用物料和通过量,这个数值不能直接当作选型依据。间隙的均匀性同样重要:如果定转子在圆周方向上的间隙不一致,局部剪切过强、局部过弱,出料粒度分布就会变宽,振动和噪声也可能增大。
齿形和级数也会改变物料经历的剪切过程。粗齿、细齿、梳齿等不同齿形对物料的剪切、泵送和通过能力不同;多级结构可以让物料依次经过多个剪切区域,但也会增加清洗难度和残留风险。对于需要频繁更换配方的实验室,易拆卸、易清洗、可观察的定转子结构往往比单纯追求更小间隙更实用。转速与间隙需要配合看待:提高转速可以增强剪切,但也会提高温升和磨损速度;在间隙已经很小的情况下继续提高转速,未必能得到更窄的粒度分布。
定转子的材料与装配质量也不应忽略。接触物料的部件需要根据物料的腐蚀性、磨蚀性和清洁要求确认材质;转子的动平衡和定转子的同心度会影响振动、噪声和间隙均匀性。轴封形式关系到是否漏料、是否容易清洗,以及是否与所用溶剂相容。此外,循环处理会让物料多次经过剪切区,但也会累积热量和磨损;把循环次数、流量和罐体体积一起记录,结果才容易复现。
三、物料黏度、固含量与进料方式:同一台设备为什么结果不同
胶体磨的细化效果依赖物料稳定地通过间隙。物料黏度太低,流动性好但剪切传递有限;黏度太高,流动性差,容易在料斗和腔内架桥,造成供料脉动。固含量提高后,颗粒之间的相互作用增强,团聚体更难打开,同时浆料对转子的阻力增大,温升更快。实验室里常见的情况是:小样看起来流动性尚可,放大到循环罐后散热变差、泵送不稳定,结果就出现批次差异。
进料方式需要与设备匹配。循环式处理适合小批量、需要多次剪切的样品,但循环次数、循环流量和罐体体积会影响实际剪切历史;单次通过适合连续处理,但对进料稳定性要求更高。无论哪种方式,都应避免大颗粒和结块直接进入间隙。预分散、过滤或适度搅拌是常见的预处理手段,具体是否适用要依据物料体系判断,不能一概而论。对于容易沉降的浆料,循环罐内应有温和搅拌,使进入胶体磨的物料浓度尽量稳定。
还有一个容易被忽略的变量是温度对黏度的影响。浆料在循环中升温后黏度下降,通过间隙的状态随之改变,前半段和后半段的剪切条件并不相同。若实验结果对温度敏感,应记录进出料温度或采用分段处理,而不是把整批物料连续循环到温度明显上升后再比较粒度。气泡也会干扰结果:浆料夹带的气泡在剪切区被压缩、破裂,可能造成流量波动和噪声,乳化体系还可能因气泡引入而影响外观。进料前适度脱泡,或等循环回路稳定后再取样,有助于区分“细化不足”和“气泡造成的视觉误差”。
四、温升与冷却:冷却夹套读数不等于物料温度
胶体磨在高速剪切过程中,机械能会转化为热量。间隙越小、转速越高、循环时间越长,温升越明显。对热敏性物料,如部分乳液、蛋白体系、淀粉浆料和高分子溶液,温度升高可能引起变性、破乳、结块或黏度突变,最终表现为“越磨越粗”或“越磨越稠”。这时继续调小间隙,往往只会让温度升得更快。
带冷却夹套的机型可以通入冷却介质带走部分热量,但冷却效果受夹套面积、冷却介质温度、流量、物料黏度和循环罐散热条件影响。需要特别注意的是,冷却水出口温度不等于物料真实温度,夹套附近的物料温度也不代表整个循环罐的温度。判断热风险应以物料出口温度、罐内温度和停留时间为依据,必要时缩短单次循环时间、分批处理或降低处理量。若物料升温后黏度急剧变化,还应观察流量和电机负载是否同步变化,以判断是物料状态改变还是供料系统不稳定。
冷却不是万能的。对于局部剪切区产生的瞬时高温,夹套只能间接换热;如果工艺窗口很窄,应通过调整间隙、转速、循环量和批次规模来控制能量输入,而不是单纯依赖冷却水。试样时记录温度变化曲线,比只记录最终粒度更能说明问题。对于需要长时间循环的配方,还可以采用“短时多次”的处理节奏:每轮循环后让物料在罐内均温或回到设定温度,再进入下一轮。这样做的目的是控制剪切历史,而不是把冷却夹套当成恒温器,具体节奏需要通过小样试验确定。
五、清洗、交叉污染与实验室到中试的放大条件
实验室胶体磨常需要处理不同配方,清洗是否彻底直接影响下一批结果。定转子间隙、密封部位、出料管和循环回路都可能残留物料。选型时应关注定转子是否便于拆装、与物料接触的表面是否便于观察和擦拭、密封件是否与所用溶剂或清洗剂相容。对于有色浆料、脂类或含颗粒体系,残留往往肉眼不易发现,必要时要用空白溶剂循环确认。
材质相容性也是边界条件。不同物料对金属、密封材料的腐蚀和磨蚀程度不同,不能把某一材质的适用性推广到所有体系。厂家提供的接触材质信息需要与物料清单逐项核对;若使用有机溶剂或强腐蚀介质,应明确询问密封和接触部件的兼容性,不能仅凭外观判断。清洗溶剂的选用同样要兼顾设备相容性和残留风险,清洗后是否需要用下一批物料或惰性介质置换,也应纳入操作步骤。
从实验室到中试,放大不能只按处理量乘以倍数。影响结果的因素包括定转子间隙、转子线速度、物料在剪切区的停留时间、循环量与罐体体积之比、散热面积和供料稳定性。较稳妥的做法是保持相似的剪切条件和循环比例,先做小批量重复试验,再逐步增加处理量。试样的最小投料量、腔内残留量和清洗用水量也应向厂家确认,这些数据会直接影响物料平衡和收率计算。实验室设备的结果不能直接等同于量产保证;如果实验室里需要很小的间隙才能达到目标细度,放大时要确认工业机型在相同间隙下能否维持足够的通过量和散热能力。
六、选型核对清单:把工艺需求落到可验证的项目
胶体磨的选型不是选一个型号,而是确认设备能否稳定复现目标结果。可按以下顺序核对,把模糊的描述变成可验证的条件。
- 物料与目标:物料是溶液、乳液、悬浮液还是高固含浆料;黏度范围、固含量、最大初始颗粒尺寸;目标细度用粒度分布、显微镜观察、乳化稳定性还是外观描述;是否热敏、是否含磨蚀性颗粒、是否使用有机溶剂。
- 工艺与操作:批次式还是连续式;单批处理量、循环罐体积、允许的循环时间;允许温升、冷却介质条件、清洗频率和换批方式;进料是重力、泵送还是循环,是否需要预分散或过滤。
- 设备配置:定转子间隙调节方式与可调范围、齿形、级数、接触材质、密封形式;转速或变频范围、电机功率、冷却夹套接口、拆装与清洗便利性;接触部件的耐腐蚀和耐磨蚀信息是否可核实。
- 验证与放大:用实际物料做小样试验,记录进出料温度、循环次数、流量、粒度分布和外观;进行换批清洗验证;中试前确认停留时间、循环比和散热条件是否与实验室接近。
在上述项目中,间隙、齿形、接触材质和冷却条件是最容易影响结果、也最容易被一句“可调”带过的部分。把物料状态和目标细度先描述清楚,再与厂家讨论配置,比先定机型更有效。可查看胶体磨产品页了解设备信息,具体间隙范围、接触材质、处理能力和冷却配置应结合物料试样向厂家确认;需要了解企业情况可访问关于天创粉末,试样与选型沟通可通过联系天创粉末进行。
胶体磨能解决的是湿法体系中的细化、分散和乳化问题,不能替代破碎、筛分或干燥。把物料边界、间隙与齿形、循环方式、温升和清洗要求逐项落实,再谈处理量和价格,实验结果才更容易复现。对于第一次接触某种物料的实验室,建议先用小样确认“能否处理”和“处理后是否稳定”,再讨论批量与机型;对于已经出现细度波动的工艺,则优先记录温度、流量和循环量,判断波动来自物料、操作还是设备配置。